PECOAT డ్రింకింగ్ వాటర్ పైప్ లైన్ కోసం పాలిథిలిన్ పౌడర్ కోటింగ్

PECOAT® పాలిథిలిన్ పౌడర్ పూత తాగునీటి పైపులైన్లు మరియు నీటి సరఫరా సామగ్రి కోసం
వివరణ
త్రాగునీటి కోసం ప్రత్యేకంగా రూపొందించిన పాలిథిలిన్ పౌడర్ కోటింగ్ అనేది పాలిథిలిన్ రెసిన్, కంపాటిబిలైజర్, ఫంక్షనల్ యాడిటివ్స్, పిగ్మెంట్స్ మరియు ఫిల్లర్స్తో తయారు చేయబడిన ఒక థర్మోప్లాస్టిక్ పౌడర్ కోటింగ్ . ఇది పరిశుభ్రత మరియు భద్రత కోసం పూర్తిగా పరీక్షించబడి, మూల్యాంకనం చేయబడింది మరియు సాధారణ ఉష్ణోగ్రత వద్ద పనిచేసే త్రాగునీటి సరఫరా పరికరాలు మరియు పైప్లైన్లకు కోటింగ్ చేయడానికి ఉపయోగించవచ్చు. దీనికి మంచి రసాయన స్థిరత్వం, విద్యుత్ ఇన్సులేషన్ మరియు తక్కువ ఉష్ణోగ్రత నిరోధకతతో పాటు, అద్భుతమైన తుప్పు నిరోధకత మరియు మన్నిక కూడా ఉన్నాయి. ఈ ఉత్పత్తి పీపుల్స్ రిపబ్లిక్ ఆఫ్ చైనా యొక్క CJ/T 120-2016 “అర్బన్ కన్స్ట్రక్షన్ ఇండస్ట్రీ స్టాండర్డ్”కు అనుగుణంగా ఉంది.
అప్లికేషన్ ఫీల్డ్
పరిసర ఉష్ణోగ్రత తాగునీటి సరఫరా పరికరాలు మరియు పైప్లైన్లకు తగిన పూత.
పౌడర్ లక్షణాలు
- అస్థిరత లేని కంటెంట్: ≥99.5%
- డ్రై ఫ్లోబిలిటీ: 20%
- నిర్దిష్ట గురుత్వాకర్షణ: 0.91-0.95 (రంగుతో మారుతూ ఉంటుంది)
- కణ పరిమాణం పంపిణీ: ≤300um
- మెల్ట్ ఇండెక్స్: 5-20g/10నిమి (2.16kg, 190℃) [కోటింగ్ వర్క్పీస్ మరియు కస్టమర్ ప్రాసెస్పై ఆధారపడి]
- నిల్వ: ఇంటి లోపల 35℃ కంటే తక్కువ, వెంటిలేషన్ మరియు పొడి, అగ్ని మూలాల నుండి దూరంగా. నిల్వ కాలం ఉత్పత్తి తేదీ నుండి రెండు సంవత్సరాలు. గడువు ముగిసిన తర్వాత, అది మళ్లీ పరీక్షలో ఉత్తీర్ణులైతే దాన్ని ఉపయోగించవచ్చు. ఉత్పత్తి ఉపయోగం కోసం ఫస్ట్-ఇన్-ఫస్ట్-అవుట్ సూత్రాన్ని అనుసరించాలని కూడా సిఫార్సు చేయబడింది.
- ప్యాకేజింగ్: కాంపోజిట్ పేపర్ బ్యాగ్ ప్యాకేజింగ్, ఒక్కో బ్యాగ్కు 20 కిలోల నికర బరువు.
అప్లికేషన్ సూచనలు
- ప్రీ-ట్రీట్మెంట్: పూత పూయడానికి ముందు, బేస్ పైపును తప్పనిసరిగా ఇసుక బ్లాస్టింగ్ లేదా యాసిడ్ పిక్లింగ్ మరియు ఫాస్ఫేటింగ్ వంటి ప్రక్రియలతో తప్పనిసరిగా చికిత్స చేయాలి, ఆధార మెటల్ మరియు గాల్వనైజ్డ్ పొర యొక్క ఉపరితలంపై తుప్పు, నూనె మరియు ఆక్సైడ్ ఫిల్మ్ను తొలగించండి.
- వర్క్పీస్ ప్రీహీటింగ్ ఉష్ణోగ్రత: 230-280℃ [పైప్ వ్యాసం ప్రకారం సర్దుబాటు చేయబడింది].
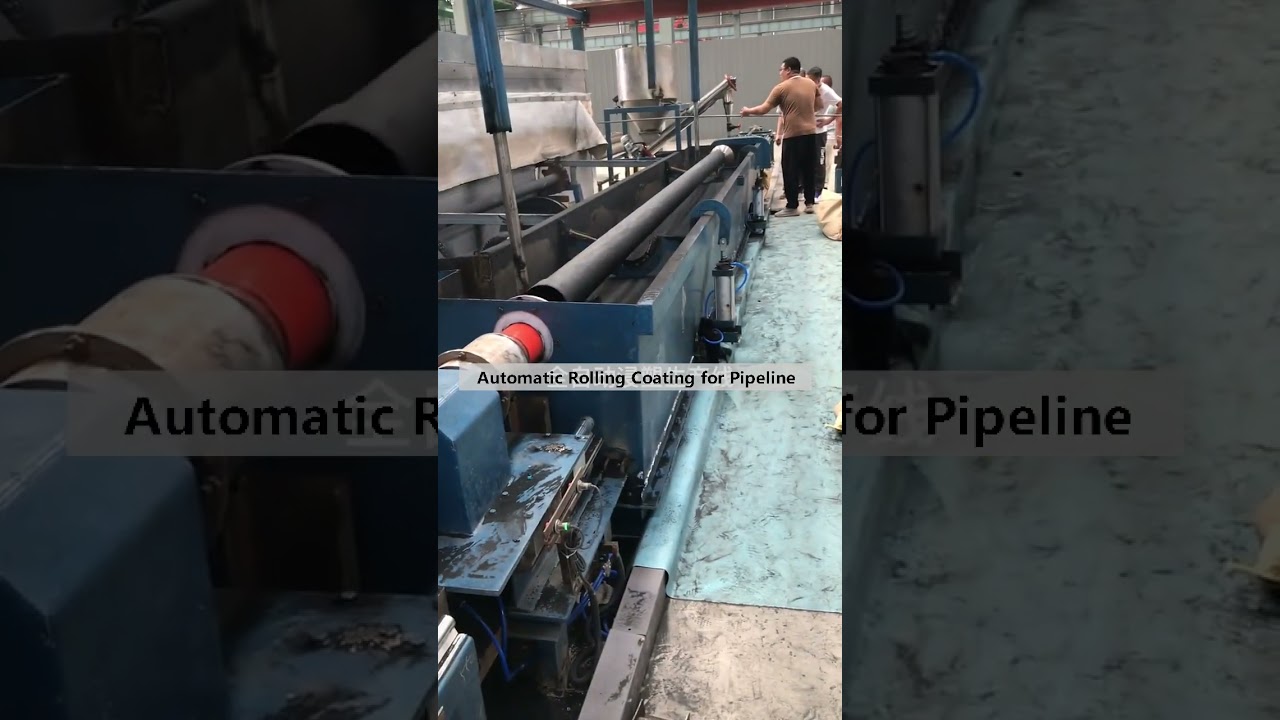
- పూత పద్ధతి: వాక్యూమ్ చూషణ పూత లేదా రోలింగ్ పూత.
- పోస్ట్-హీట్: 180-220℃, 0-5 నిమిషాలు [పైప్ వ్యాసం మరియు పూత సున్నితత్వం ప్రకారం ప్లాస్టిసైజేషన్ ప్రక్రియను నిర్ణయించండి. మెటల్ వర్క్పీస్ యొక్క ఉపరితలంపై మృదువైన పూతను పొందేందుకు తాపన మరియు ప్లాస్టిసైజింగ్ ప్రయోజనకరంగా ఉంటుంది.
- శీతలీకరణ: గాలి-చల్లబడిన లేదా సహజ శీతలీకరణ.
హెచ్చరిక
1. సరైన సంశ్లేషణ సాధించడానికి, డీగ్రేసింగ్ మరియు రస్ట్ తొలగింపు తర్వాత బేస్ మెటీరియల్పై ఫాస్ఫేటింగ్ లేదా క్రోమైజింగ్ ట్రీట్మెంట్ చేయమని సిఫార్సు చేయబడింది.
2. వేడెక్కడం వల్ల పూత వృద్ధాప్యం మరియు రంగు పాలిపోవడానికి కారణమవుతుంది, అయితే చాలా తక్కువ ఉష్ణోగ్రత పేలవమైన పొడి కవరేజ్ మరియు అసమాన పూతకు దారితీస్తుంది. అందువల్ల, మెటల్ మందం మరియు కస్టమర్ పూత సౌకర్యాల ఆధారంగా ప్రయోగాల ద్వారా సరైన తాపన ఉష్ణోగ్రత నిర్ణయించబడాలి.
3. వర్క్పీస్ డిజైన్: పదునైన భాగాలను సున్నితంగా చేయాలి మరియు వెల్డింగ్ జాయింట్లలో ఖాళీలు ఉండకూడదు. అదే వర్క్పీస్పై మెటల్ మందం మరియు వైర్ వ్యాసం సమానంగా ఉండాలి.
4. పోస్ట్-ప్రాసెసింగ్ (కోటెడ్ వర్క్పీస్లను సంస్కరించడం)లో ఉపయోగించడానికి ఈ ఉత్పత్తి సిఫార్సు చేయబడదు.
5. అన్ని పాలిమర్ పౌడర్ల వలె, ముఖ్యంగా ప్రవహించే పరిస్థితులలో, ఈ పౌడర్ వేడి మూలం లేదా జ్వలన పరికరంతో సంబంధంలో ఉన్నప్పుడు మండించవచ్చు లేదా కాల్చవచ్చు.
సంబంధిత పోస్ట్లు:
 PECOAT® రిఫ్రిజిరేటర్ గ్రిడ్స్ షెల్ఫ్ కోసం థర్మోప్లాస్టిక్ పౌడర్ కోటింగ్
 PECOAT® మెటల్ గార్డ్ కంచెల కోసం థర్మోప్లాస్టిక్ పౌడర్ కోటింగ్
 థర్మోప్లాస్టిక్ PE పౌడర్తో ఎలక్ట్రోప్లేటింగ్ జిగ్లను మెరుగుపరచండి PECOAT®EJ3065
 బ్యాటరీ బాక్స్ కంటైనర్ కోసం పాలిథిలిన్ పౌడర్ కోటింగ్
 పవర్ కేబుల్ కండ్యూట్ పైప్ కోసం పాలిథిలిన్ పౌడర్ కోటింగ్
 రిఫ్రిజిరేటర్ షెల్ఫ్ కోసం ఫుడ్ గ్రేడ్ పాలిథిలిన్ పౌడర్ కోటింగ్