Mga Paraan ng Paglalapat ng PTFE Pulbos na Dagta, 20 – 900 microns
Posted by: PECOAT | noong Marso 20, 2026
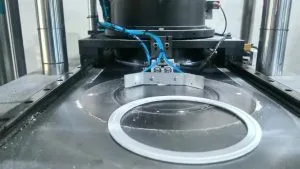
1. Compression Molding
- Hilaw na materyal: Suspensyon PTFE pulbos
- Proseso: Salain na pulbos → malamig na pagpindot sa temperatura ng silid (10–50 MPa) → i-preform → sintering sa 360–380 °C → mabagal na paglamig → machining
- Mga Produkto: Mga sheet, rod, gasket, sealing ring, valve seat
2. Pag-extrude ng I-paste
- Hilaw na materyal: Pinong nakakalat PTFE pulbos
- Proseso: Haluan ng extrusion aid (15–25%) → preform → plunger extrusion → de-oiling sa 150–250 °C → sintering
- Mga Produkto: Mga tubo na may manipis na dingding, pagkakabukod ng alambre, tape na may selyo ng sinulid
3. Paghubog na Isostatiko
- Proseso: Pulbos sa nababaluktot na hulmahan → presyon 50–100 MPa → pare-parehong preform → sintering
- Mga Katangian: Mataas na densidad, pare-parehong istraktura para sa malalaki o tumpak na mga bahagi
4. Mga Aplikasyon ng Patong
- Pag-spray gamit ang elektrostatiko: PTFE pinahiran ng pulbos sa substrate → sintering sa 380–400 °C
- Paglubog / pag-ikot ng patong: Paglubog ng mga bahagi sa PTFE pagpapakalat → pagpapatuyo → pagsasansala
- Mga Produkto: Mga kagamitan sa pagluluto na hindi dumidikit, kagamitang anti-corrosion, mga roller
5. Napunang Pagbabago
- Paraan: Paghaluin PTFE pulbos na may grapayt, carbon fiber, pulbos na tanso, mga butil ng salamin, atbp. → kompresyon / extrusion → sintering
- Layunin: Pagbutihin ang resistensya sa pagkasira, thermal conductivity at creep resistance
Pangunahing Tala
- PTFE hindi natutunaw ang daloy; kinakailangan ang malamig na pagpindot + sintering.
- Temperatura ng sintering na ≤ 385 °C upang maiwasan ang pagkasira.
- Dahan-dahang pag-init at paglamig upang maiwasan ang pagbitak.
- Antas ng pag-urong: 3.1–5.0%, ang laki ng amag ay kailangang mapunan.
views: 89