
Naylon Toz Elektrostatik Sprey Kaplama Prosesi
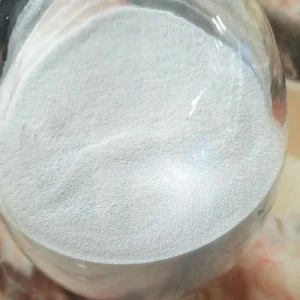
Elektrostatik püskürtme yöntemi, naylon tozuna ve kaplanacak nesneye sırasıyla zıt yükler indüklemek için yüksek voltajlı elektrik alanının indüksiyon etkisini veya sürtünme yükleme etkisini kullanır. Yüklü toz kaplama, zıt yüklü kaplanacak nesneye çekilir ve erime ve düzleşme sonrasında bir naylon kaplama elde edilir. Kaplama kalınlığı gereksinimi 200 mikronu geçmiyorsa ve alt tabaka dökme demir veya gözenekli değilse, soğuk püskürtme için ısıtma gerekmez. Kalınlık gereksinimi 200 mikrondan fazla olan toz kaplamalar veya dökme demir veya gözenekli malzemelerden yapılmış alt tabakalar için, püskürtmeden önce alt tabakanın yaklaşık 250°C'ye ısıtılması gerekir; bu da sıcak püskürtme olarak adlandırılır.
Soğuk püskürtme, naylon toz parçacıklarının yaklaşık 20-50 mikron çapında olmasını gerektirir. Bazen, yük taşıma yeteneğini artırmak ve fırınlamadan önce toz kaybından kaynaklanan kusurları azaltmak için tozun içine su sisi püskürtülebilir. Sıcak püskürtme, naylon toz parçacıklarının 100 mikrona kadar çapa sahip olmasını gerektirir. Daha kaba parçacıklar daha kalın kaplamalara neden olabilir, ancak aşırı derecede kaba parçacıklar tozun yapışmasını engelleyebilir. Sıcak püskürtme sırasında, alt tabaka sıcaklığı sürekli olarak düşer, bu da kalınlığın kontrol edilmesini zorlaştırır, ancak kaplama, toz kaybı kusurları üretmeyecektir.
Elektrostatik püskürtme işlemi, özellikle farklı kalınlıktaki iş parçaları için, benzer kalınlıklar elde edilmesini sağlayarak, iş parçası boyutlarının seçimi konusunda geniş bir seçenek yelpazesi sunar. İş parçası tamamen kaplanmadığında veya akışkan yatağa daldırılamayacak karmaşık bir şekle sahip olduğunda , elektrostatik püskürtme işlemi avantajlar sağlar. Kaplamasız parçaları geçici olarak korumak için yüksek sıcaklığa dayanıklı, aşınmaya dayanıklı yapışkan bant kullanılabilir. Genel olarak, elektrostatik püskürtme ile 150 mikron ile 250 mikron arasında daha ince bir kaplama elde edilebilir. Ek olarak, elektrostatik soğuk püskürtme ile elde edilen naylon kaplama, tipik olarak 5-10 dakika içinde 210-230°C civarında düşük bir erime sıcaklığına, iyi bir tokluğa ve düşük termal bozulmaya sahiptir. Metale yapışması diğer işlemlere göre daha iyidir.



Merhaba, elektrostatik püskürtme yerine daldırma tipi naylon tozu var mı?
Gönderinizde sunduğunuz tüm fikirlere katılıyorum. Gerçekten inandırıcılar ve kesinlikle işe yarayacaklar. Yine de gönderiler yeni başlayanlar için çok kısa. Bir dahaki sefere onları biraz uzatabilir misin? Gönderi için teşekkürler.