
Автоматична лінія нанесення порошкового покриття з киплячим шаром для полиць решіток холодильників
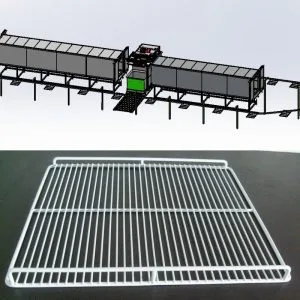
КОНЦЕПЦІЯ ДИЗАЙНУ
Цей повністю автоматичний псевдозріджений шар занурення Лінія спеціально розроблена для решіток, грилів, полиць та кошиків холодильників, з точним адаптуванням та ефективним виробництвом як основою. Орієнтована на розміри заготовок максимального розміру 1005×577×40 мм та звичайного 300×500×10 мм, параметри обладнання ретельно підібрані: підвісний лоток 1600 мм×600 мм забезпечує стабільність завантаження, а піч попереднього нагріву 13 м×1 м×1.2 м та піч додаткового нагріву 10 м×1 м×1.2 м (обидві досягають 400℃) задовольняють потреби в нагріванні заготовок різних специфікацій. Конструкція виробничих потужностей є гнучкою та ефективною, з максимумом 200 штук на годину для великих заготовок та 500 штук на годину для звичайних заготовок. Середня продуктивність...tpu320 штук на годину може відповідати ритму масового виробництва.
ОСНОВА ДИЗАЙНУ
| Максимальний розмір заготовки | 1005 × × 577 40mm |
| Звичайний розмір заготовки | 300 × 500 × 10 мм |
| Джерело опалення | Електрика |
| Площа розташування обладнання | 25 метрів × 9 метрів, висота 3.5 метра |
| Тип обладнання | Автоматичний тип |
| Виробництво Output |
|
ЗАГОТОВКА, ЯКУ ПОТРІБНО ПОКРИТТЯ


Специфікації
| Максимальний розмір заготовки | 1500 × × 600 10mm |
| Звичайний розмір заготовки | 300x500x10mm |
| Outpuт місткості | 320 шт/год |
| Розмір підвісного лотка | 1600mm × 600mm |
| Розмір попередньо розігрітої духовки | 13m * 1m * 1.2m |
| Розмір духовки з післянагрівом | 10m * 1m * 1.2m |
| Максимальна температура попереднього розігріву духовки | 400 ℃ |
| Максимальна температура печі після нагрівання | 400 ℃ |
| Напруга: | 380V 50HZ |
| Тиск стисненого повітря | 0.6Mpa |
Дизайн і креслення
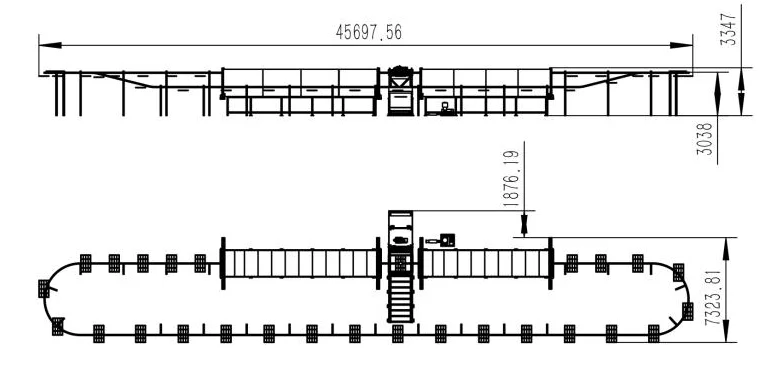
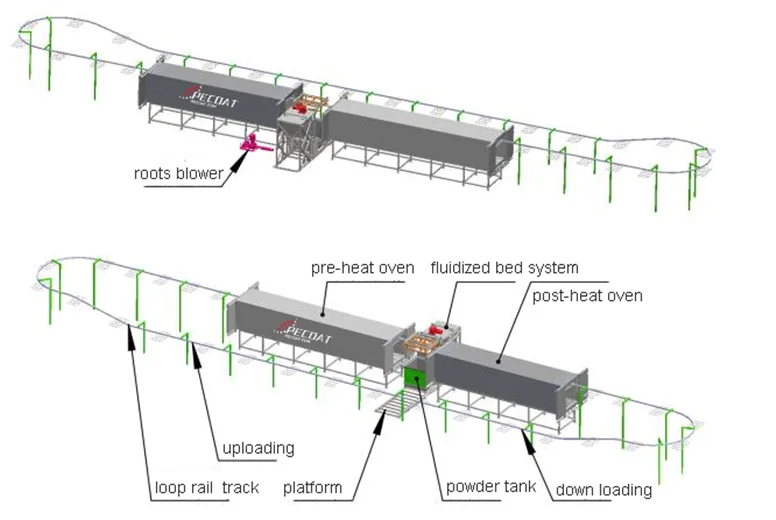
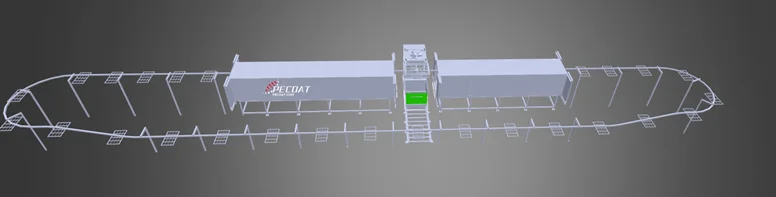
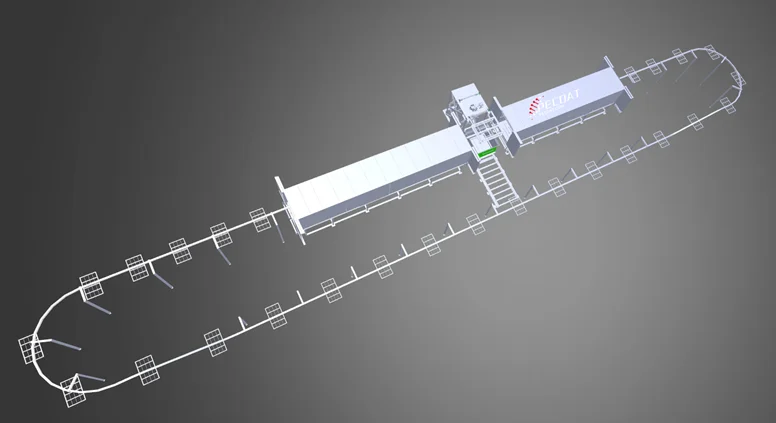
Порядок експлуатації
- Перевірте та переконайтеся, що всі деталі готові до роботи: температура в обох печах піднялася до заданого значення; резервуар для порошку заповнений порошком і в киплячому стані.
- У зоні завантаження працівники починають вішати заготовку на підвісний лоток.
- Увімкніть лінію, петля рейки відправляє заготовку в духовку попереднього розігріву.
- Робітники продовжують завантажувати заготовку
- Після попереднього нагрівання заготовку поміщають у систему з псевдозрідженим шаром для занурення порошку
- Після занурення порошку киплячий шар опускається, тим часом він струшує додатковий порошок
- Продовжується рух кільцевої колії
- Заготівля потрапляє в піч після нагрівання для затвердіння та вирівнювання.
- Працівники завантажують заготовку після того, як вона вийде з духовки після нагріву
- Початок наступного циклу
Схожі повідомлення:
 Автоматична лінія нанесення порошкового покриття з киплячим шаром для стовпів огорожі, зварної дротяної сітки, воріт, Y-образних плечей
 Напівавтоматична лінія порошкового фарбування зануренням для металевих дротяних стелажних полиць-кошиків
 Напівавтоматичне обладнання для нанесення зануренням у псевдозріджений шар для зварного металевого каркасу
 Автоматична лінія для нанесення порошкового фарбування пластику на будівельну сталь
 Напівавтоматична лінія порошкового фарбування зануренням для дротяної сітки з антиповзнімним покриттям
 Термопластичне поліетиленове ПЕ порошкове покриття білого кольору для сіток для полиць холодильника Кошик
Коментарі закриті