Quy trình sản xuất ống thép tráng PO/PE bằng phương pháp tráng quay (Rotolining).

Ống thép tráng nhựa PO/PE là loại ống composite sử dụng ống thép làm chất nền. Bột nhựa được nung chảy đều và bám dính vào thành ống bằng phương pháp gia nhiệt quay để tạo thành lớp lót chống ăn mòn dày đặc. Quy trình sản xuất có đặc điểm là công nghệ ổn định và lực liên kết mạnh. Các bước cụ thể như sau:
Đầu tiên, xử lý sơ bộ ống thép
Ống thép liền mạch hoặc ống thép hàn được lựa chọn và cắt theo kích thước thiết kế. Sau đó, các đầu ống được vát mép và đánh bóng để loại bỏ gờ và bavia, tạo bề mặt nhẵn mịn cho các lỗ ống. Thành trong của ống thép được xử lý bằng phương pháp phun cát hoặc phun bi để loại bỏ cặn, rỉ sét và dầu mỡ, tạo ra bề mặt nhám đồng đều trên thành trong và cải thiện độ bám dính giữa lớp phủ nhựa và thép. Sau khi xử lý, khí nén được sử dụng để thổi sạch nhằm ngăn bụi còn sót lại ảnh hưởng đến chất lượng tạo hình.
Tiếp theo, nạp thuốc súng
Cân lượng bột nhựa như bột polyetylen (PE) và bột PO theo đường kính ống và độ dày lớp lót, sau đó cho bột vào ống thép. Bịt kín hai đầu ống thép bằng nắp mặt bích hoặc nút bịt chuyên dụng để ngăn bột rò rỉ trong quá trình quay và duy trì không gian bên trong tương đối kín để đảm bảo độ bám dính đồng đều.
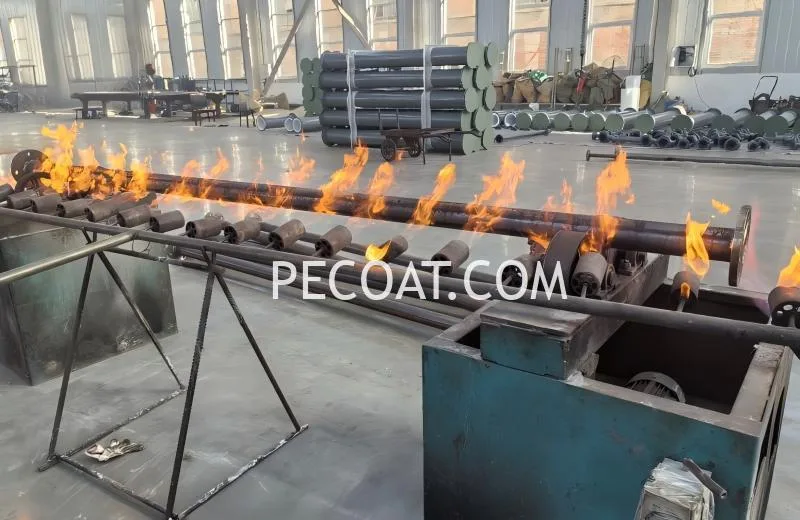
Thứ ba, Gia nhiệt quay và tạo hình bằng phương pháp đúc quay.
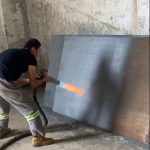
Lắp ống thép lên máy ép quay để quay theo trục và đảo tròn đồng thời. Làm nóng đều ống thép bằng ngọn lửa hoặc điện, với nhiệt độ được kiểm soát trong khoảng 240-260℃. Ở nhiệt độ cao, bột nhựa sẽ dần tan chảy, chảy và phủ đều lên thành ống, tạo thành một lớp lót dày đặc, liên tục, không có bọt khí và không có lỗ nhỏ. Nhiệt độ và tốc độ quay phải được kiểm soát chặt chẽ trong bước này để tránh lớp lót không đều hoặc bị cháy cục bộ.
Thứ tư, Làm nguội và Tạo hình
Khi lớp lót nhựa đã tan chảy đồng đều, hãy ngừng gia nhiệt. Làm nguội ống thép từ từ đến nhiệt độ phòng bằng cách làm nguội tự nhiên hoặc làm nguội bằng gió cưỡng bức trong khi vẫn duy trì tốc độ quay thấp. Làm nguội chậm giúp ngăn ngừa sự co ngót và nứt vỡ của lớp lót do làm nguội nhanh, đảm bảo sự liên kết chặt chẽ giữa lớp lót và ống thép mà không bị tách lớp hoặc rỗng ruột.
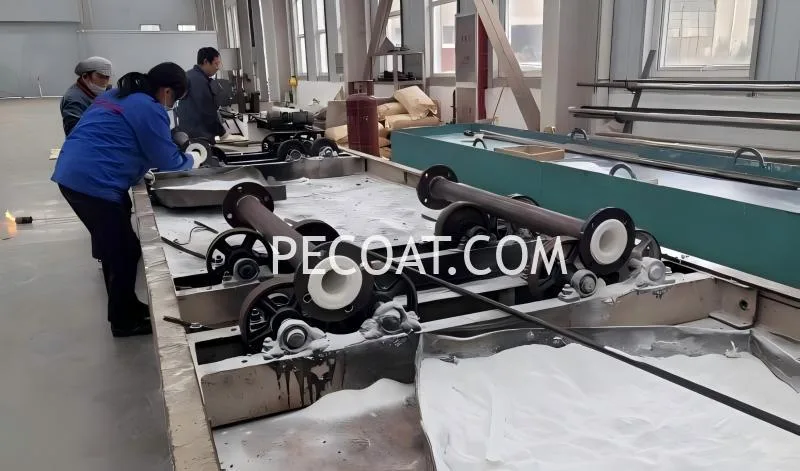
Hoàn thiện, cắt tỉa và kiểm tra
Tháo các vòng đệm bịt kín hai đầu và cắt lớp lót ở hai đầu ống sao cho bằng phẳng với các lỗ, tạo điều kiện thuận lợi cho việc hàn mặt bích và lắp đặt sau này. Tiến hành kiểm tra bằng mắt thường để đảm bảo bề mặt lớp lót nhẵn mịn. Sau đó thực hiện thử nghiệm tia lửa điện để kiểm tra các lỗ nhỏ, vết nứt và các khuyết tật khác. Thử nghiệm thủy tĩnh cũng được thực hiện để xác minh hiệu suất làm kín và khả năng chịu áp suất của ống.
Quy trình tạo hình một lần này mang lại lớp lót liền mạch và có độ bền cao với khả năng chống ăn mòn vượt trội. Các ống được sản xuất được sử dụng rộng rãi để vận chuyển các chất ăn mòn trong các ngành công nghiệp hóa chất, điện lực, xử lý nước và các ngành khác.