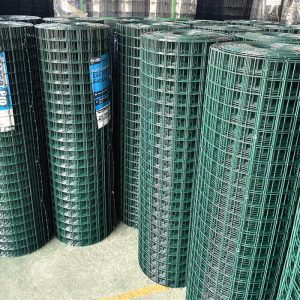
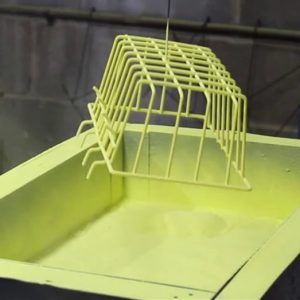
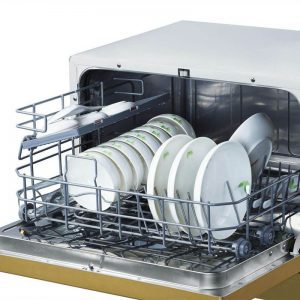
流化床粉末塗裝是一種利用流體化床系統進行粉末塗裝的製程。在流體化床系統中,細磨粉末顆粒懸浮於空氣中,預熱後的工件浸入粉末槽中。熔化的粉末顆粒與工件表面熔合,在金屬零件上形成均勻一致的塗層。此方法最適用於功能性塗層,可提供耐磨、耐腐蝕和耐化學腐蝕性。典型的塗層厚度為200-2000μm,但也能實現更厚的塗層。
採用流體化床塗料進行粉末塗裝的零件經過以下步驟。
金屬部分必須在烤箱中預熱至 220-400℃。 該溫度高於流化床粉末的熔點,可使粉末立即淬火或冷卻零件。
粉末罐下方的鼓風機將粉末顆粒吹成流體狀。我們將熱部件浸入粉末塗料的流化床中並移動它以進行連續塗覆。工件的最終厚度取決於零件浸入槽中之前的熱量以及在粉末塗料流化床中停留的時間。
流化床粉末噴塗的最後階段是最終融合過程。 多餘的粉末從產品上滴落後,將其移至溫度較低的烘箱中進行固化。 後熱的溫度必須低於預熱烤箱的溫度。 此步驟的目的是確保所有粉末在浸漬過程中都粘附在零件上並熔化成光滑、均勻的塗層。
現在將塗層工件從烘箱中取出並用風扇或自然空氣冷卻。
流化床粉末塗裝製程是將熱工件浸入粉末槽中,使粉末熔化並覆蓋在工件表面形成薄膜,然後提供足夠的時間和熱量,使該薄膜流動形成連續塗層。工件從預熱爐取出後應盡快浸入流體化床,以最大程度地減少熱損失。應設定一個時間週期來保持該時間間隔恆定。在粉末覆蓋過程中,應保持工件移動,使粉末持續流過熱工件表面。特定工件的運動方式取決於其形狀。
不正確或不充分的運動可能會導致多種問題:針孔,尤其是在平坦水平表面的下側和電線交叉處:“橘皮”外觀;以及角落或縫隙的覆蓋不足。 不正確的運動也會導致塗層厚度不均勻,例如圓形導線上的橢圓形塗層。 在流化粉末中的正常浸漬時間為 20 至 XNUMX 秒。
塗覆後必須立即去除多餘的粉末,以防止過度堆積。 這可以通過調節的空氣噴射器吹出一股空氣來完成,輕敲或振動零件,或傾斜它以倒掉多餘的部分。 如果多餘的粉末沒有被其他粉末或污垢污染,則可以重複使用。 如果零件有足夠的餘熱,塗層可能會流出到可接受的水平而無需後加熱。 在較薄的部件或熱敏部件上,可能需要後加熱。