
冰箱格架自動流化床浸粉生產線
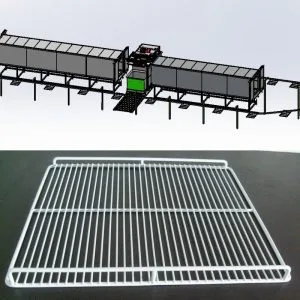
設計理念
這款全自動 流化床 浸塗 此生產線專為冰箱格柵、烤架、層架和拉籃等產品設計,以精準適配和高效生產為核心。針對最大1005×577×40mm和常規300×500×10mm的工件尺寸,精心匹配設備參數:1600mm×600mm的掛盤確保裝載穩定性,13m×1m×1.2m的預熱爐和10m×1m×1.2m的後熱爐(均達到400°C的預熱爐)滿足後熱爐)。產能設計靈活高效,大型工件最高可達200件/小時,常規工件最高可達500件/小時。平均產出tpu每小時320件的產量可配合大量生產的節奏。
設計依據
| 最大工件尺寸 | 1005×577×40mm |
| 正常工件尺寸 | 300×500×10毫米 |
| 加熱源 | 電力 |
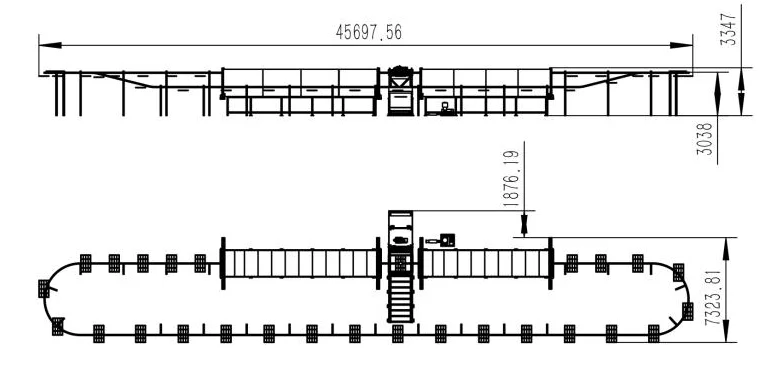
| 設備佔地面積 | 25米×9米,高3.5米 |
| 設備類型 | 自動型 |
| 生產歐tput |
|
待塗層工件


論文規範
| 最大工件尺寸 | 1500×600×10mm |
| 正常工件尺寸 | 300x500x10mm |
| Outpu噸容量 | 320個/小時 |
| 掛盤尺寸 | 1600mm×600mm |
| 預熱爐尺寸 | 13m * 1m * 1.2m |
| 後熱爐尺寸 | 10m * 1m * 1.2m |
| 預熱爐最高溫度 | 400℃ |
| 後熱爐最高溫度 | 400℃ |
| 電壓: | 380V 50HZ |
| 壓縮空氣壓力 | 0.6Mpa |
設計與繪圖
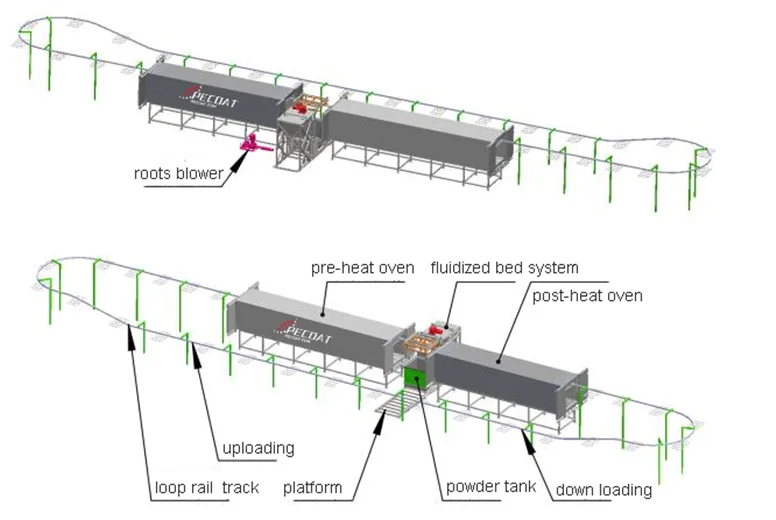
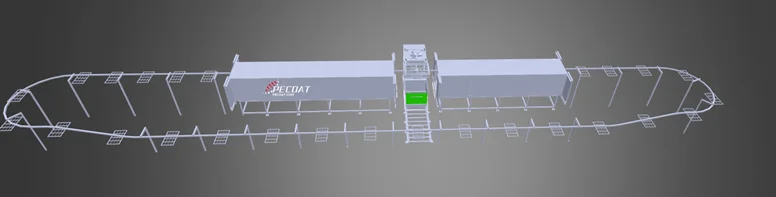
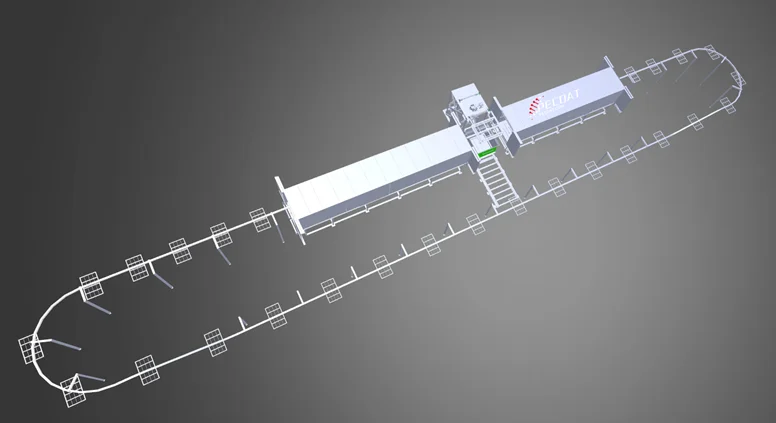
操作程序
- 檢查並確保所有部件都準備好運行:兩個烘箱的溫度都已升高到規定值; 粉罐內裝滿粉,並處於沸騰狀態。
- 在上料區,工作人員開始將工件掛在吊盤上。
- 接通線路,環形軌道將工件送入預熱烘箱。
- Workers 繼續上傳工件
- 工件預熱後進入流體化床系統浸粉
- 浸粉後,流化床下降,同時抖落多餘的粉末
- 環線軌道繼續前行
- 工件進入後熱烘箱進行固化整平。
- 工作人員從後熱爐中取出工件
- 下一個循環開始


評論被關閉