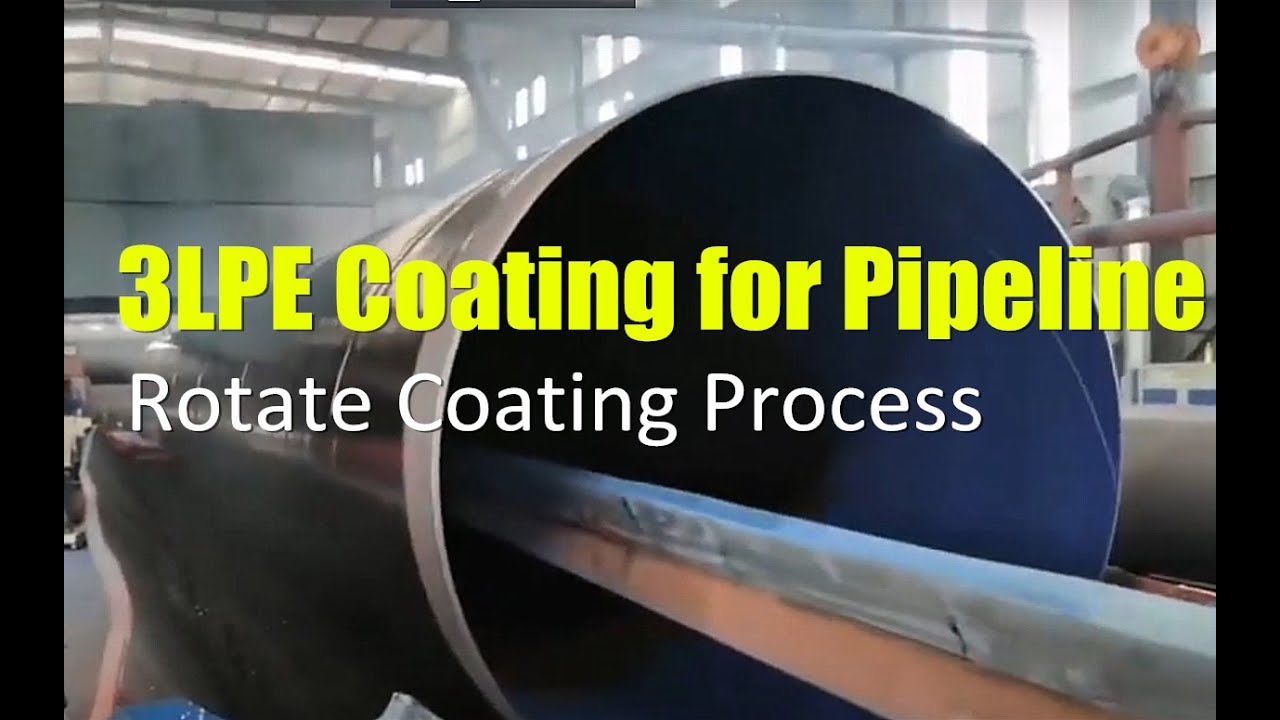
Слепено епоксидно FBE прахово покритие за 3LPE тръбопровод

Праховото покритие с епоксидна смола (FBE) обикновено се използва като покритие за защита от корозия за 3LPE тръбопроводи. Нанася се върху външната повърхност на тръбопровода, за да осигури трайна и защитна бариера срещу корозия.
Праховото покритие FBE обикновено се нанася чрез електростатично пръскане или флуидизиран слой . Прахът се нагрява и разтопява върху повърхността на тръбопровода, образувайки непрекъснато и равномерно покритие. След охлаждане, покритието FBE осигурява отлична адхезия и устойчивост на химикали, влага и абразия.
Системата за покритие на тръбопроводи 3LPE се състои от три слоя: грунд FBE, адхезивен слой и полиетиленов горен слой. Епоксидният грунд Fusion Bonded действа като свързващ агент между стоманената повърхност и адхезивния слой, осигурявайки добра адхезия. Адхезивният слой осигурява допълнителна защита от корозия и служи като свързващ слой за полиетиленовото покритие.
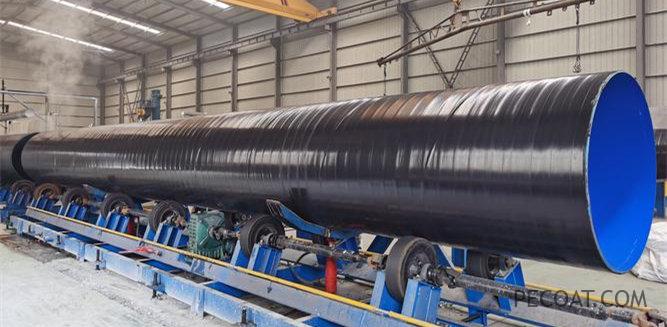
PECOAT® съвместно разработено и произведено високоефективно епоксидно прахово покритие Fusion Bonded, което се състои основно от специални смоли и фино формулирано с отлични добавки и специфични съставки. Има добра съвместимост със съполимерното лепило в 3PE антикорозия за тръбопроводи и се използва за процеси на покритие или потапяне за извършване на операции и конструкция на компоненти от стоманени тръби. Той не само има отлична устойчивост на корозия, но и изключителни механични свойства, което го прави подходящ за различни климатични условия по целия свят.
Цветове: сиво, синьо, зелено и т.н. могат да бъдат персонализирани.
Стандарти за изпълнение: GB/T 23257-2017 и SY/T 0315-2005.
Характеристики
- Равномерен цвят, без натрупване или образуване на бучки
- Висока якост на залепване с антикорозионен слой лепило
- Превъзходни характеристики на катоден пилинг и диелектрична якост
- Силна устойчивост на химическа корозия като киселина, основи
Ефективност на прах

Ефективност на покритието

Метод на нанасяне на епоксидна смола
- Отстранете ръждата, маслото и отломките от повърхността на стоманата: Обработка с бластиране и пясъкоструене до ниво Ss2.5, посочено в GB/T8923; Дълбочина на шарката на закрепване от 50-70 um; Издухайте праха и абразивите от повърхността на стоманата .
- Температурата на предварително загряване на антикорозионните части трябва да се контролира на 200-240 ℃, а действителната конструкция може да се коригира според строителните условия на място.
- Използвайте метод на електростатично пръскане за строителни операции (напрежение между 60-90 kv, разстояние на пръскане между 150-200 mm), дебелина на покритието 100-150 um.
- Строителната среда трябва да е суха и чиста.
- Епоксидният прах трябва да се отваря и използва при необходимост, а останалите продукти трябва да се запечатват навреме, за да се избегне замърсяване с прах и влага във въздуха.

Опаковка и съхранение на епоксидна смола
- Картонена кутия и вътрешна запечатана опаковъчна торба: 25 кг/кутия.
- Избягвайте излагане на слънце, дъжд, далеч от огън, температурата е ≤35 ℃ е подходяща.
- Височина на стека ≤5 слоя, за да се избегне натиск, да се осигури херметичност, да се предотврати влага (относителна влажност < 75%).
- Срок на годност 12 месеца.
Здраве, безопасност и опазване на околната среда
- По време на употреба е необходимо да се засили защитата, като се носят противопрахови маски и очила, за да се предотврати навлизането на прах в устата и очите.
- Трябва да се използва в добре вентилирана среда и концентрацията на прах във въздуха трябва да бъде по-малка от 20g/cm3, за да се избегнат експлозии.
- Пушенето е забранено на мястото на използване и използването на открит пламък е строго забранено. Трябва да се осигурят пожарогасители и предварително да се изготвят аварийни планове.
- При вдишване или поглъщане незабавно потърсете медицинска помощ.
- Остатъчните отпадъци не могат да се използват повторно и трябва да бъдат изпратени в станция за боклук за централизирано третиране.