Производствен процес на стоманени тръби с облицовка от PO/PE чрез ротационен процес

Пластмасовата стоманена тръба с PO/PE облицовка е композитна тръба, използваща стоманена тръба като основа. Пластмасовият прах се разтопява равномерно и се залепва към стената на тръбата чрез ротационно нагряване, за да образува плътна антикорозионна облицовка. Производственият процес се отличава със стабилна технология и силна свързваща сила. Специфичните процедури са следните:
Първо, предварителна обработка на стоманени тръби
Безшевни стоманени тръби или заварени стоманени тръби се избират и нарязват по проектираните размери. След това краищата на тръбите се скосяват и полират, за да се отстранят грапавини и загрубявания за гладки отвори на тръбите. Вътрешната стена на стоманената тръба се обработва чрез пясъкоструене или дробоструене, за да се елиминират котлен камък, ръжда и замърсявания с масло, създавайки равномерно грапава повърхност на вътрешната стена и подобрявайки адхезията между пластмасовото покритие и стоманата. След обработката се използва сгъстен въздух за продухване, за да се предотврати влиянието на остатъчния прах върху качеството на формоване.
След това, заредете прах
Претеглете пластмасов прах, като например полиетилен, PE и PO прах, според диаметъра на тръбата и дебелината на облицовката и заредете праха в стоманената тръба. Уплътнете двата края на стоманената тръба с фланцови капаци или специални тапи, за да предотвратите изтичане на прах по време на въртене и да поддържате относително затворена вътрешност за равномерно сцепление.
Трето, ротационно нагряване и ротационно формоване
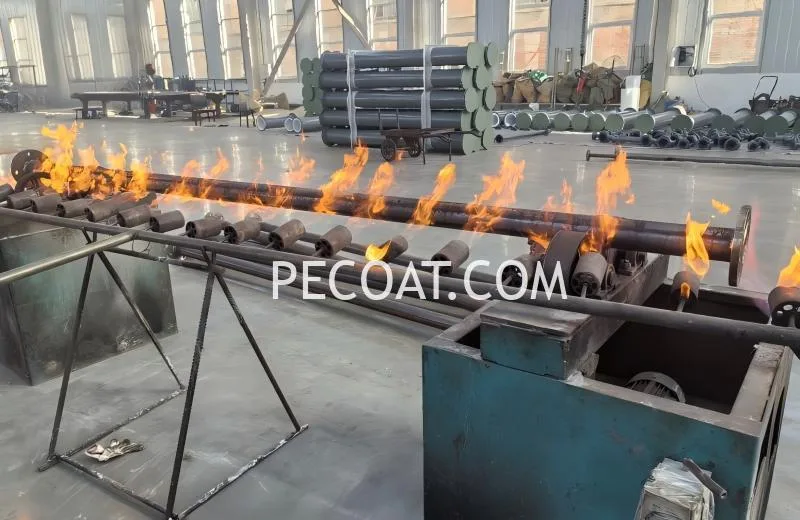
Монтирайте стоманената тръба върху ротационна машина за едновременно аксиално въртене и периферно барабанно валцоване. Загрейте стоманената тръба равномерно чрез пламъчно или електрическо нагряване, като температурата се контролира в диапазона 240-260℃. При висока температура пластмасовият прах постепенно се топи, тече и покрива равномерно стената на тръбата, образувайки непрекъснат, плътен слой облицовка без мехурчета и дупки. Температурата и скоростта на въртене трябва да бъдат стриктно контролирани в тази стъпка, за да се избегне неравномерна дебелина на облицовката или локално изгаряне.
Четвърто, охлаждане и оформяне
След като пластмасовата облицовка се разтопи равномерно, спрете нагряването. Охладете стоманената тръба постепенно до стайна температура чрез естествено охлаждане с въздух или принудително охлаждане с въздух, като поддържате ниска скорост на въртене. Бавното охлаждане предотвратява свиване и напукване на облицовката, причинени от бързото охлаждане, осигурявайки плътно свързване между облицовката и стоманената тръба без разслояване или вдлъбване.
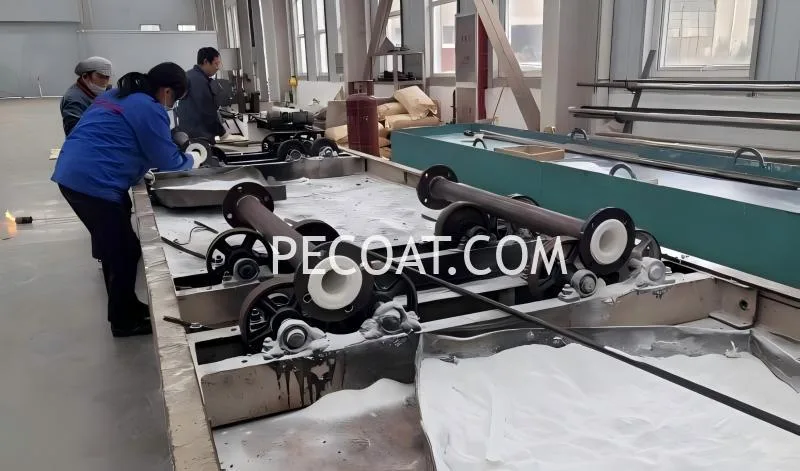
Финално, подрязване и инспекция
Отстранете крайните уплътнения и подрежете облицовката на краищата на тръбите, така че да е наравно с отворите, което ще улесни последващото заваряване и монтаж на фланците. Извършете визуална проверка, за да гарантирате гладка повърхност на облицовката. След това извършете искров тест, за да проверите за дупки, пукнатини и други дефекти. Извършва се и хидростатичен тест, за да се провери уплътнителната способност и носещата способност на тръбата.
Този еднократен процес на формоване осигурява безшевни и висококачествени облицовки с изключителни антикорозионни характеристики. Произведените тръби се използват широко за транспортиране на корозивни среди в химическата, енергийната, водопречиствателната и други индустрии.