Línea automática de recubrimiento en polvo por inmersión en lecho fluidizado para estantes de rejillas de refrigeradores
CONCEPTO DE DISEÑO
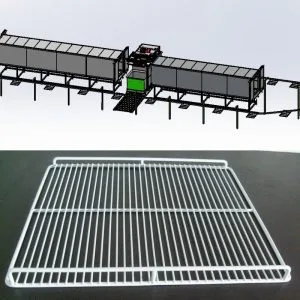
Este totalmente automático cama fluidizada recubrimiento por inmersión La línea está especialmente diseñada para rejillas, parrillas, estantes y cestas de refrigeradores, con una adaptación precisa y una producción eficiente como pilares. Con el objetivo de trabajar con tamaños de pieza de un máximo de 1005 × 577 × 40 mm y un tamaño regular de 300 × 500 × 10 mm, los parámetros del equipo están cuidadosamente coordinados: la bandeja colgante de 1600 × 600 mm garantiza la estabilidad de la carga, y el horno de precalentamiento de 13 × 1 × 1.2 m y el horno de postcalentamiento de 10 × 1 × 1.2 m (ambos alcanzan los 400 °C) satisfacen las necesidades de calentamiento de piezas de diferentes especificaciones. El diseño de la capacidad de producción es flexible y eficiente, con un máximo de 200 piezas por hora para piezas grandes y 500 piezas por hora para piezas regulares. El rendimiento promedio...tpuLa producción de 320 piezas por hora puede igualar el ritmo de la producción en masa.
BASES DE DISEÑO
| Tamaño máximo de la pieza de trabajo | 1005 577 × × 40mm |
| Tamaño normal de la pieza de trabajo | × × 300 500 10 mm |
| Fuente de calentamiento | Electricidad |
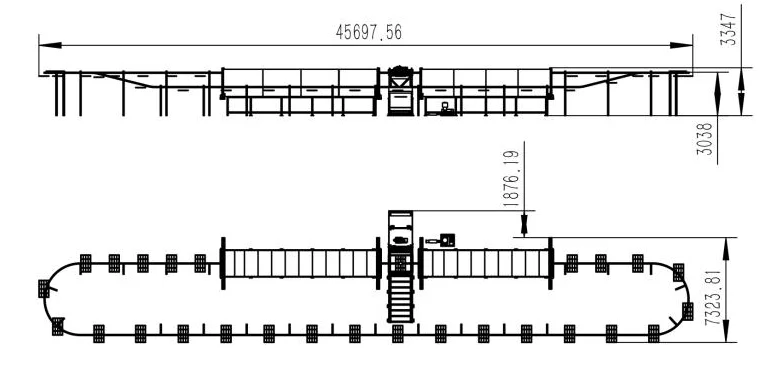
| Área de la huella del equipo | 25 metros × 9 metros, alto 3.5 metros |
| tipo de material | Tipo automático |
| produccióntput |
|
PIEZA A REVESTIR


Especificaciones
| Tamaño máximo de la pieza de trabajo | 1500 600 × × 10mm |
| Tamaño normal de la pieza de trabajo | 300x500x10mm |
| Outpucapacidad t | 320 pcs / hora |
| Tamaño de la bandeja colgante | 1600mm × 600mm |
| Tamaño del horno de precalentamiento | 13m * * 1m 1.2m |
| Tamaño del horno de postcalentamiento | 10m * * 1m 1.2m |
| Temperatura máxima del horno de precalentamiento | 400 ℃ |
| Temperatura máxima del horno de postcalentamiento | 400 ℃ |
| Voltaje: | 380HZ 50V |
| Presión del aire comprimido | 0.6Mpa |
Dibujos de diseño
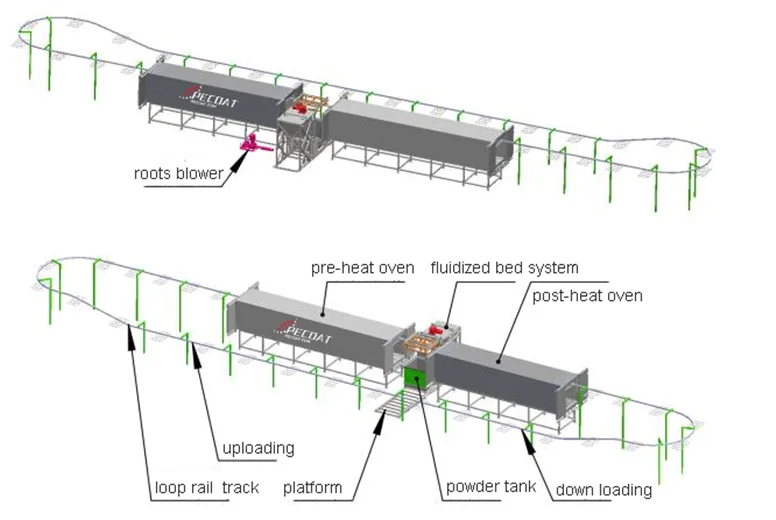
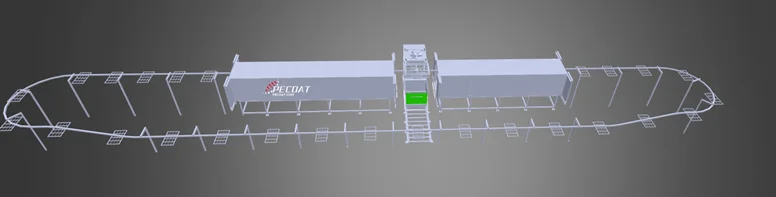
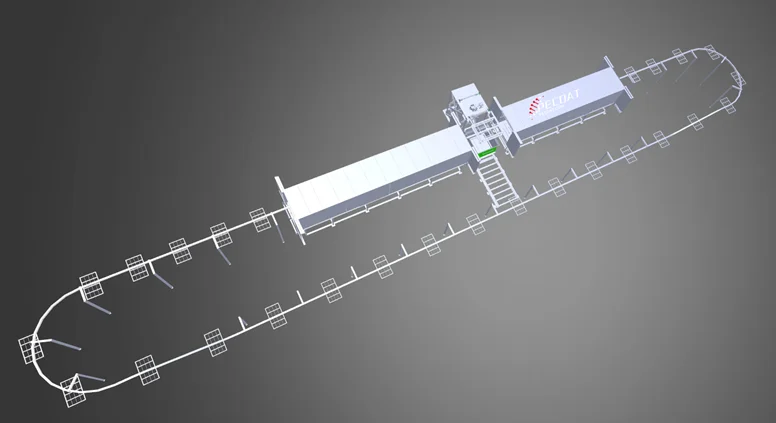
Procedimiento de operación
- Verifique y asegúrese de que todas las piezas estén listas para funcionar: la temperatura en ambos hornos se ha elevado al valor especificado; el tanque de polvo está lleno de polvo y en estado de ebullición.
- En el área de carga, los trabajadores comienzan a colgar la pieza de trabajo en la bandeja colgante.
- Encienda la línea, la vía del riel de bucle envía la pieza de trabajo al horno precalentado.
- Los trabajadores continúan cargando la pieza de trabajo
- Después del precalentamiento, la pieza de trabajo ingresa al sistema de lecho fluidizado para sumergirla en polvo.
- Después de sumergir el polvo, el lecho fluidizado baja, mientras se sacude el polvo extra.
- La vía férrea circular continúa
- La pieza de trabajo ingresa al horno de postcalentamiento para curar y nivelar.
- Los trabajadores descargan la pieza de trabajo después de que sale del horno de postcalentamiento
- Siguiente inicio de bucle
Artículos Relacionados:
 Línea automática de recubrimiento en polvo por inmersión en lecho fluidizado para postes de cercas, mallas de alambre soldadas, portones, brazos en Y
 Línea semiautomática de recubrimiento en polvo por inmersión para cestas de rejilla metálica
 Equipo semiautomático de recubrimiento por inmersión en lecho fluidizado para estructuras metálicas soldadas
 Línea automática de recubrimiento en polvo de plástico por inmersión para barras de acero de construcción
 Línea semiautomática de recubrimiento por inmersión en polvo para malla de alambre anti-trepa
 Recubrimiento en polvo de polietileno termoplástico PE Color blanco para estantes de refrigerador Cesta de rejillas
Los comentarios están cerrados