فناوری قالب گیری غوطه ور و کاربرد آن در خودرو

مهندسان صنعت خودرو در تکنیک هایی مانند قالب گیری تزریقی، قالب گیری پرس، آبکاری الکتریکی، پاشش و سایر روش های قالب گیری به خوبی آشنا هستند. با این حال، فناوری قالبگیری غوطهوری پلاستیک میتواند برای آنها نسبتاً ناآشنا باشد، زیرا در برخی از کشورهای در حال توسعه به طور گسترده با سابقه تنها 30 سال اجرا نشده است. برعکس، در مناطق توسعهیافته مانند ایالات متحده و اروپا، فناوری قالبگیری غوطهور از زمان جنگ جهانی دوم بهطور گسترده توسعه یافته است، که در اصل برای حفاظت از اجزای نظامی مانند آنهایی که در خودروها و هواپیماها یافت میشوند، استفاده میشود. این فناوری سابقه ای نزدیک به 70 سال دارد.
فن آوری قالب گیری غوطه ور به دلیل کشف PVC پلاستیکول ماده، یک ماده سل مایع ایجاد شده از PVC پودر پلاستیک و نرم کننده. این ماده در ابتدا در سال 1913 کشف شد و استفاده از آن در جنگ جهانی دوم گسترده شد.
فرآیند قالب گیری غوطه ور
فرآیند پردازش قالب گیری غوطه ور در زیر نشان داده شده است:
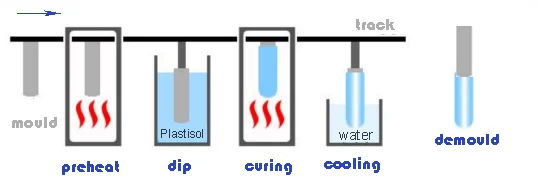
فرآیند قالب گیری غوطه ور شامل پنج مرحله اصلی است: پیش گرم کردن، غوطه وری، پخت، خنک سازی و دمکردن. پس از انجام مراحل پس از درمان (برش دم) محصول به عنوان محصول نهایی در نظر گرفته می شود. در نهایت، مرتب سازی، بسته بندی و ذخیره سازی انجام می شود.
پیش گرم کردن
هدف این است که پلاستیزول مایع را قادر سازد تا روی سطح قالب گرم شده جذب شود. به دلیل تفاوت در اندازه قالب و نوع پلاستیزول، دما و زمان پیش گرم کردن ممکن است متفاوت باشد. به طور کلی، قالبهای بزرگتر به دمای بالاتر و زمان بیشتری نیاز دارند، در حالی که قالبهای کوچکتر دمای کمتر و زمان کوتاهتری را تجربه میکنند. علاوه بر این، مواد و ظرفیت حرارتی قالب و همچنین ضخامت و سختی محصول میتواند متفاوت باشد و نیاز به دماها و زمانهای غوطهوری متفاوتی داشته باشد. بنابراین، انجام آزمایشات بر اساس شرایط خاص برای تعیین پارامترهای فرآیند بهینه ضروری است.
غوطه ور شدن
قالب داغ با سرعت کمتر از 10 میلی متر بر ثانیه در پلاستیزول مایع غوطه ور می شود و سرعت بلند کردن قالب کمتر از 5 میلی متر بر ثانیه است. زمان غوطه وری بر اساس اندازه و ضخامت محصول تنظیم می شود که معمولاً بین 1 تا 60 ثانیه است.
پخت (پلاستیک کردن)
هدف تضمین این است که محصول به سختی کامل می رسد و شکل نهایی خود را به خود می گیرد. دما و زمان پخت باید با توجه به مواد قالب، اندازه حجم و سختی و ضخامت مورد نظر محصول تنظیم شود. به طور معمول، دمای پخت بین 200 تا 350 درجه سانتیگراد است، در حالی که زمان پلاستیک سازی بین 10 تا 90 ثانیه است.
خنک سازی
هدف بهبود راندمان تولید انبوه است، روش های خنک کننده شامل خنک کننده با آب و خنک کننده هوا است.
قالب گیری
روش قالب گیری محصولات آغشته به پلاستیزول به طور کلی قالب گیری پنوماتیکی است. علاوه بر این، برای محصولات با پوشش غوطه ور نیازی به قالب گیری نیست.
مواد پلاستیزول برای قالب گیری غوطه ور
در حال حاضر، سه نوع اصلی از مواد پلاستیزول مایع وجود دارد:
- لاتکس با آب به عنوان یک محیط پراکندگی، مانند لاتکس طبیعی، لاتکس مصنوعی (لاستیک نیتریل، لاستیک پلی ایزوپرن، پلی اورتان و غیره).
- محلول های پلیمری با حلال ها (زایلن، تتراهیدروفوران، دی متیل استامید، و غیره) به عنوان رسانه های پراکندگی، مانند پلی اورتان، محلول لاستیک سیلیکون مایع.
- سل روان کننده (عمدتاً به PVC پلاستیزول) یعنی سول سوسپانسیون مایع تهیه شده توسط نرم کننده و PVC چسباندن
الزامات مواد مورد استفاده در تجهیزات غواصی بسته به نوع تجهیزات و کاربرد مورد نظر آن متفاوت است. این مقاله عمدتاً الزامات مواد را معرفی می کند PVC پلاستیزول PVC سل پلاستیسایزر از دو نوع ماده دیگر متمایز است، زیرا محیط پراکندگی یک نرمکننده است که در طول فرآیند سخت شدن حرارتی غیرفرار باقی میماند. با آن سازگار است PVC نرم کننده خمیری که در نتیجه به شکل نرم (حالت لاستیکی) یا نیمه سخت می شود PVC مواد. به دلیل پردازش ساده، راندمان بالا (نیاز به دستگاه بازیابی تبخیر در فرآیند تجهیزات)، هزینه مواد کم، نرمی و خواص الکتریکی عالی، PVC سل تبدیل به یک ماده غوطه ور پر استفاده شده است. این به طور گسترده ای در زمینه های مختلف مانند برق (باسبار)، قطعات الکتریکی، نیازهای روزانه، حفاظت از ارتباطات فیبر نوری و حفاظت از سلامت پزشکی استفاده می شود. در ایالات متحده، اروپا، ژاپن و هند، ترویج PVC فناوری پلاستیک بالغ تر است. چین یک نیروگاه در PVC تولید و صادرات؛ با این حال، آن است PVC فناوری پلاستیزول دیر شروع شد.
با پیشرفت تکنولوژی مواد و گسترش زمینه های کاربردی، کارکردهای PVC مواد پلاستیزول به تدریج افزایش یافته است، عمدتا شامل بازدارنده شعله، مقاومت در برابر اشعه ماوراء بنفش، عایق، درجه مواد غذایی، زیست سازگار (پزشکی)، بدون فتالات، مقاوم در برابر روغن. در میان آنها، PVC پلاستیزول حاوی فتالات اولین بار توسط اروپا محدود شد (فتالات ها با غدد درون ریز مردان تداخل می کنند، احتمال سرطان سینه زنان را افزایش می دهند) و به تدریج منظم شد، به طوری که برای محدود کردن استفاده از برخی نرم کننده های معمولی، مقررات اتحادیه اروپا REACH/RoHS شدیدتر و سخت تر می شود.
کاربرد فناوری قالب گیری در خودرو
مواد پلاستیزول در صنعت خودرو اولین کاربرد موتور فورد در سال 1959، چین شروع به توسعه خودرو کرد. PVC مواد plastisol در دهه 1980، مصرف عمومی 6-10 کیلوگرم، حسابداری برای حدود 35٪ از مقدار کل چسب. مانند پوشش های محافظ شاسی خودرو و مواد آب بندی قسمت های مختلف خودرو. یک ماشین از چرخ تا کوچکترین پیچ، بیش از 10,000 قسمت محافظ وجود دارد، این قطعات عمدتاً پوشش های پلاستیکی، کلاه های محافظ، ژاکت ها، بوش ها و غیره هستند. لوازم جانبی دارای اشکال مختلف و طراحی ساختاری انعطاف پذیر هستند که برای تولید با تکنولوژی غوطه وری مناسب ترین است.
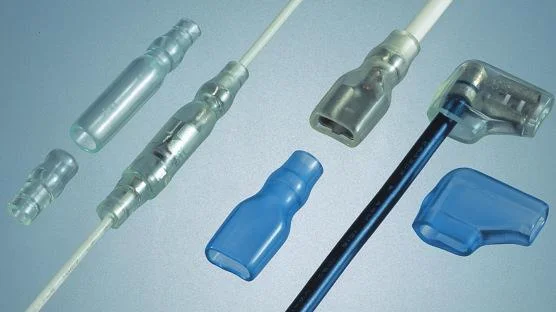
غلاف سیم کشی خودرو
غلاف پلاستیکی برای دسته سیم خودرو، به ویژه برای محافظت از پایانه های پلاگین دسته سیم خودرو، با عایق، مقاوم در برابر شعله، مقاومت در برابر دما، عملکردهای حفاظت از محیط زیست استفاده می شود.
محافظ تخلیه باتری
فناوری قالب گیری پلاستیکی برای محافظت عایق اتصالات باتری و میله های مسی باتری های انرژی جدید استفاده می شود. دارای ویژگی های طراحی ساختار انعطاف پذیر، چرخه توسعه سریع و سفارشی سازی است.
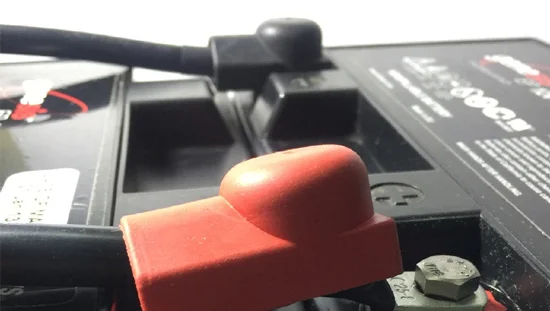
گیره سیم و محافظ قطب خودرو
فناوری اشباع برای محافظت از قطعات گیره و میله سیم خودرو استفاده می شود که می تواند محافظ انعطاف پذیر و عملکردهای ضد خوردگی و ضد گرد و غبار را تشکیل دهد.