فرآیند تولید لولههای فولادی با آستر PO/PE از طریق فرآیند روتولینینگ

لوله فولادی پلاستیکی با روکش PO/PE یک لوله کامپوزیتی است که از لوله فولادی به عنوان زیرلایه استفاده میکند. پودر پلاستیک به طور یکنواخت ذوب شده و از طریق گرمایش چرخشی به دیواره لوله میچسبد تا یک پوشش متراکم ضد خوردگی تشکیل دهد. فرآیند تولید دارای فناوری پایدار و نیروی پیوند قوی است. مراحل خاص به شرح زیر است:
اول، پیش تصفیه لوله های فولادی
لولههای فولادی بدون درز یا لولههای فولادی جوش داده شده انتخاب و به ابعاد طراحی شده برش داده میشوند. سپس انتهای لولهها پخ زده و صیقل داده میشوند تا پلیسهها و پلیسهها از بین بروند و روزنههای لوله صاف شوند. دیواره داخلی لوله فولادی با سندبلاست یا شات بلاست برای از بین بردن رسوب، زنگ زدگی و آلودگی روغن، ایجاد یک سطح ناهموار یکنواخت روی دیواره داخلی و بهبود چسبندگی بین پوشش پلاستیکی و فولاد، درمان میشود. پس از درمان، از هوای فشرده برای پاکسازی استفاده میشود تا از تأثیر گرد و غبار باقی مانده بر کیفیت شکلدهی جلوگیری شود.
بعد، پودر را بارگیری کنید
پودرهای پلاستیکی مانند پودر پلیاتیلن PE و PO را بر اساس قطر لوله و ضخامت پوشش داخلی وزن کنید و پودر را داخل لوله فولادی بریزید. دو انتهای لوله فولادی را با پوششهای فلنج یا درپوشهای مخصوص آببندی کنید تا از نشت پودر در حین چرخش جلوگیری شود و فضای داخلی نسبتاً بستهای برای چسبندگی یکنواخت حفظ شود.
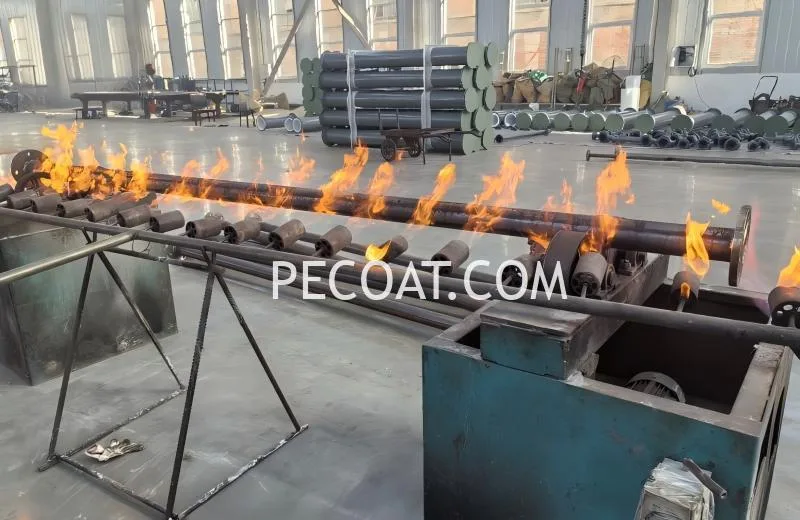
سوم، گرمایش چرخشی و شکلدهی چرخشی
لوله فولادی را روی دستگاه قالبگیری چرخشی نصب کنید تا چرخش محوری و غلتاندن محیطی به طور همزمان انجام شود. لوله فولادی را با شعله یا گرمایش الکتریکی به طور یکنواخت گرم کنید، با دمای کنترل شده در محدوده 240-260 درجه سانتیگراد. در دمای بالا، پودر پلاستیک به تدریج ذوب میشود، جریان مییابد و دیواره لوله را به طور یکنواخت میپوشاند و یک لایه آستر متراکم پیوسته، بدون حباب و بدون سوراخ تشکیل میدهد. دما و سرعت چرخش باید در این مرحله به شدت کنترل شود تا از ضخامت ناهموار آستر یا سوختگی موضعی جلوگیری شود.
چهارم، خنک سازی و شکل دهی
به محض اینکه پوشش پلاستیکی به طور یکنواخت ذوب شد، حرارت دادن را متوقف کنید. لوله فولادی را به تدریج تا دمای اتاق با خنک کردن طبیعی با هوا یا خنک کردن با هوای فشرده و در عین حال با حفظ چرخش با سرعت کم، خنک کنید. خنک کردن آهسته از انقباض و ترک خوردگی پوشش ناشی از خنک شدن سریع جلوگیری میکند و اتصال محکم بین پوشش و لوله فولادی را بدون لایه لایه شدن یا توخالی شدن تضمین میکند.
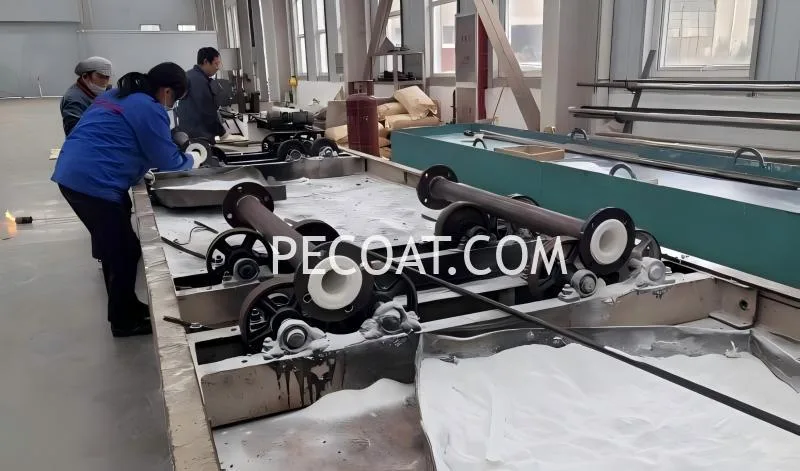
نهایی، برش و بازرسی
آببندهای انتهایی را بردارید و پوشش انتهای لوله را برش دهید تا با روزنهها همسطح شود و جوشکاری و نصب بعدی فلنج را تسهیل کند. برای تضمین سطح صاف پوشش، بازرسی بصری انجام دهید. سپس آزمایش جرقه را برای بررسی سوراخهای ریز، ترکها و سایر نقصها انجام دهید. آزمایش هیدرواستاتیک نیز برای تأیید عملکرد آببندی و ظرفیت تحمل فشار لوله انجام میشود.
این فرآیند شکلدهی یکباره، آسترهای بدون درز و با یکپارچگی بالا را با عملکرد ضد خوردگی برجسته ارائه میدهد. لولههای تولید شده به طور گسترده برای انتقال مواد خورنده در صنایع شیمیایی، برق، تصفیه آب و سایر صنایع استفاده میشوند.