
Liña automática de recubrimento en po de inmersión en cama fluída para estantes de reixas de frigoríficos
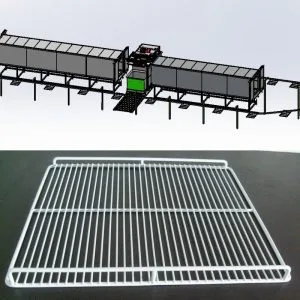
CONCEPTO DE Deseño
Esta totalmente automática leito fluidizado revestimento por inmersión A liña está especialmente deseñada para grellas, andeis e cestos de refrixeradores, cunha adaptación precisa e unha produción eficiente como núcleo. Co obxectivo de tamaños de peza de ata 1005 × 577 × 40 mm como máximo e 300 × 500 × 10 mm normais, os parámetros do equipo combínanse coidadosamente: a bandexa colgante de 1600 mm × 600 mm garante a estabilidade da carga, e o forno de prequecemento de 13 m × 1 m × 1.2 m e o forno de posquecemento de 10 m × 1 m × 1.2 m (ambos alcanzando os 400 ℃) satisfán as necesidades de quecemento de pezas de diferentes especificacións. O deseño da capacidade de produción é flexible e eficiente, cun máximo de 200 pezas por hora para pezas grandes e 500 pezas por hora para pezas normais. A media...tpuUnha produción de 320 pezas por hora pode coincidir co ritmo da produción en masa.
BASE DE DESEÑO
| Tamaño máximo da peza de traballo | 1005 × 577 × 40mm |
| Tamaño normal da peza de traballo | 300 × 500 × 10 mm |
| Fonte de calefacción | Electricidade |
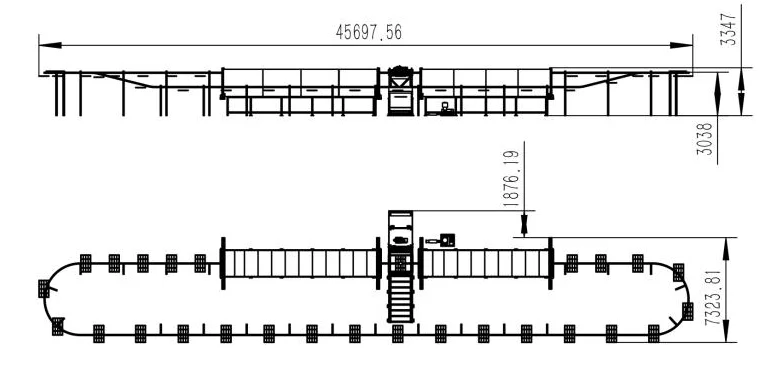
| Área de pegada do equipo | 25 metros × 9 metros, 3.5 metros de alto |
| Tipo de equipo | Tipo automático |
| Produción Output |
|
PEZA DE TRABALLO A REVESTIR


especificacións
| Tamaño máximo da peza de traballo | 1500 × 600 × 10mm |
| Tamaño normal da peza de traballo | 300x500x10mm |
| Output capacidade | 320 unidades / hora |
| Tamaño bandexa colgante | 1600mm × 600mm |
| Tamaño do forno prequecido | 13m * 1m * 1.2m |
| Tamaño do forno de posquecemento | 10m * 1m * 1.2m |
| Temperatura máxima do forno de prequecemento | 400 ℃ |
| Temperatura máxima do forno de posquecemento | 400 ℃ |
| Tensión: | 380V 50HZ |
| Presión de aire comprimido | 0.6Mpa |
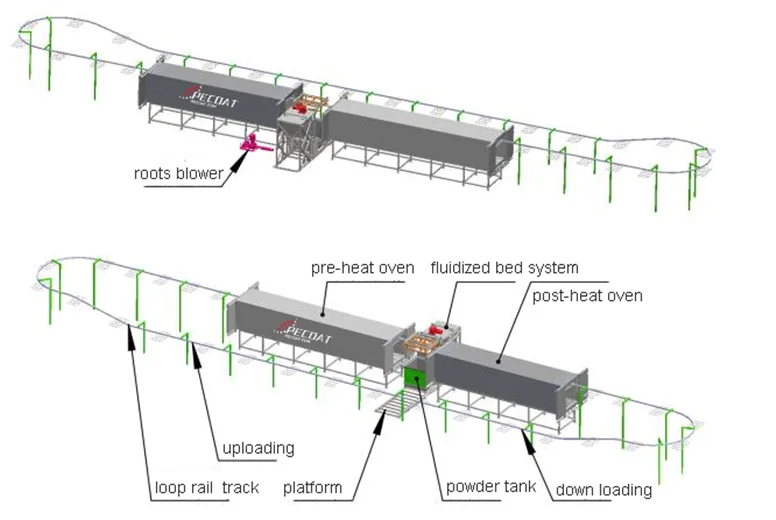
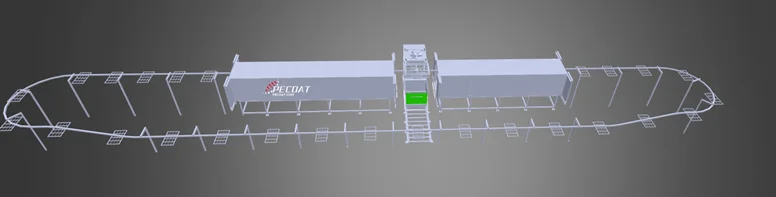
Deseño e Debuxos
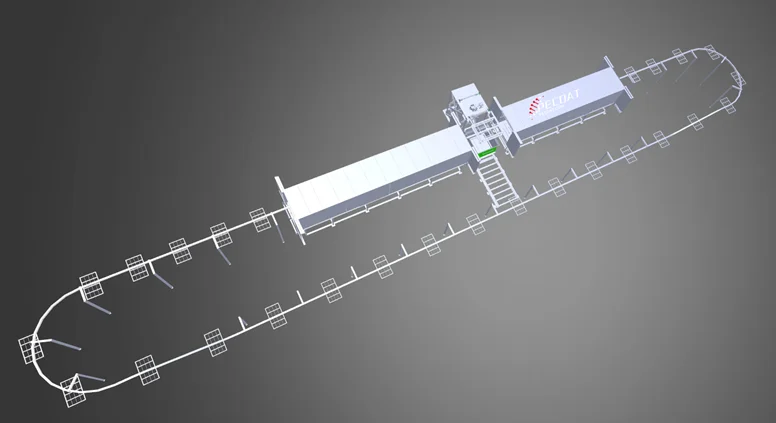
Procedemento de operación
- Comprobe e asegúrese de que todas as pezas estean listas para funcionar: a temperatura en ambos os fornos subiu ao valor especificado; o depósito de po está cheo de po, e en estado de ebulición.
- Na zona de carga, os traballadores comezan a colgar a peza de traballo na bandexa colgante.
- Encender a liña, a vía do ferrocarril de bucle envía a peza de traballo ao forno de prequentamento.
- Os traballadores continúan cargando pezas de traballo
- Despois do prequecemento, a peza de traballo entra no sistema de leito fluidizado para mergullar o po
- Despois de mergullar o po, o leito fluidizado baixa, mentres tanto, sacude o po extra
- A vía do ferrocarril circular continúa
- A peza de traballo entra no forno de post-quentamento para curar e nivelar.
- Os traballadores descargan a peza despois de que saia do forno de post-quentamento
- Comezo do seguinte bucle
Posts relacionados:
 Liña automática de recubrimento en po de inmersión en cama fluída para postes de cerca, malla de arame soldada, porta, brazos en Y
 Liña de revestimento en po por inmersión semiautomática para cesta de estantes de arame metálico
 Equipo de revestimento por inmersión de leito fluidizado semiautomático para armazón metálico soldado
 Liña de recubrimento en po de plástico por inmersión automática para barras de aceiro de construción
 Liña de revestimento en po por inmersión semiautomática para malla de arame anti-escalada
 Revestimento en po de polietileno termoplástico PE cor branca para cesta de reixas de estantes do frigorífico
Os comentarios están pechados