Revestimento en po de polietileno para contenedor de caixa de batería

Revestimento en po de polietileno para contenedor de caixa de batería
descrición
PECOAT® PEB4177 Revestimento en po de polietileno para o recipiente da caixa de batería é un revestimento termoplástico en po modificado con resina de polietileno como material base, e engadido con lubricantes, axentes anti-envellecemento, estabilizadores, recheos de cor, etc. O revestimento ten unha excelente resistencia á intemperie, estabilidade química, illamento eléctrico, resistencia a baixas temperaturas, resistencia á corrosión e flexibilidade inherente. en polietileno.
Campos de aplicación
É adecuado para revestir caixas de baterías.
Propiedades do po
- contido non volátil: ≥99.5%,
- Fluibilidade seca do fluxo ascendente: ≥20%
- Gravidade específica: 0.91-0.95 (variando coa cor)
- Distribución do tamaño das partículas: ≤300um
- Índice de fusión: 5-50 g/10 min (2.16 kg, 190 ℃) [dependendo da peza revestida e do proceso do cliente].
- Almacenamento: debe almacenarse a unha temperatura inferior a 35 ℃, nunha zona seca e sen sol, e xestionado segundo o criterio do primeiro en entrar, primeiro en saír. O envase é unha bolsa de papel composto cun peso neto de 20 kg por bolsa.
Instrucións de aplicación
- Pretratamento: elimina completamente o aceite e a ferruxe, que se poden conseguir mediante métodos de alta temperatura, métodos con disolventes, métodos químicos ou chorro de area. Despois do tratamento, a superficie do substrato debe ser neutra [o ácido provocará corrosión do substrato e o alcalino pode causar rachaduras do revestimento].
- Temperatura de prequecemento da peza de traballo: 250-350 ℃ [axustada segundo o tamaño da capacidade calorífica da peza (é dicir, o espesor do metal)].
- Leito fluído revestimento de inmersión: 4-8 segundos [axustado segundo o espesor do metal e a forma da peza de traballo].
- post-quecemento: 180-250 ℃, 0-5 minutos [o proceso de post-quecemento e plastificación é beneficioso para obter un revestimento suave na superficie metálica].
- Refrixeración: arrefriado por aire ou naturalmente
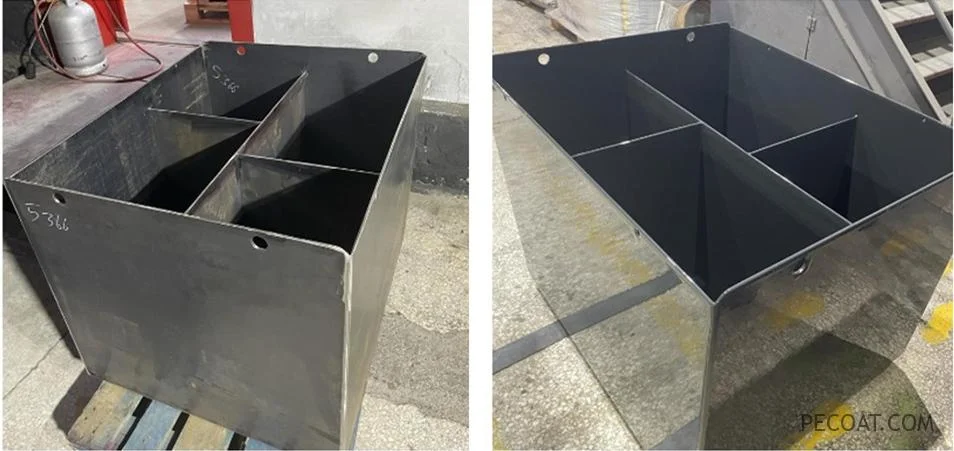
Rendemento do revestimento
- Cor (GB/T 9761): non se observaron diferenzas significativas (en comparación coa placa estándar)
- Aspecto (Q/HJ 008): Plano e suave (permitindo unha lixeira casca de laranxa)
- % de brillo (GB/T 9754, 60°): 10-75 (axustado segundo os requisitos do cliente)
- Dobrado (espesor da película 200 mm) (GB/T 6742): ≤2 mm
- Dureza Shore (D) (GB/T 2411): 53
- Resistencia á fragilidade a baixa temperatura (Q/HJ 008): -35 ℃, 60 h sen rachar
- Adhesión (consulte 5.5.2.3.2 en JT/T 600.1): grao 0-1
- Resistencia á fisuración por tensión ambiental ESC (GB1842): 8h
- Resistencia a probas de alta e baixa temperatura (-30-20-60-20 ℃): 8 ciclos de temperatura, o revestimento non se racha nin se despega.
Saúde e seguridade
Este revestimento en po é un produto non tóxico, pero debe evitarse a inhalación de po durante o seu uso. Recoméndase que os operadores usen máscaras e lentes antipolvo axeitados. Se é posible, evite o contacto prolongado da pel co revestimento en po. Recomendamos instalar un ventilador de extracción de borde no recipiente de leito fluído.
Precaucións
- Para conseguir a mellor adherencia, recoméndase fosfatar ou cromar o substrato despois do desengraxado e eliminación da ferruxe. Non obstante, dado que a solución de cromato contén unha gran cantidade de cromo hexavalente, a súa toxicidade supón un gran risco para a saúde humana e biolóxica e debe ser descargada despois dun tratamento coidadoso.
- O sobreenriquecido fará que o revestimento envellece e decolora, e a película darase debido á alta temperatura. A temperatura demasiado baixa producirá unha baixa taxa de revestimento en po, un revestimento irregular e unha unión química insuficiente, o que reducirá a adhesión entre o revestimento e o substrato. Polo tanto, a temperatura óptima de calefacción debe determinarse mediante experimentos baseados no espesor do metal e as instalacións de revestimento do cliente.
- Un espesor excesivo da película afectará á adhesión entre a película e o substrato, o que provocará a separación do revestimento do substrato.
- Deseño da peza de traballo: as pezas afiadas deben ser rectificadas, non debe haber ocos na zona de soldadura e o espesor do metal e o diámetro do fío na mesma peza deben ser similares.
- Este produto non se recomenda para o seu uso en produtos de posprocesamento (reformados).
- Como todos os po de polímero, especialmente en condicións de fluidificación, este po pode arder ou arder se entra en contacto cunha fonte de calor ou dispositivo de ignición.
Proceso de solicitude

Posts relacionados:
 Revestimento en po de polietileno termoplástico PE cor branca para cesta de reixas de estantes do frigorífico
 PECOAT Revestimento en po de polietileno para canalización de auga potable
 Revestimento en po de polietileno para tubo de conduto de cable de alimentación
 Revestimento en po de polietileno de calidade alimentaria para estante do frigorífico
 Termoplástico PVC Revestimento en po para malla de arame holandesa malla soldada por puntos
 Revestimento en po de plástico PE para Wiggle Wire Spring Wire-Lock
Boas tardes, é bo ver este sitio web, somos fabricantes de caixas de baterías, de que cor podes producir? Tes o gris 7016, respondeme, grazas.
Ola, tes este equipo de inmersión para a caixa de batería?