
Estudo sobre revestimentos en po de polietileno para caixas de baterías
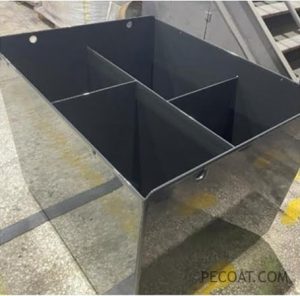
Abstracto
Deseñáronse seis tipos de revestimentos en po de polietileno para caixas de baterías mediante a modificación da mestura de polietileno con diferentes propiedades. Ao probar a velocidade de fluidez da fusión, as propiedades mecánicas e a resistencia aos ácidos das películas de revestimento dos revestimentos en po de polietileno obtidos a partir de diferentes esquemas de mestura, determinouse a fórmula do revestimento en po de polietileno co mellor rendemento integral. O revestimento en po de polietileno preparado pode cumprir os requisitos de nivelación da superficie das caixas de baterías e, ao mesmo tempo, ten excelentes propiedades mecánicas e resistencia química, o que pode mellorar eficazmente a vida útil das caixas de baterías.
Palabras clave
Caixa de batería; Polietileno; Mestura; Revestimentos en po
Código de clasificación: TQ637.82
Código do documento: A
1 Introdución
Cos requisitos cada vez máis estritos para a protección ambiental, o control das emisións de gases de escape e a redución da contaminación atmosférica convertéronse en indicadores importantes de protección ambiental [1].
Os vehículos de combustible tradicionais xeralmente empregan combustibles fósiles como fonte de enerxía, e o seu inconveniente máis grave é a emisión dunha gran cantidade de gases de escape, o que contamina gravemente o medio ambiente. Pola contra, os vehículos de novas enerxías que empregan baterías de almacenamento como enerxía de tracción non producen emisións de escape e non contaminan a atmosfera, polo que son cada vez máis favorecidos polo mercado [2].
Durante a vida útil das caixas de baterías industriais, estas son erosionadas polo ácido da batería, o que acelera a corrosión e a falla das caixas. Polo tanto, a anticorrosión das caixas de baterías sempre foi un tema de investigación candente. As caixas de baterías industriais adoitan estar feitas de aceiro ao carbono, que en si mesmo non ten un bo rendemento anticorrosión [3].
Polo tanto, só realizando un tratamento superficial nas paredes interiores e exteriores das caixas pódese mellorar eficazmente o seu rendemento anticorrosión. Unha tecnoloxía de tratamento superficial comúnmente utilizada consiste en aplicar unha capa de revestimento anticorrosión na superficie da caixa, e o revestimento non só debe resistir a erosión ácida, senón que tamén debe adherirse estreitamente ao substrato.
Os revestimentos en po de polietileno adoitan consistir en resina de polietileno, aditivos, recheos, pigmentos, etc. Son revestimentos en po termoplásticos con excelente resistencia química e alta rendibilidade.
Tendo en conta os requisitos anticorrosión das caixas de baterías, así como os requisitos de aparencia e custo, os revestimentos en po de polietileno son unha opción de revestimento anticorrosión economicamente viable. Non obstante, existe unha contradición entre as propiedades mecánicas e a fluidez do polietileno. Os revestimentos en po de polietileno adoitan ter dificultades para ter unha fluidez e propiedades mecánicas excelentes, polo que deben modificarse para cumprir os requisitos de revestimento das caixas de baterías. Neste estudo, mediante a modificación da mestura de polietileno con diferentes propiedades, deseñouse un revestimento en po de polietileno para caixas de baterías. Este revestimento ten excelentes propiedades mecánicas, resistencia química, alta adherencia e boa nivelación superficial.
2 Sección experimental
2.1 Materias primas e instrumentos experimentais
2.1.1 Materias primas
- Polietileno (PE-A, PE-B, PE-C): Sinopec;
- Polietileno (PE-D): Dow Chemical;
- Polietileno (PE-E): Prime Polymer Co., Ltd., Xapón;
- Adhesivo de polietileno (MAH-g-PE): Modelo SZ-07, Tecnoloxía Huangshan Beno;
- Antioxidante: Modelo K7001, Luan JIENT;
- Estabilizador de luz: Modelo UV531, BASF;
- Axente fluido de cera de polietileno: Fábrica de aditivos de Shanghai;
- Axente nucleante: Modelo Hyperform HPN-20E, Milliken Chemical, EUA;
- Pigmento negro de carbón: Modelo R600R, Cabot.
2.1.2 Instrumentos
- Extrusora de dobre parafuso: Modelo T-35, Nanjing Rub Machine, Ltd.;
- Máquina vulcanizadora de placas: Modelo XLB-D, Huzhou Shyn Machinery Co., Ltd.;
- Probador de fisuración por tensión ambiental: Modelo NYK-06, ChengdeTesting Equipment Co., Ltd.;
- Máquina universal de ensaios para plásticos: Modelo WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Métodos experimentais
2.2.1 Preparación de revestimentos en po
As materias primas pesáronse segundo a fórmula da Táboa 1 e engadíronse a un mesturador para mesturar a alta velocidade. A continuación, a mestura engadiuse a unha extrusora de dobre parafuso para a granulación por extrusión en estado fundido a 160 °C. Os gránulos introducíronse nun muíño para trituralos ata convertelos en po, despois clasificáronse e peneráronos.
Táboa 1 Fórmula do revestimento en po de polietileno
| Materias primas | Peso parte/parte |
| polietileno | 84 |
| MAH-g-PE | 15 |
| Antioxidante | 0.15 |
| Estabilizador de luz | 0.15 |
| Axente de fluxo | 0.15 |
| Axente nucleante | 0.05 |
| Negro de carbono | 0.5 |
2.2.2 Preparación de Revestimentos
Empregouse un método de inmersión en leito fluidizado para preparar revestimentos en po de polietileno na superficie das caixas de baterías. A superficie da caixa da batería foi primeiro tratada con chorro de area e despois quentada a 250-350 °C nun forno. Despois diso, aplicouse o revestimento en po de polietileno mediante inmersión en leito fluidizado e a plastificación conseguiuse utilizando a calor residual da peza de traballo ou colocándoa nun forno.
2.2.3 Preparación de mostras para probas de rendemento
Preparáronse mostras para ensaiar as propiedades mecánicas do po de polietileno mediante moldeo por compresión.
2.3 Probas de rendemento
- A taxa de fluidez de fusión (MFR) dos revestimentos en po de polietileno probouse de acordo coa norma GB/T 3682-2018;
- O rendemento da fisuración por tensión ambiental (ESC) dos revestimentos en po de polietileno probouse de acordo coa norma GB/T 1842-2008;
- As propiedades de tracción dos revestimentos en po de polietileno foron probadas de acordo coa norma GB/T 1040.2-2018;
- A resistencia aos ácidos dos revestimentos en po de polietileno probouse empregando unha solución de ácido sulfúrico ao 30 % (fracción en masa) de acordo coa norma GB/T 11547-2008;
- A adhesión dos revestimentos en po de polietileno probouse de acordo coa norma GB/T 9286-2008.
Os principais indicadores de rendemento dos revestimentos en po de polietileno para caixas de baterías móstranse na Táboa 2.
Táboa 2 Principais indicadores de rendemento dos revestimentos de polietileno para caixas de baterías
| Indicadores de rendemento | Requisitos da proba |
| MFR / [g·(10 min)⁻¹] | > 10 |
| ESC/h | > 300 |
| Resistencia á tracción /MPa | > 10 |
| Alongamento á rotura /% | > 500 |
| Resistencia aos ácidos (ácido sulfúrico ao 30 %, 720 h) | Sen inchazo grave, perda de adherencia, etc. |
| Adhesión despois da inmersión en ácido/grado | > 1 |
3 Resultados e discusión
3.1 Análise do rendemento do polietileno
A análise dos parámetros de rendemento de diferentes tipos de polietileno é un requisito previo para deseñar a fórmula de revestimentos en po de polietileno mixto. Neste estudo, seleccionáronse 5 tipos diferentes de polietileno como materias primas para revestimentos en po e as súas propiedades probáronse de acordo coas normas pertinentes. Os resultados móstranse na Táboa 3.
Como se pode ver na Táboa 3, o PE-A e o PE-B teñen taxas de fluxo de fusión extremadamente altas, polo que poden cumprir os requisitos para unha alta nivelación superficial do revestimento. Non obstante, a tenacidade do PE-A e do PE-B é relativamente baixa. O alongamento á rotura do PE-A é só do 100 % e o seu tempo de resistencia á fisuración por tensión é só de 1 h, polo que non pode cumprir os requisitos de propiedades mecánicas dos revestimentos de caixas de baterías. O PE-C é polietileno lineal de baixa densidade cunha taxa de fluxo de fusión moderada, que basicamente pode cumprir os requisitos de nivelación dos revestimentos ordinarios, pero a súa tenacidade tamén é baixa. Tanto o PE-D como o PE-E son polietileno lineal de baixa densidade metaloceno e ambos teñen unha excelente tenacidade e resistencia á tracción. A diferenza é que o PE-E ten un índice de fluxo de fusión extremadamente baixo, que non pode cumprir os requisitos de aparencia de nivelación do revestimento.
Táboa 3 Propiedades dos diferentes tipos de polietileno
| Propiedades | PE-A (polietileno de baixa densidade) | PE-B (polietileno de densidade media) | PE-C (polietileno de baixa densidade) | PE-D (polietileno metaloceno) | PE-E (polietileno metaloceno) |
| MFR / [g·(10 min)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC/h | 1 | 24 | 24 | 1000 | 1000 |
| Resistencia á tracción/ MPa | 8 | 10 | 11 | 16 | 20 |
| Alongamento á rotura / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Selección e optimización do polietileno
A taxa de fluidez (MFR) do polietileno é un indicador que reflicte a fluidez do polietileno no estado de fusión en quente e, ata certo punto, representa o efecto de nivelación do revestimento de polietileno. Xeralmente, canto maior sexa o valor MFR, mellor será o efecto de nivelación do revestimento. Non obstante, canto maior sexa o valor MFR, menor adoita ser a masa molecular relativa do polietileno e peores serán as súas propiedades mecánicas. Polo tanto, a miúdo é difícil cumprir os requisitos de fluidez e propiedades mecánicas ao mesmo tempo, o que tamén se verifica cos resultados das probas que se mostran na Táboa 3. Se se mestura e se usa polietileno con diferentes propiedades para que a mestura teña excelentes fluidez e propiedades mecánicas, teoricamente, pódense preparar revestimentos en po de polietileno con propiedades completas que cumpran os requisitos.
Táboa 4 Diferentes esquemas de mestura
| Proxecto | Esquema | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Peso PE-B peza/peza | 50 | 50 | 50 | 50 | 50 | 50 |
| Peso en PE-D peza/peza | 25 | 30 | 35 | 40 | 45 | 50 |
| Peso de MAH-g-PE parte/parte | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
Na Táboa 3 pódese observar que tanto o PE-A como o PE-B teñen altas taxas de fluxo de fusión, pero o PE-B ten unha tenacidade relativamente maior, polo que o PE-B pódese usar como material matriz para mellorar a fluidez da mestura; o PE-D e o PE-E teñen boas propiedades mecánicas e pódense usar como materiais matriz para mellorar as propiedades mecánicas da mestura. Non obstante, o PE-E ten unha baixa taxa de fluxo de fusión, polo que non é axeitado como material matriz. Para o polietileno cunha masa molecular relativa media grande, como o PE-E, a densidade de entrelazado da cadea é alta e a taxa de fluxo é baixa. Non obstante, cando se somete a cargas externas, o seu mecanismo de rendemento é principalmente a deformación por cizallamento, e non é doado que se produza un fluxo molecular obvio, polo que ten unha alta resistencia e tenacidade [6]. Polo tanto, o PE-B e o PE-D mesturáronse en diferentes proporcións para preparar polietileno modificado mesturado. Ao mesmo tempo, para mellorar a forza de unión entre o revestimento en po de polietileno e o substrato da caixa da batería, débese engadir unha cantidade axeitada de adhesivo de polietileno (MAH-g-PE). O adhesivo de polietileno é un aglutinante preparado enxertando anhídrido maleico sobre polietileno. En conclusión, deseñáronse 6 esquemas de mestura diferentes, como se mostra na Táboa 4.
3.3 Análise do rendemento dos revestimentos en po de polietileno
De acordo coa Táboa 1, segundo os esquemas de mestura da Táboa 4, as materias primas mesturáronse, extruíronse e trituráronse para preparar revestimentos en po de polietileno. A taxa de fluidez da fusión, as propiedades de tracción, a resistencia á fisuración por tensión e a resistencia aos ácidos dos revestimentos en po probáronse de acordo coas normas nacionais. Os resultados móstranse na Táboa 5.
Táboa 5 Resultados das probas de rendemento de diferentes esquemas de mestura
| Proxecto | Esquema 1 | Esquema 2 | Esquema 3 | Esquema 4 | Esquema 5 | Esquema 6 |
| MFR / [g·(10 min)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/h | 160 | 220 | 340 | 460 | 580 | 680 |
| Resistencia á tracción/MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Alongamento á rotura/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Resistencia aos ácidos (ácido sulfúrico ao 30 %, 720 h) | Sen burbullas nin disolución no revestimento, con inchazo grave, perda de adhesión e outros fenómenos | Sen burbullas nin disolución no revestimento, con disolución, inchazo, perda de adhesión e outros fenómenos | Sen burbullas nin disolución no revestimento, con disolución, inchazo, perda de adhesión e outros fenómenos | Sen burbullas nin disolución no revestimento, con disolución, inchazo, perda de adhesión e outros fenómenos | Sen burbullas nin disolución no revestimento, con disolución, inchazo, perda de adhesión e outros fenómenos | Sen burbullas nin disolución no revestimento, con disolución, inchazo, perda de adhesión e outros fenómenos |
| Adhesión despois da inmersión/grado en ácido | 5 | 3 | 0 | 0 | 0 | 0 |
Como se pode observar na Táboa 5, a velocidade de fluxo da mestura diminúe rapidamente co aumento da proporción de PE-D. Isto débese principalmente a que cando o PE-B (con baixa masa molecular relativa) se mestura con PE-D (con alta masa molecular relativa) e se extrude por fusión mediante unha extrusora, as longas cadeas moleculares envolven as curtas cadeas moleculares, o que resulta nunha rápida diminución da velocidade de fluxo. Polo tanto, a cantidade adicionada de polietileno con baixa fluidez ten unha gran influencia na fluidez da mestura e débese ter especial en conta a súa cantidade adicionada ao deseñar a fórmula dos revestimentos en po de polietileno mixto. Desde outra perspectiva, a fluidez do PE-D (polietileno con baixa fluidez) tamén se pode mellorar significativamente despois de mesturalo con PE-B (polietileno con fluidez relativamente alta). Isto débese a que o polietileno con cadeas moleculares curtas pódese inserir densamente en polietileno con cadeas moleculares longas, o que fai que forme unha estrutura en capas, debilitando así o entrelazado da cadea molecular. Os modificadores de fluxo para polietileno de alta masa molecular relativa adoitan usar este principio para mellorar a fluidez do polietileno [7].
Tamén se pode observar na Táboa 5 que a resistencia á tracción e o alongamento na rotura dos revestimentos en po de polietileno mesturados aumentan gradualmente co aumento da cantidade engadida de PE-D, o que indica que a compatibilidade entre os dous tipos diferentes de polietileno é boa. Isto débese principalmente a que os valores de entalpía e entropía de PE-B e PE-D son similares, polo que basicamente non hai cambio na enerxía libre da mestura e a compatibilidade entre os dous tipos de polietileno é alta. En comparación co Esquema 1, o Esquema 6 ten un aumento significativo na resistencia, o alongamento na rotura aumenta por 2 veces e a tenacidade do revestimento mellora significativamente. Aínda que a resistencia e a tenacidade do revestimento melloran significativamente co aumento da cantidade engadida de PE-D, a taxa de mellora é moito menor que a taxa de diminución da taxa de fluxo de fusión. Isto débese a que a incorporación de PE-B reduce a densidade de entrelazado da cadea molecular de PE-D, o que fai que sexa máis probable que o fluxo da cadea molecular se produza durante o proceso de estiramento, mentres que o efecto de cizallamento se debilita.
Para o revestimento de polietileno aplicado na superficie da caixa da batería, a liberación de tensión causada pola tendencia da estrutura interna a estabilizarse e a concentración de tensión formada nas zonas das esquinas pode causar rachaduras no revestimento. Polo tanto, a resistencia á rachadura por tensión é un estándar importante para medir a vida útil do revestimento. A partir dos resultados da proba de tensión ambiental da Táboa 5 pódese ver que a resistencia á rachadura por tensión do revestimento en po de polietileno é consistente coa súa tenacidade, é dicir, canto maior sexa a tenacidade do revestimento, mellor será a resistencia á rachadura por tensión. O PE-D pode mellorar significativamente a resistencia á rachadura por tensión do revestimento en po de polietileno mesturado.
O revestimento en po de polietileno para caixas de baterías corróese continuamente polo ácido da batería, polo que debe ter un excelente rendemento anticorrosión. A partir dos resultados da proba de resistencia aos ácidos da Táboa 5 pódese ver que, despois de mergullar o revestimento en po de polietileno preparado polo Esquema 1 en solución ácida, non hai burbullas nin disolución, pero prodúcese un inchazo severo e o grao de adhesión do revestimento é só de 5; en comparación co Esquema 1, o revestimento preparado polo Esquema 2 ten un inchazo relativamente menor despois de ser corroído por unha solución ácida e a adhesión alcanza o grao 3; os revestimentos de polietileno preparados por outros esquemas non teñen un fenómeno de corrosión evidente e a adhesión do revestimento pode superar o grao 1. O propio Metallocene PE-D ten unha excelente resistencia química, polo que co aumento gradual da súa cantidade de adición, o rendemento anticorrosión do revestimento mellora gradualmente.
A través das probas de rendemento dos revestimentos en po de polietileno con diferentes fórmulas deseñadas anteriormente, os resultados mostran que os revestimentos en po de polietileno preparados polos Esquemas 3 e 4 non só teñen unha alta fluidez, senón que tamén teñen excelentes propiedades mecánicas e rendemento anticorrosión, o que pode cumprir os requisitos de rendemento dos revestimentos en po para caixas de baterías. En xeral, canto maior sexa a taxa de fluxo de fusión dos revestimentos en po de polietileno, mellor será o rendemento de nivelación e máis lisa será a superficie do revestimento. Cando a taxa de fluxo de fusión dos revestimentos en po de polietileno de uso común é superior a 10 g/(10 min), pode cumprir os requisitos de nivelación máis altos. Non obstante, as taxas de fluxo de fusión dos Esquemas 5 e 6 son inferiores a 10 g/(10 min), polo que non poden cumprir os requisitos de nivelación. Aínda que o Esquema 1 ten unha taxa de fluxo de fusión relativamente alta, a súa resistencia e tenacidade son deficientes e non supera a proba de resistencia aos ácidos; o Esquema 2 non ten unha mellora obvia nas propiedades mecánicas e a adhesión diminúe despois da inmersión en ácido, polo que se pode aplicar a situacións onde se requiren altos requisitos de aparencia do revestimento, pero se requiren baixas propiedades mecánicas e requisitos de rendemento anticorrosión.
4 Conclusión
Neste estudo, mediante a mestura e o uso de polietileno con diferentes propiedades, deseñáronse diferentes esquemas de revestimento en po de polietileno modificado con mestura e probouse o rendemento dos diferentes esquemas. Os resultados mostran que os revestimentos en po de polietileno deseñados segundo o Esquema 3 e o Esquema 4 non só poden cumprir os requisitos de nivelación superficial do revestimento protector da caixa da batería, senón que tamén teñen boas propiedades mecánicas e rendemento anticorrosión. Os resultados da investigación desempeñan un papel importante na protección anticorrosión das caixas da batería, e as ideas da investigación teñen unha importancia orientadora importante para o deseño de modificación de revestimentos en po de polietileno.
References
[1] Ji Y. O mercado nacional de revestimentos en po medra rapidamente [J]. Building Materials Industry Information, 2003(10): 17.
[2] Li Z R. Breve análise da situación e as contramedidas do desenvolvemento de vehículos de novas enerxías [J]. Automobile World, 2020(4): 1.
[3] Lu J Q. Tecnoloxía anticorrosión de caixas de baterías industriais [J]. Shipbuilding Technology, 2001(4): 27-28.
[4] Yu GL, Wang ZH, Wang XK e outros. Últimos avances na investigación de novos revestimentos [J]. Coating and Protection, 2019, 40(10): 49-52.
[5] Liu CQ, Cai Y M. Investigación sobre revestimentos en po de polietileno de alta calidade [J]. Coating Technology, 1993(2): 4-7.
[6] Liao HY, Tao G L. Resistencia ao impacto e taxa de fluidez de mesturas de polietileno de alta densidade [J]. Ciencia e Enxeñaría de Materiais Polímeros, 2013, 29(7): 72-75, 79.
[7] Wang S, Wang QZ, Chen Y, et al. Progresos na investigación na modificación da fluidez de soportes de polietileno de peso molecular ultraalto [J]. Engineering Plastics Application, 2014(10): 113-117.
Por favor, dime máis información sobre isto.