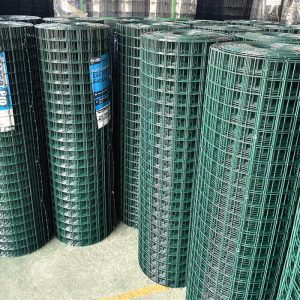
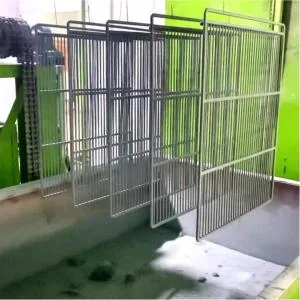
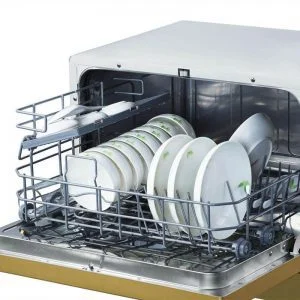
फ्लूइडाइज्ड बेड पाउडर कोटिंग एक ऐसी पाउडर कोटिंग है जिसे फ्लूइडाइज्ड बेड सिस्टम की मदद से लगाया जाता है। इसमें बारीक पिसे हुए पाउडर के कण हवा में निलंबित होते हैं और पहले से गर्म किए गए हिस्से को पाउडर टैंक में डुबोया जाता है। पिघले हुए कण वस्तु से जुड़कर धातु के हिस्सों पर एक समान और चिकनी सतह प्रदान करते हैं। यह विधि घर्षण, जंग और रासायनिक प्रतिरोध प्रदान करने वाली कार्यात्मक कोटिंग के लिए सबसे उपयुक्त है। इस विधि से आमतौर पर 200-2000 माइक्रोमीटर की मोटाई प्राप्त की जा सकती है, लेकिन इससे अधिक मोटाई भी प्राप्त की जा सकती है।
द्रवीकृत बिस्तर कोटिंग के साथ पाउडर लेपित किया जाने वाला भाग निम्नलिखित चरणों से गुजरता है।
1. प्रीहीट
धातु के हिस्से को ओवन में 220-400 ℃ तक पहले से गरम किया जाना चाहिए। यह तापमान फ्लुइड बेड पाउडर के गलनांक से अधिक होता है, और पाउडर को तुरंत बुझाता है या भाग को ठंडा करता है।
2. डुबकी लगाना
पाउडर टैंक के नीचे लगा एयर ब्लोअर पाउडर कणों को द्रव जैसी अवस्था में उड़ा देता है। हम गर्म हिस्से को पाउडर कोटिंग के द्रवीकृत बिस्तर में डुबोते हैं और निरंतर कोटिंग के लिए इसे इधर-उधर घुमाते हैं। वर्कपीस की अंतिम मोटाई टैंक में डुबाने से पहले भागों की गर्मी और पाउडर कोटिंग के द्रवित बिस्तर में यह कितनी देर तक रहता है, इस पर निर्भर करती है।
4. इलाज के बाद गर्मी
द्रव बिस्तर पाउडर कोटिंग का अंतिम चरण अंतिम फ़्यूज़िंग प्रक्रिया है। उत्पाद से अतिरिक्त पाउडर टपकने के बाद, इसे ठीक करने के लिए कम तापमान पर ओवन में ले जाया जाता है। पहले से गरम ओवन की तुलना में पोस्ट-हीट कम तापमान पर होना चाहिए। इस कदम का उद्देश्य यह सुनिश्चित करना है कि डिपिंग के दौरान सारा पाउडर भाग से चिपक गया है और एक चिकनी, समान कोटिंग में पिघल जाता है।
5.बोलना
अब लेपित वर्कपीस को ओवन से बाहर निकालें और इसे एयर फैन या प्राकृतिक हवा से ठंडा करें।
फ्लूइडाइज्ड बेड पाउडर कोटिंग में गर्म वर्कपीस को पाउडर टैंक में डुबोया जाता है, जिससे पाउडर वर्कपीस पर पिघलकर एक परत बना लेता है। इसके बाद, इस परत को एक सतत कोटिंग में बदलने के लिए पर्याप्त समय और ऊष्मा प्रदान की जाती है। ऊष्मा हानि को कम से कम रखने के लिए, वर्कपीस को प्रीहीट ओवन से निकालने के तुरंत बाद फ्लूइडाइज्ड बेड में डुबो देना चाहिए। इस समय अंतराल को स्थिर रखने के लिए एक समय चक्र निर्धारित किया जाना चाहिए। पाउडर में रहते हुए, वर्कपीस को गतिमान रखना चाहिए ताकि पाउडर गर्म पार्ट पर लगातार चलता रहे। किसी विशेष पार्ट के लिए गति उसकी संरचना पर निर्भर करती है।
अनुचित या अपर्याप्त गति कई समस्याओं का कारण हो सकती है: पिनहोल, विशेष रूप से सपाट क्षैतिज सतहों के नीचे और तार के चौराहों पर: "नारंगी छील" उपस्थिति; और कोनों या दरारों का अपर्याप्त कवरेज। अनुचित गति से गैर-समान कोटिंग मोटाई भी हो सकती है, जैसे कि गोल तारों पर अंडाकार कोटिंग। द्रवित पाउडर में सामान्य विसर्जन का समय तीन से 20 सेकंड होता है।
अत्यधिक बिल्डअप को रोकने के लिए अतिरिक्त पाउडर को कोटिंग के तुरंत बाद हटा दिया जाना चाहिए। यह एक विनियमित वायु जेट से हवा के एक विस्फोट के साथ किया जा सकता है, भाग को टैप या कंपन कर सकता है, या इसे अतिरिक्त डंप करने के लिए झुका सकता है। यदि अतिरिक्त पाउडर अन्य पाउडर या गंदगी से दूषित नहीं है, तो इसका पुन: उपयोग किया जा सकता है। यदि भाग में पर्याप्त अवशिष्ट ऊष्मा है, तो कोटिंग बिना ताप के स्वीकार्य स्तर तक बह सकती है। पतले भागों, या गर्मी के प्रति संवेदनशील भागों पर, पोस्ट हीट की आवश्यकता हो सकती है।