Metodi di applicazione di PTFE Resina in polvere, 20 – 900 micron
Pubblicato da: PECOAT | il 20 marzo 2026
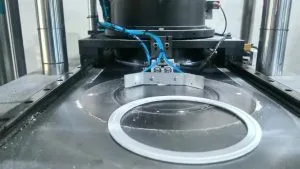
1. Stampaggio a compressione
- Materia prima: Sospensione PTFE polvere
- Processo: Setacciatura della polvere → pressatura a freddo a temperatura ambiente (10–50 MPa) → preforma → sinterizzazione a 360–380 °C → raffreddamento lento → lavorazione
- Prodotti: Lamiere, barre, guarnizioni, anelli di tenuta, sedi valvole
2. Estrusione della pasta
- Materia prima: finemente dispersa PTFE polvere
- Procedimento: Miscelazione con coadiuvante di estrusione (15–25%) → preforma → estrusione a pistone → sgrassatura a 150–250 °C → sinterizzazione
- Prodotti: tubi a parete sottile, isolamento per fili, nastro sigillante per filettature
3. Stampaggio isostatico
- Procedimento: Polvere in stampo flessibile → pressione 50–100 MPa → preforma uniforme → sinterizzazione
- Caratteristiche: Struttura uniforme ad alta densità per componenti di grandi dimensioni o di precisione
4. Applicazioni di rivestimento
- Spruzzatura elettrostatica: PTFE rivestimento in polvere sul substrato → sinterizzazione a 380–400 °C
- Rivestimento per immersione/spin coating: Immergere i pezzi in PTFE dispersione → essiccazione → sinterizzazione
- Prodotti: pentole antiaderenti, attrezzature anticorrosione, rulli
5. Modifica riempita
- Metodo: Miscelare PTFE polvere con grafite, fibra di carbonio, polvere di rame, microsfere di vetro, ecc. → compressione/estrusione → sinterizzazione
- Scopo: Migliorare la resistenza all'usura, la conduttività termica e la resistenza allo scorrimento viscoso
Note chiave
- PTFE Non si scioglie; è necessaria la pressatura a freddo e la sinterizzazione.
- Temperatura di sinterizzazione ≤ 385 °C per evitare la degradazione.
- Riscaldamento e raffreddamento lenti per evitare crepe.
- Restringimento: 3.1–5.0%, è necessario compensare le dimensioni dello stampo.
Visualizzazioni: 89