Verniciatura a polvere di polietilene per contenitore portabatterie

Verniciatura a polvere di polietilene per contenitore portabatterie
Descrizione
PECOAT®PEB4177 Verniciatura a polvere di polietilene per il contenitore della scatola della batteria è a verniciatura a polvere termoplastica modificato con resina di polietilene come materiale di base e aggiunto con lubrificanti, agenti anti-invecchiamento, stabilizzanti, riempitivi colorati, ecc. Il rivestimento ha un'eccellente resistenza agli agenti atmosferici, stabilità chimica, isolamento elettrico, resistenza alle basse temperature, resistenza alla corrosione e flessibilità intrinseca in polietilene.
Campi di applicazione
È adatto per rivestire scatole di batterie.
Proprietà della polvere
- contenuto non volatile: ≥99.5%,
- scorrevolezza a secco del flusso verso l'alto: ≥20%
- Peso specifico: 0.91-0.95 (variabile con il colore)
- Distribuzione granulometrica: ≤300um
- indice di fusione: 5-50 g/10 min (2.16 kg, 190 ℃) [a seconda del pezzo rivestito e del processo del cliente].
- Stoccaggio: dovrebbe essere conservato a una temperatura inferiore a 35 ℃, in un'area asciutta e priva di sole e gestito in base al principio "first-in-first-out". L'imballaggio è un sacchetto di carta composita con un peso netto di 20 kg per sacchetto.
Istruzioni per l'applicazione di BioFilm Buster Pro
- Pretrattamento: rimuovere accuratamente olio e ruggine, che può essere ottenuto con metodo ad alta temperatura, metodo con solvente, metodo chimico o sabbiatura. Dopo il trattamento, la superficie del substrato deve essere neutra [l'acido causerà la corrosione del substrato e l'alcalino potrebbe causare la rottura del rivestimento].
- Temperatura di preriscaldamento del pezzo: 250-350 ℃ [regolata in base alla dimensione della capacità termica del pezzo (cioè spessore del metallo)].
- Letto fluido rivestimento per immersione: 4-8 secondi [regolato in base allo spessore del metallo e alla forma del pezzo].
- post riscaldamento: 180-250 ℃, 0-5 minuti [il processo di post-riscaldamento e plastificazione è vantaggioso per ottenere un rivestimento liscio sulla superficie metallica].
- Raffreddamento: raffreddato ad aria o raffreddato naturalmente
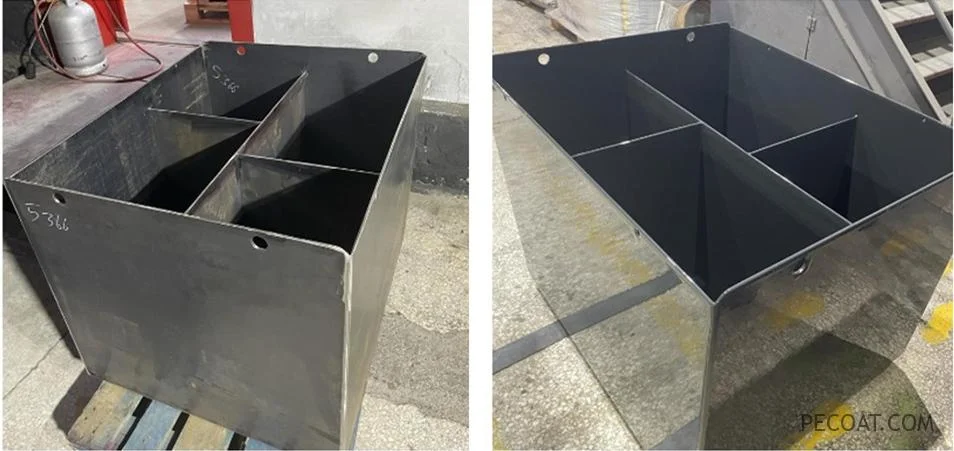
Prestazioni del rivestimento
- Colore (GB/T 9761): nessuna differenza significativa osservata (rispetto alla piastra standard)
- Aspetto (Q/HJ 008): Piatto e liscio (consentendo una leggera buccia d'arancia)
- Glossiness% (GB/T 9754, 60°): 10-75 (regolato in base alle esigenze del cliente)
- Piegatura (spessore pellicola 200mm) (GB/T 6742): ≤2mm
- Durezza Shore (D) (GB/T 2411): 53
- Resistenza all'infragilimento a bassa temperatura (Q/HJ 008): -35℃, 60 ore senza crepe
- Adesione (fare riferimento a 5.5.2.3.2 in JT/T 600.1): Grado 0-1
- Resistenza allo stress cracking ambientale ESC (GB1842): 8h
- Resistenza ai test ad alta e bassa temperatura (-30-20-60-20 ℃): 8 cicli di temperatura, il rivestimento non si incrina o si stacca.
Salute e Sicurezza
Questo rivestimento in polvere è un prodotto atossico, ma l'inalazione della polvere deve essere evitata durante l'uso. Si raccomanda agli operatori di indossare maschere antipolvere e occhiali protettivi adeguati. Se possibile, evitare il contatto prolungato della pelle con il rivestimento in polvere. Si consiglia di installare un aspiratore laterale sul contenitore a letto fluido.
Precauzioni
- Per ottenere la migliore adesione, si consiglia di fosfatare o cromare il supporto dopo lo sgrassaggio e la rimozione della ruggine. Tuttavia, poiché la soluzione di cromato contiene una grande quantità di cromo esavalente, la sua tossicità rappresenta un grave rischio per la salute umana e biologica e deve essere scaricata dopo un attento trattamento.
- Il surriscaldamento farà invecchiare e scolorire il rivestimento e la pellicola verrà danneggiata a causa dell'alta temperatura. Una temperatura troppo bassa comporterà una bassa velocità di verniciatura a polvere, un rivestimento irregolare e un legame chimico insufficiente, che ridurrà l'adesione tra il rivestimento e il substrato. Pertanto, la temperatura di riscaldamento ottimale dovrebbe essere determinata mediante esperimenti basati sullo spessore del metallo e sulle strutture di rivestimento del cliente.
- Uno spessore eccessivo del film influenzerà l'adesione tra il film e il supporto, con conseguente distacco del rivestimento dal supporto.
- Progettazione del pezzo: le parti affilate devono essere rettificate, non devono esserci spazi vuoti nell'area di saldatura e lo spessore del metallo e il diametro del filo sullo stesso pezzo devono essere simili.
- Questo prodotto non è raccomandato per l'uso in prodotti di post-elaborazione (reformed).
- Come tutte le polveri polimeriche, specialmente in condizioni fluidificate, questa polvere può infiammarsi o bruciare se viene a contatto con una fonte di calore o un dispositivo di accensione.
Procedure di ammissione

Articoli correlati:
 Polietilene Termoplastico PE Verniciatura a Polvere Colore Bianco per Ripiani Frigorifero Griglie Cestello
 PECOAT Verniciatura in polvere di polietilene per condotte di acqua potabile
 Rivestimento in polvere di polietilene per tubo condotto per cavi di alimentazione
 Rivestimento in polvere di polietilene alimentare per ripiano del frigorifero
 termoplastico PVC Verniciatura a polvere per reti saldate a punti in rete metallica olandese
 Rivestimento in polvere di plastica PE per chiusura a molla con filo oscillante
buon pomeriggio, è bello vedere questo sito Web, siamo produttori di custodie per batterie, di che colore puoi produrre? hai il grigio 7016, per favore rispondimi, grazie.
ciao hai questa attrezzatura dip per la scatola della custodia della batteria?