
Studio sui rivestimenti in polvere di polietilene per le scatole delle batterie
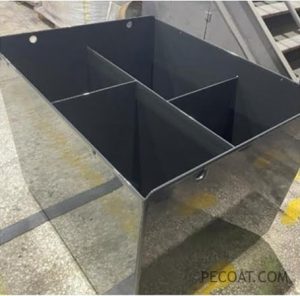
Astratto
Sono stati progettati sei tipi di rivestimenti in polvere di polietilene per contenitori di batterie, ottenuti mediante la modifica della miscela di polietilene con proprietà diverse. Testando l'indice di fluidità, le proprietà meccaniche e la resistenza agli acidi dei film di rivestimento in polvere di polietilene ottenuti da diverse miscele, è stata selezionata la formula di rivestimento in polvere di polietilene con le migliori prestazioni complessive. Il rivestimento in polvere di polietilene così preparato soddisfa i requisiti di livellamento superficiale dei contenitori di batterie e, allo stesso tempo, presenta eccellenti proprietà meccaniche e resistenza chimica, che possono migliorare efficacemente la durata dei contenitori stessi.
Parole
Scatola batteria; Polietilene; Miscelazione; Rivestimenti in polvere
Codice di classificazione: TQ637.82
Codice documento: A
1 Introduzione
Con i requisiti sempre più severi per la tutela ambientale, il controllo delle emissioni di gas di scarico e la riduzione dell'inquinamento atmosferico sono diventati importanti indicatori di tutela ambientale [1].
I veicoli a carburante tradizionale utilizzano generalmente combustibili fossili come fonte di energia e il loro svantaggio più grave è l'emissione di grandi quantità di gas di scarico, che inquinano gravemente l'ambiente. Al contrario, i veicoli a nuova energia che utilizzano batterie di accumulo come energia di trazione non producono emissioni di scarico e non causano alcun inquinamento atmosferico, quindi sono sempre più favoriti dal mercato [2].
Durante il loro ciclo di vita, i contenitori per batterie industriali vengono erosi dall'acido della batteria, accelerandone la corrosione e il deterioramento. Pertanto, l'anticorrosione dei contenitori per batterie è sempre stata un argomento di ricerca molto discusso. I contenitori per batterie industriali sono solitamente realizzati in acciaio al carbonio, che di per sé non offre buone prestazioni anticorrosione [3].
Pertanto, solo eseguendo un trattamento superficiale sulle pareti interne ed esterne delle scatole è possibile migliorarne efficacemente le prestazioni anticorrosive. Una tecnologia di trattamento superficiale comunemente utilizzata consiste nell'applicare uno strato di rivestimento anticorrosivo sulla superficie della scatola, il quale non solo deve resistere all'erosione acida, ma deve anche aderire saldamente al substrato.
Le vernici in polvere di polietilene sono generalmente composte da resina di polietilene, additivi, cariche, pigmenti, ecc. Si tratta di vernici in polvere termoplastiche con eccellente resistenza chimica e un elevato rapporto costo-efficacia.
Considerati i requisiti anticorrosione dei contenitori per batterie, nonché i requisiti estetici e di costo, i rivestimenti in polvere di polietilene rappresentano un'opzione di rivestimento anticorrosione economicamente fattibile. Tuttavia, esiste una contraddizione tra le proprietà meccaniche e la fluidità del polietilene. I rivestimenti in polvere di polietilene sono solitamente difficili da ottenere contemporaneamente con fluidità e proprietà meccaniche eccellenti, quindi devono essere modificati per soddisfare i requisiti di rivestimento dei contenitori per batterie. In questo studio, mediante la miscelazione di polietilene modificato con diverse proprietà, è stato progettato un rivestimento in polvere di polietilene per contenitori per batterie. Questo rivestimento presenta eccellenti proprietà meccaniche, resistenza chimica, elevata adesione e buona distensione superficiale.
2 Sezione sperimentale
2.1 Materie prime e strumenti sperimentali
Materie prime 2.1.1
- Polietilene (PE-A, PE-B, PE-C): Sinopec;
- Polietilene (PE-D): Dow Chemical;
- Polietilene (PE-E): Prime Polymer Co., Ltd., Giappone;
- Adesivo in polietilene (MAH-g-PE): modello SZ-07, tecnologia Huangshan Beno;
- Antiossidante: Modello K7001, Luan JIENT;
- Stabilizzatore della luce: Modello UV531, BASF;
- Agente di scorrimento in cera di polietilene: Shanghai Additive Factory;
- Agente nucleante: modello Hyperform HPN-20E, Milliken Chemical, USA;
- Pigmento nero di carbonio: modello R600R, Cabot.
2.1.2 strumenti
- Estrusore a doppia vite: modello T-35, Nanjing Rub Machine, Ltd.;
- Macchina per vulcanizzazione di piastre: modello XLB-D, Huzhou Shyn Machinery Co., Ltd.;
- Apparecchio di prova per la rottura da stress ambientale: modello NYK-06, ChengdeTesting Equipment Co., Ltd.;
- Macchina di prova universale per materie plastiche: modello WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Metodi sperimentali
2.2.1 Preparazione dei rivestimenti in polvere
Le materie prime sono state pesate secondo la formula riportata nella Tabella 1 e aggiunte a un miscelatore per la miscelazione ad alta velocità. La miscela è stata quindi aggiunta a un estrusore bivite per la granulazione per estrusione a 160 °C. I granuli sono stati inseriti in un mulino per la frantumazione in polvere, seguita dalla classificazione e dalla setacciatura.
Tabella 1 Formula del rivestimento in polvere di polietilene
| Materie Prime | Peso parte/parte |
| Polietilene | 84 |
| MAH-g-PE | 15 |
| Antiossidante | 0.15 |
| Stabilizzatore di luce | 0.15 |
| agente di flusso | 0.15 |
| Agente nucleante | 0.05 |
| Carbone nero | 0.5 |
2.2.2 Preparazione dei rivestimenti
Per la preparazione di rivestimenti in polvere di polietilene sulla superficie degli alloggiamenti per batterie è stato utilizzato un metodo di immersione in letto fluidizzato . La superficie dell'alloggiamento è stata prima sabbiata, poi riscaldata a 250-350 °C in un forno. Successivamente, il rivestimento in polvere di polietilene è stato applicato mediante immersione in letto fluidizzato e la plastificazione è stata ottenuta utilizzando il calore residuo del pezzo o posizionandolo in un forno.
2.2.3 Preparazione dei campioni per i test delle prestazioni
I campioni per testare le proprietà meccaniche della polvere di polietilene sono stati preparati mediante stampaggio a compressione.
2.3 Test delle prestazioni
- Il tasso di fluidità (MFR) dei rivestimenti in polvere di polietilene è stato testato in conformità con GB/T 3682-2018;
- Le prestazioni di cracking da stress ambientale (ESC) dei rivestimenti in polvere di polietilene sono state testate in conformità con GB/T 1842-2008;
- Le proprietà di trazione dei rivestimenti in polvere di polietilene sono state testate in conformità con GB/T 1040.2-2018;
- La resistenza agli acidi dei rivestimenti in polvere di polietilene è stata testata utilizzando una soluzione di acido solforico al 30% (frazione di massa) in conformità con GB/T 11547-2008;
- L'adesione dei rivestimenti in polvere di polietilene è stata testata in conformità con GB/T 9286-2008.
I principali indicatori di prestazione dei rivestimenti in polvere di polietilene per le scatole delle batterie sono riportati nella Tabella 2.
Tabella 2 Principali indicatori di prestazione dei rivestimenti in polietilene per le scatole delle batterie
| Indicatori di prestazione | Requisiti di prova |
| MFR / [g·(10 min)⁻¹] | > 10 |
| ESC / h | > 300 |
| Resistenza alla trazione /MPa | > 10 |
| Allungamento a rottura /% | > 500 |
| Resistenza agli acidi (acido solforico al 30%, 720 h) | Nessun gonfiore grave, perdita di aderenza, ecc. |
| Adesione dopo immersione in acido /grado | > 1 |
3 Risultati e discussione
3.1 Analisi delle prestazioni del polietilene
L'analisi dei parametri prestazionali dei diversi tipi di polietilene è un prerequisito per la progettazione della formula dei rivestimenti in polvere a base di polietilene misto. In questo studio, sono stati selezionati 5 diversi tipi di polietilene come materie prime per i rivestimenti in polvere e le loro proprietà sono state testate in conformità con gli standard pertinenti. I risultati sono riportati nella Tabella 3.
Come si può vedere dalla Tabella 3, PE-A e PE-B hanno indici di fluidità estremamente elevati, quindi possono soddisfare i requisiti di elevata distensione superficiale del rivestimento. Tuttavia, la tenacità di PE-A e PE-B è relativamente scarsa. L'allungamento a rottura del PE-A è solo del 100% e il tempo di resistenza alla criccatura da stress è di solo 1 ora, quindi non può soddisfare i requisiti di proprietà meccaniche dei rivestimenti per contenitori di batterie. Il PE-C è un polietilene lineare a bassa densità con un indice di fluidità moderato, che può sostanzialmente soddisfare i requisiti di distensione dei rivestimenti ordinari, ma anche la sua tenacità è scarsa. Sia PE-D che PE-E sono polietilene lineare a bassa densità metallocenico ed entrambi presentano un'eccellente tenacità e resistenza alla trazione. La differenza è che il PE-E ha un indice di fluidità estremamente basso, che non può soddisfare i requisiti di aspetto di distensione del rivestimento.
Tabella 3 Proprietà dei diversi tipi di polietilene
| Proprietà a Confronto | PE-A (polietilene a bassa densità) | PE-B (polietilene a media densità) | PE-C (polietilene a bassa densità) | PE-D (polietilene metallocenico) | PE-E (polietilene metallocenico) |
| MFR / [g·(10 min)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC / h | 1 | 24 | 24 | 1000 | 1000 |
| Resistenza alla trazione / MPa | 8 | 10 | 11 | 16 | 20 |
| Allungamento a rottura / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Selezione e ottimizzazione del polietilene
L'indice di fluidità (MFR) del polietilene è un indicatore che riflette la fluidità del polietilene allo stato hot-melt e, in una certa misura, rappresenta l'effetto livellante del rivestimento in polietilene. Generalmente, maggiore è il valore MFR, migliore è l'effetto livellante del rivestimento. Tuttavia, più alto è il valore MFR, minore è solitamente la massa molecolare relativa del polietilene e peggiori sono le sue proprietà meccaniche. Pertanto, è spesso difficile soddisfare contemporaneamente i requisiti di fluidità e proprietà meccaniche, come dimostrano anche i risultati dei test riportati nella Tabella 3. Se si miscelano polietilene con proprietà diverse e si utilizza insieme una miscela che presenta sia un'eccellente fluidità che proprietà meccaniche, teoricamente è possibile preparare rivestimenti in polvere di polietilene con proprietà complete che soddisfano i requisiti.
Tabella 4 Diversi schemi di miscelazione
| Progetto | schema | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| PE-B peso parte/parte | 50 | 50 | 50 | 50 | 50 | 50 |
| PE-D peso parte/parte | 25 | 30 | 35 | 40 | 45 | 50 |
| Peso MAH-g-PE parte/parte | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
Dalla Tabella 3 si può osservare che sia il PE-A che il PE-B presentano elevati indici di fluidità, ma il PE-B ha una tenacità relativamente più elevata, pertanto può essere utilizzato come materiale matrice per migliorare la fluidità della miscela; il PE-D e il PE-E presentano buone proprietà meccaniche e possono essere utilizzati come materiali matrice per migliorare le proprietà meccaniche della miscela. Tuttavia, il PE-E ha un basso indice di fluidità, pertanto non è adatto come materiale matrice. Per il polietilene con un'elevata massa molecolare relativa media, come il PE-E, la densità di aggrovigliamento delle catene è elevata e la portata è bassa. Tuttavia, quando è sottoposto a carichi esterni, il suo meccanismo di snervamento è principalmente la deformazione di taglio e non è facile che si verifichi un flusso molecolare evidente, pertanto presenta elevata resistenza e tenacità [6]. Pertanto, PE-B e PE-D sono stati miscelati in proporzioni diverse per preparare polietilene modificato miscelato. Allo stesso tempo, per migliorare la forza di adesione tra il rivestimento in polvere di polietilene e il substrato della scatola della batteria, è necessario aggiungere una quantità adeguata di adesivo in polietilene (MAH-g-PE). L'adesivo in polietilene è un legante ottenuto innestando anidride maleica su polietilene. In conclusione, sono stati progettati 6 diversi schemi di miscelazione, come mostrato nella Tabella 4.
3.3 Analisi delle prestazioni dei rivestimenti in polvere di polietilene
Sulla base della Tabella 1, secondo gli schemi di miscelazione riportati nella Tabella 4, le materie prime sono state miscelate, estruse e frantumate per preparare rivestimenti in polvere di polietilene. L'indice di fluidità, le proprietà di trazione, la resistenza alla criccatura da stress e la resistenza agli acidi dei rivestimenti in polvere sono stati testati in conformità con gli standard nazionali. I risultati sono riportati nella Tabella 5.
Tabella 5 Risultati dei test di prestazione di diversi schemi di miscelazione
| Progetto | Schema 1 | Schema 2 | Schema 3 | Schema 4 | Schema 5 | Schema 6 |
| MFR / [g·(10 min)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/h | 160 | 220 | 340 | 460 | 580 | 680 |
| Resistenza alla trazione / MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Allungamento a rottura/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Resistenza agli acidi (acido solforico al 30%, 720 h) | Nessuna bolla e dissoluzione nel rivestimento, con gravi rigonfiamenti, perdita di aderenza e altri fenomeni | Nessuna bolla e dissoluzione nel rivestimento, con dissoluzione, rigonfiamento, perdita di aderenza e altri fenomeni | Nessuna bolla e dissoluzione nel rivestimento, con dissoluzione, rigonfiamento, perdita di aderenza e altri fenomeni | Nessuna bolla e dissoluzione nel rivestimento, con dissoluzione, rigonfiamento, perdita di aderenza e altri fenomeni | Nessuna bolla e dissoluzione nel rivestimento, con dissoluzione, rigonfiamento, perdita di aderenza e altri fenomeni | Nessuna bolla e dissoluzione nel rivestimento, con dissoluzione, rigonfiamento, perdita di aderenza e altri fenomeni |
| Adesione dopo immersione in acido/grado | 5 | 3 | 0 | 0 | 0 | 0 |
Come si può osservare dalla Tabella 5, l'indice di fluidità della miscela diminuisce rapidamente con l'aumento della percentuale di PE-D. Ciò è dovuto principalmente al fatto che quando il PE-B (a basso peso molecolare relativo) viene miscelato con il PE-D (ad alto peso molecolare relativo) e viene estruso a caldo da un estrusore, le lunghe catene molecolari avvolgono le catene molecolari corte, determinando una rapida diminuzione dell'indice di fluidità. Pertanto, la quantità aggiunta di polietilene a bassa fluidità ha una notevole influenza sulla fluidità della miscela e si dovrebbe prestare particolare attenzione alla sua quantità aggiunta durante la progettazione della formula dei rivestimenti in polvere a base di polietilene misto. Da un altro punto di vista, la fluidità del PE-D (polietilene a bassa fluidità) può anche essere significativamente migliorata dopo essere stato miscelato con il PE-B (polietilene a fluidità relativamente elevata). Questo perché il polietilene a catene molecolari corte può essere inserito in modo denso nel polietilene a catene molecolari lunghe, formando una struttura a strati e indebolendo così l'aggrovigliamento delle catene molecolari. I modificatori di flusso per polietilene ad alta massa molecolare relativa solitamente utilizzano questo principio per migliorare la fluidità del polietilene [7].
Dalla Tabella 5 si può inoltre osservare che la resistenza alla trazione e l'allungamento a rottura dei rivestimenti in polvere di polietilene misto aumentano gradualmente con l'aumento della quantità di PE-D aggiunta, a indicare che la compatibilità tra i due diversi tipi di polietilene è buona. Ciò è dovuto principalmente al fatto che i valori di entalpia ed entropia di PE-B e PE-D sono simili, quindi non vi è praticamente alcuna variazione nell'energia libera della miscela e la compatibilità tra i due tipi di polietilene è elevata. Rispetto allo Schema 1, lo Schema 6 presenta un aumento significativo della resistenza, l'allungamento a rottura è raddoppiato e la tenacità del rivestimento è significativamente migliorata. Sebbene la resistenza e la tenacità del rivestimento migliorino significativamente con l'aumento della quantità di PE-D aggiunta, il tasso di miglioramento è molto inferiore al tasso di diminuzione dell'indice di fluidità. Questo perché l'incorporazione di PE-B riduce la densità di aggrovigliamento delle catene molecolari del PE-D, rendendo più probabile il flusso delle catene molecolari durante il processo di stiramento, mentre l'effetto di taglio risulta indebolito.
Per il rivestimento in polietilene applicato sulla superficie del vano batteria, il rilascio di stress causato dalla tendenza della struttura interna a stabilizzarsi e la concentrazione di stress che si forma nelle zone angolari possono causare la formazione di crepe nel rivestimento. Pertanto, la resistenza alla fessurazione da stress è un parametro importante per misurare la durata del rivestimento. Dai risultati dei test di stress ambientale riportati nella Tabella 5 si evince che la resistenza alla fessurazione da stress del rivestimento in polvere di polietilene è coerente con la sua tenacità, ovvero maggiore è la tenacità del rivestimento, maggiore è la resistenza alla fessurazione da stress. Il PE-D può migliorare significativamente la resistenza alla fessurazione da stress del rivestimento in polvere di polietilene misto.
Il rivestimento in polvere di polietilene per i contenitori delle batterie è continuamente corroso dall'acido della batteria, quindi deve avere eccellenti prestazioni anticorrosive. Dai risultati dei test di resistenza agli acidi riportati nella Tabella 5, si può osservare che, dopo l'immersione del rivestimento in polvere di polietilene preparato secondo lo Schema 1 in una soluzione acida, non si formano bolle né si verifica dissoluzione, ma si verifica un forte rigonfiamento e il grado di adesione del rivestimento è solo 5; rispetto allo Schema 1, il rivestimento preparato secondo lo Schema 2 presenta un rigonfiamento relativamente inferiore dopo essere stato corroso dalla soluzione acida e l'adesione raggiunge il grado 3; i rivestimenti in polietilene preparati secondo altri schemi non presentano evidenti fenomeni di corrosione e l'adesione del rivestimento può superare il grado 1. Il metallocene PE-D possiede di per sé un'eccellente resistenza chimica, quindi con l'aumento graduale della sua quantità aggiunta, le prestazioni anticorrosive del rivestimento vengono gradualmente migliorate.
Attraverso i test prestazionali dei rivestimenti in polvere di polietilene con le diverse formule sopra indicate, i risultati mostrano che i rivestimenti in polvere di polietilene preparati con gli Schemi 3 e 4 non solo presentano un'elevata fluidità, ma presentano anche eccellenti proprietà meccaniche e prestazioni anticorrosive, in grado di soddisfare i requisiti prestazionali dei rivestimenti in polvere per contenitori per batterie. In generale, maggiore è l'indice di fluidità dei rivestimenti in polvere di polietilene, migliori sono le prestazioni di livellamento e più liscia è la superficie del rivestimento. Quando l'indice di fluidità dei rivestimenti in polvere di polietilene comunemente utilizzati è superiore a 10 g/(10 min), è possibile soddisfare i requisiti di livellamento più elevati. Tuttavia, gli indici di fluidità degli Schemi 5 e 6 sono inferiori a 10 g/(10 min), quindi non possono soddisfare i requisiti di livellamento. Sebbene lo Schema 1 abbia un indice di fluidità relativamente elevato, la sua resistenza e tenacità sono scarse e non supera il test di resistenza agli acidi; Lo schema 2 non presenta alcun miglioramento evidente nelle proprietà meccaniche e l'adesione diminuisce dopo l'immersione in acido, pertanto può essere applicato in situazioni in cui sono richiesti elevati requisiti estetici del rivestimento, ma basse proprietà meccaniche e requisiti di prestazioni anticorrosione.
Conclusione 4
In questo studio, miscelando e utilizzando polietilene con proprietà diverse, sono stati progettati diversi schemi di rivestimento in polvere di polietilene modificato, testandone le prestazioni. I risultati mostrano che i rivestimenti in polvere di polietilene progettati secondo gli Schemi 3 e 4 non solo soddisfano i requisiti di livellamento superficiale del rivestimento protettivo del vano batteria, ma presentano anche buone proprietà meccaniche e prestazioni anticorrosive. I risultati della ricerca svolgono un ruolo importante nella protezione anticorrosiva dei vano batteria e le idee di ricerca hanno un'importante importanza guida per la progettazione di rivestimenti in polvere di polietilene modificati.
Referenze
[1] Ji Y. Il mercato interno dei rivestimenti in polvere cresce rapidamente [J]. Building Materials Industry Information, 2003(10): 17.
[2] Li Z R. Breve analisi della situazione e delle contromisure dello sviluppo di nuovi veicoli energetici [J]. Automobile World, 2020(4): 1.
[3] Lu J Q. Tecnologia anticorrosione delle scatole delle batterie industriali [J]. Shipbuilding Technology, 2001(4): 27-28.
[4] Yu GL, Wang ZH, Wang XK, et al. Ultimi progressi della ricerca sui nuovi rivestimenti [J]. Rivestimento e protezione, 2019, 40(10): 49-52.
[5] Liu CQ, Cai Y M. Ricerca sui rivestimenti in polvere di polietilene di alta qualità [J]. Coating Technology, 1993(2): 4-7.
[6] Liao HY, Tao G L. Resistenza all'impatto e velocità di scorrimento della massa fusa di miscele di polietilene ad alta densità [J]. Polymer Materials Science and Engineering, 2013, 29(7): 72-75, 79.
[7] Wang S, Wang QZ, Chen Y, et al. Progressi della ricerca nella modifica della fluidità dei vettori di polietilene ad altissimo peso molecolare [J]. Engineering Plastics Application, 2014(10): 113-117.
Per favore, dimmi più informazioni su questo