תהליך ייצור של ציפוי פלסטיק
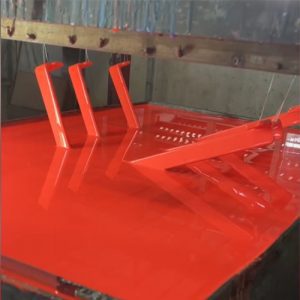
הפרקים הקודמים סיפקו הסבר על קווי הדמיון בפעולה בין ציפוי טבילה ליציקת טבילה. פרק זה יתעמק כעת בהליכים המפורטים הכרוכים בשני תהליכי הייצור של ציפוי פלסטיק.
תהליך טיפול מקדים של ציפוי פלסטיק
שלב הטיפול המקדים ממלא תפקיד מכריע בהבטחת היישום הנכון של ציפוי פלסטיק על מצע המתכת. שלבים אלה חיוניים עבור שני התהליכים. תהליך הטיפול המקדים לציפוי טבילה מורכב יותר בהשוואה ליציקת טבילה, שכן הוא כולל ציפוי קבוע של הפולימר על המתכת המשמשת כתבנית. השלבים המעורבים מפורטים להלן:
שלב 1: הסר זיהומים על פני השטח
זיהומים עלולים לסכן את ההידבקות של הפולימר לתבנית או לחלק. הם יוצרים אזורים פגיעים שבהם נזק יכול ליזום ולהתפשט.
הסרת שומנים:
שמן ושומן הנמצאים על משטח מצע המתכת פועלים כזיהומים, המפחיתים את עמידות המים ומעכבים הידבקות תקינה תקינה של ציפוי פלסטיק. ניתן להסיר שומן באמצעות שטיפה אלקלית, כבישה או תהליכי הסרת שומנים חמים.
הַפשָׁטָה:
עבור חלקים שצופו בעבר, הסר היטב את השכבה הישנה לפני מריחת השכבה החדשה.
שלב 2: שנה את המאפיינים של המצע
בנוסף לניקוי המשטח, ניתן לתת תכונות נוספות להפקת התכונות הרצויות. מאפיינים אלו עשויים להועיל בתהליך הטבילה עצמו או בשימוש הסופי במוצר.
פוספטינג:
פוספטינג, המכונה גם המרת פוספט, הוא תהליך של מריחת שכבה דקה של פוספט על המצע לפני ציפוי פלסטי. שכבת פוספטציה זו משפרת את עמידות בפני קורוזיה במקרה של נזק בלתי נמנע לציפוי הפלסטיק. שכבות הפוספט הנפוץ לציפוי טבילה כוללות אבץ פוספט, פוספט ברזל וטריסטר פוספט.
חירטום ירי:
תהליך ההצפה כרוך בהשפעה על פני השטח עם חלקיקים כדוריים, וכתוצאה מכך משטח בעל גימור קר. זה גורם ללחץ שיורי לחיצה על משטח המטריצה כדי לשפר את החוזק שלו ולהקל על כל מתח שיורי קיים. נוכחות של מתח שיורי עלולה להוביל להיווצרות של סדקים מיקרו במהלך התהליכים הבאים.
התזת חול:
התזת חול משרה מיקרו-נקבים על פני המצע, משנה אותו ומגדילה את שטח הפנים שלו להדבקה טובה יותר של פריימרים, ציפויי בסיס וציפויי פלסטיק. סוגים נפוצים של תהליכי התזת חול כוללים חול, חול מתכת, התזת חול חרוזי זכוכית, התזת חול חרוזי פלסטיק, בין היתר.
ביטול שבירה:
דה-שבירות הוא תהליך טיפול בחום שמטרתו לחסל מימן החודר למטריצת המתכת, מכיוון שנוכחות מימן מגבירה את הרגישות לשבר שביר תחת לחץ. החדרת מימן מפוזר מתרחשת במהלך שלבי טיפול מקדים, כגון כבישה ויישומי פוספט.
שלב 3: שפר את איכות ציפוי הפלסטיק
יש למרוח את הדברים הבאים על פני המצע כדי לשפר את איכות הציפוי
פריימר:
הפריימר משמש כשכבת שכבת הכנה להגברת ההדבקה בין המצע לציפוי הפלסטי. זה גם מספק הגנה נוספת למצע המצופה.
ציפוי בסיס:
ציפויים בסיסיים הם ציפויים נוספים המספקים תכונות מיוחדות לחלקים מוגמרים, כגון עמידות בפני UV ושריטות. ציפוי הבסיס בדרך כלל אינו בשימוש לבד ובדרך כלל מבצע את תפקידו בשילוב עם ציפוי הפלסטיק הראשי.
עבור תהליך יציקת הטבילה, חומר שחרור מוחל או קבוע על פני התבנית כדי לעזור להסיר את החלק היצוק. סיליקה ג'ל ופוליטטראפלואורואתילן קבוע (PTFE) הם חומרי השחרור הנפוצים ביותר. לאחר השלמת שלב הטיפול המקדים, התבנית מיובשת כדי להסיר לחות. רטיבות שארית גורמת להתרחבות מהחום המוכנס בשלבים הבאים. זה מוביל להיווצרות חללים או בועות.
תהליך ייצור של ציפוי פלסטיק
שלב 4: מחממים את התבנית מראש
התבנית נתונה לחימום מבוקר בתנור בטמפרטורה ומשך זמן קבועים מראש, כאשר טמפרטורת החימום משמשת כאחד הפרמטרים המרכזיים השולטים בעובי הציפוי של הרכיבים. איכות חלוקת החום מסתמכת הן על עיצוב התבנית והן על ניהול זרימת האוויר בתוך התנור. הבטחת חימום אחיד של עובש הוא חיוני להשגת עובי ציפוי עקבי בכל החומר.
שלב 5: טובלים את התבנית
לטבול את התבנית המחוממת חלקית או מלאה בפולימר הנוזלי ( PVC פלסטיסול או PE plastisol ). הפולימר נדבק לפני השטח של התבנית. המימד החיצוני של התבנית הוא החלל הפנימי של החלק. זמן השהייה, או זמן טבילת התבנית בפולימר הנוזלי, הוא גם אחד הפרמטרים הקובעים את עובי הציפוי הסופי של החלק. זמן שהייה ארוך יותר מייצר ציפוי עבה יותר. מהירות הטבילה והיציאה מהתבנית היא גם פרמטר מרכזי שיש לקחת בחשבון, בהתאם למאפייני הפולימר הנוזלי המשמש. תעריפים אלו נקבעים על ידי היצרן בשלב האופטימיזציה. ככלל אצבע, מהירויות אלו חייבות להיות איטיות כדי לשלוט בזרימת הפולימר הנוזלי ולהשיג משטח חלק. יציאה מהתבנית מהירה מדי לאחר זמן השהייה תגרום לאי-סדירות פני השטח. עם זאת, אם התבנית טבולה ונסוגה לאט מדי, הציפוי שיתקבל יהיה סמיך מדי. מפעלים מתקדמים יותר משתמשים בערוגות נוזליות של אבקות פולימר עדינות כדי להחליף פתרונות פולימרים נוזליים מסורתיים. הרעיון דומה לשיטה המסורתית. ברגע שאבקת הפולימר העדינה נוגעת במשטח המחומם של התבנית, היא נמסה ונדבקת אליו.
שלב 6: ניקוז עודפי פולימר
הניחו לעודפי פולימר נוזלי להתנקז מפני השטח של התבנית. ניתן לבצע מספר שלבי טבילה כדי להשיג ציפוי עבה יותר רצוי, או להשתמש בציפויים מיוחדים.
שלב 7: ארפא את הציפוי
הציפוי עובר אשפרה בתנור, מה שמקל על תהליך קביעת פולימר יסודי יותר ואיוד מוחלט של עודפי מים, ממיסים ותוספים. שלב זה חיוני להשגת התכונות המכניות הסופיות של הפולימר, כגון קשיחות וגמישות. בפולימרים תרמיים, שלב הריפוי מוביל להצלבה מלאה של שרשראות פולימרים.
שלב 8: מצננים את הציפוי
הציפוי הנרפא מקורר על ידי טבילה במיכל מים בטמפרטורות הנעות בין 122-1112 מעלות צלזיוס (50-600 מעלות צלזיוס), או באמצעות הסעת אוויר מאולצת או טבעית. מהירות הקירור אינה נחשבת לפרמטר קריטי בהשוואה לשיטות גיבוש אחרות.
שלב 9: שחרר ופורק את המוצר
החלק המוגמר מופק מהמסגרת. במקרה של פעולת יציקת טבילה, ציפוי הפלסטיק מנותק באופן ידני או מכני מהתבנית, ובכך מפרידים את החלק הבודד מהאצווה שלו. זה מניב רכיב או חלק פלסטיק סופיים. ציפוי הפלסטיק או הפלסטיק עשוי לעבור תהליכי חידוד נוספים כגון חריצים, ניקוב, הדפסה וקישוט.
סרטון וידאו על תהליך ייצור של ציפוי פלסטיק