പ്രയോഗ രീതികൾ PTFE പൊടി റെസിൻ, 20 - 900 മൈക്രോൺ
പോസ്റ്റ് ചെയ്തത്: PECOAT | 20 മാർച്ച് 2026-ന്
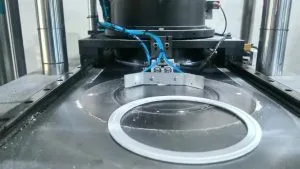
1. കംപ്രഷൻ മോൾഡിംഗ്
- അസംസ്കൃത വസ്തു: സസ്പെൻഷൻ PTFE പൊടി
- പ്രക്രിയ: പൊടി അരിപ്പ → മുറിയിലെ താപനിലയിൽ തണുത്ത പ്രസ്സിംഗ് (10–50 MPa) → പ്രീഫോം → 360–380 °C-ൽ സിന്ററിംഗ് → സ്ലോ കൂളിംഗ് → മെഷീനിംഗ്
- ഉൽപ്പന്നങ്ങൾ: ഷീറ്റുകൾ, ദണ്ഡുകൾ, ഗാസ്കറ്റുകൾ, സീലിംഗ് റിംഗുകൾ, വാൽവ് സീറ്റുകൾ
2. പേസ്റ്റ് എക്സ്ട്രൂഷൻ
- അസംസ്കൃത വസ്തു: നന്നായി ചിതറിച്ചത് PTFE പൊടി
- പ്രക്രിയ: എക്സ്ട്രൂഷൻ എയ്ഡുമായി മിക്സ് ചെയ്യുക (15–25%) → പ്രീഫോം → പ്ലങ്കർ എക്സ്ട്രൂഷൻ → 150–250 °C-ൽ ഡീ-ഓയിലിംഗ് → സിന്ററിംഗ്
- ഉൽപ്പന്നങ്ങൾ: നേർത്ത ഭിത്തിയുള്ള ട്യൂബുകൾ, വയർ ഇൻസുലേഷൻ, ത്രെഡ് സീൽ ടേപ്പ്
3. ഐസോസ്റ്റാറ്റിക് മോൾഡിംഗ്
- പ്രക്രിയ: ഫ്ലെക്സിബിൾ അച്ചിൽ പൊടി → മർദ്ദം 50–100 MPa → യൂണിഫോം പ്രീഫോം → സിന്ററിംഗ്
- സവിശേഷതകൾ: ഉയർന്ന സാന്ദ്രത, വലിയതോ കൃത്യതയുള്ളതോ ആയ ഭാഗങ്ങൾക്ക് ഏകീകൃത ഘടന.
4. കോട്ടിംഗ് ആപ്ലിക്കേഷനുകൾ
- ഇലക്ട്രോസ്റ്റാറ്റിക് സ്പ്രേയിംഗ്: PTFE 380–400 °C-ൽ സിന്ററിംഗ് → അടിവസ്ത്രത്തിൽ പൊടി പൂശുന്നു
- ഡിപ്പിംഗ് / സ്പിൻ കോട്ടിംഗ്: ഭാഗങ്ങൾ ഡിപ്പിംഗ് PTFE ചിതറിക്കൽ → ഉണക്കൽ → സിന്ററിംഗ്
- ഉൽപ്പന്നങ്ങൾ: നോൺ-സ്റ്റിക്ക് കുക്ക്വെയർ, ആന്റി-കോറഷൻ ഉപകരണങ്ങൾ, റോളറുകൾ
5. പൂരിപ്പിച്ച പരിഷ്ക്കരണം
- രീതി: ബ്ലെൻഡ് ചെയ്യുക PTFE ഗ്രാഫൈറ്റ്, കാർബൺ ഫൈബർ, ചെമ്പ് പൊടി, ഗ്ലാസ് മുത്തുകൾ മുതലായവ ഉപയോഗിച്ചുള്ള പൊടി → കംപ്രഷൻ / എക്സ്ട്രൂഷൻ → സിന്ററിംഗ്
- ഉദ്ദേശ്യം: വസ്ത്രധാരണ പ്രതിരോധം, താപ ചാലകത, ഇഴയുന്ന പ്രതിരോധം എന്നിവ മെച്ചപ്പെടുത്തുക.
പ്രധാന കുറിപ്പുകൾ
- PTFE ഒഴുക്ക് ഉരുകുന്നില്ല; തണുത്ത അമർത്തൽ + സിന്ററിംഗ് ആവശ്യമാണ്.
- ഡീഗ്രഡേഷൻ ഒഴിവാക്കാൻ സിന്ററിംഗ് താപനില ≤ 385 °C.
- പൊട്ടൽ തടയാൻ സാവധാനത്തിൽ ചൂടാക്കലും തണുപ്പിക്കലും.
- ചുരുങ്ങൽ നിരക്ക്: 3.1–5.0%, പൂപ്പൽ വലുപ്പത്തിന് നഷ്ടപരിഹാരം ആവശ്യമാണ്.
കാഴ്ചകൾ: 89