
Estudo sobre revestimentos de pó de polietileno para caixas de baterias
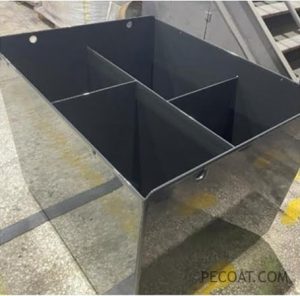
Sumário
Seis tipos de revestimentos em pó de polietileno para caixas de baterias foram desenvolvidos através da modificação da mistura de polietileno com diferentes propriedades. Testando a taxa de fluidez, as propriedades mecânicas e a resistência a ácidos dos filmes de revestimento obtidos a partir de diferentes misturas, a fórmula do revestimento em pó de polietileno com o melhor desempenho geral foi selecionada. O revestimento em pó de polietileno preparado atende aos requisitos de nivelamento da superfície das caixas de baterias e, ao mesmo tempo, apresenta excelentes propriedades mecânicas e resistência química, o que pode aumentar significativamente a vida útil das caixas de baterias.
Palavras-chave
Caixa de bateria; Polietileno; Mistura; Revestimentos em pó
Código de classificação: TQ637.82
Código do documento: A
1 Introdução
Com os requisitos cada vez mais rigorosos de proteção ambiental, o controle das emissões de gases de escape e a redução da poluição do ar tornaram-se indicadores importantes de proteção ambiental [1].
Veículos movidos a combustíveis tradicionais geralmente utilizam combustíveis fósseis como fonte de energia, e sua maior desvantagem é a emissão de uma grande quantidade de gases de escape, o que polui gravemente o meio ambiente. Em contrapartida, veículos de nova energia que utilizam baterias de armazenamento como força de tração não produzem emissões de escape e não poluem a atmosfera, sendo, portanto, cada vez mais procurados pelo mercado [2].
Durante a vida útil das caixas de baterias industriais, elas são corroídas pelo ácido da bateria, o que acelera a corrosão e a falha das caixas. Portanto, a anticorrosão das caixas de baterias sempre foi um tópico de pesquisa em alta. As caixas de baterias industriais são geralmente feitas de aço carbono, que por si só não apresenta um bom desempenho anticorrosivo [3].
Portanto, somente com o tratamento de superfície nas paredes interna e externa das caixas é possível melhorar efetivamente seu desempenho anticorrosivo. Uma tecnologia de tratamento de superfície comumente utilizada é a aplicação de uma camada de revestimento anticorrosivo na superfície da caixa, que deve não apenas resistir à erosão ácida, mas também aderir firmemente ao substrato.
Os revestimentos em pó de polietileno geralmente são compostos de resina de polietileno, aditivos, cargas, pigmentos, etc. São revestimentos em pó termoplásticos com excelente resistência química e alta relação custo-benefício.
Considerando os requisitos anticorrosivos das caixas de baterias, bem como os requisitos de aparência e custo, os revestimentos em pó de polietileno são uma opção de revestimento anticorrosivo economicamente viável. No entanto, existe uma contradição entre as propriedades mecânicas e a fluidez do polietileno. Os revestimentos em pó de polietileno geralmente apresentam dificuldades para apresentar fluidez e propriedades mecânicas excelentes, por isso devem ser modificados para atender aos requisitos de revestimento das caixas de baterias. Neste estudo, por meio da modificação da mistura de polietileno com diferentes propriedades, foi projetado um revestimento em pó de polietileno para caixas de baterias. Este revestimento apresenta excelentes propriedades mecânicas, resistência química, alta adesão e bom nivelamento de superfície.
2 Seção Experimental
2.1 Matérias-primas e instrumentos experimentais
Matérias primas 2.1.1
- Polietileno (PE-A, PE-B, PE-C): Sinopec;
- Polietileno (PE-D): Dow Chemical;
- Polietileno (PE-E): Prime Polymer Co., Ltd., Japão;
- Adesivo de polietileno (MAH-g-PE): Modelo SZ-07, Huangshan Beno Technology;
- Antioxidante: Modelo K7001, Luan JIENT;
- Estabilizador de luz: Modelo UV531, BASF;
- Agente de fluxo de cera de polietileno: Fábrica de aditivos de Xangai;
- Agente nucleante: Modelo Hyperform HPN-20E, Milliken Chemical, EUA;
- Pigmento negro de fumo: Modelo R600R, Cabot.
2.1.2 instrumentos
- Extrusora de parafuso duplo: Modelo T-35, Nanjing Rub Machine, Ltd.;
- Máquina de vulcanização de placas: Modelo XLB-D, Huzhou Shyn Machinery Co., Ltd.;
- Testador de rachaduras sob tensão ambiental: Modelo NYK-06, ChengdeTesting Equipment Co., Ltd.;
- Máquina de teste universal para plásticos: Modelo WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Métodos Experimentais
2.2.1 Preparação de Revestimentos em Pó
As matérias-primas foram pesadas de acordo com a fórmula da Tabela 1 e adicionadas a um misturador para mistura em alta velocidade. A mistura foi então adicionada a uma extrusora de dupla rosca para granulação por extrusão a 160 °C. Os grânulos foram colocados em um moinho para serem triturados em pó, seguidos de classificação e peneiramento.
Tabela 1 Fórmula do Revestimento em Pó de Polietileno
| Alta tecnologia | Peso parte/parte |
| polietileno | 84 |
| MAH-g-PE | 15 |
| Antioxidante | 0.15 |
| Estabilizador de luz | 0.15 |
| Agente de fluxo | 0.15 |
| Agente nucleante | 0.05 |
| Preto carbono | 0.5 |
2.2.2 Preparação de revestimentos
Um método de imersão em leito fluidizado foi utilizado para preparar revestimentos em pó de polietileno na superfície de caixas de baterias. A superfície da caixa de bateria foi inicialmente jateada com areia e, em seguida, aquecida a 250-350 °C em uma estufa. Após isso, o revestimento em pó de polietileno foi aplicado por imersão em leito fluidizado, e a plastificação foi obtida utilizando o calor residual da peça ou colocando-a em uma estufa.
2.2.3 Preparação de amostras para testes de desempenho
Amostras para testar as propriedades mecânicas do pó de polietileno foram preparadas por moldagem por compressão.
2.3 Teste de Desempenho
- A taxa de fluxo de fusão (MFR) de revestimentos de pó de polietileno foi testada de acordo com GB/T 3682-2018;
- O desempenho de rachaduras por tensão ambiental (ESC) de revestimentos em pó de polietileno foi testado de acordo com GB/T 1842-2008;
- As propriedades de tração dos revestimentos de pó de polietileno foram testadas de acordo com GB/T 1040.2-2018;
- A resistência a ácidos de revestimentos em pó de polietileno foi testada usando uma solução de ácido sulfúrico a 30% (fração de massa) de acordo com GB/T 11547-2008;
- A adesão de revestimentos de pó de polietileno foi testada de acordo com GB/T 9286-2008.
Os principais indicadores de desempenho dos revestimentos de pó de polietileno para caixas de baterias são mostrados na Tabela 2.
Tabela 2 Principais Indicadores de Desempenho de Revestimentos de Polietileno para Caixas de Baterias
| Indicadores de desempenho | Requisitos de teste |
| MFR / [g·(10 min)⁻¹] | > 10 |
| ESC / h | > 300 |
| Resistência à tração /MPa | > 10 |
| Alongamento na ruptura /% | > 500 |
| Resistência a ácidos (30% de ácido sulfúrico, 720 h) | Sem inchaço grave, perda de adesão, etc. |
| Adesão após imersão em ácido/grau | > 1 |
3 Resultados e discussão
3.1 Análise de Desempenho do Polietileno
A análise dos parâmetros de desempenho de diferentes tipos de polietileno é um pré-requisito para o desenvolvimento da fórmula de revestimentos em pó de polietileno misto. Neste estudo, cinco tipos diferentes de polietileno foram selecionados como matérias-primas para revestimentos em pó, e suas propriedades foram testadas de acordo com as normas pertinentes. Os resultados são apresentados na Tabela 5.
Como pode ser visto na Tabela 3, PE-A e PE-B têm taxas de fluxo de fusão extremamente altas, de modo que podem atender aos requisitos de alto nivelamento de superfície do revestimento. No entanto, a tenacidade de PE-A e PE-B é relativamente baixa. O alongamento na ruptura de PE-A é de apenas 100%, e seu tempo de resistência à fissuração por tensão é de apenas 1 h, portanto, não pode atender aos requisitos de propriedade mecânica de revestimentos de caixa de bateria. PE-C é um polietileno linear de baixa densidade com uma taxa de fluxo de fusão moderada, que pode basicamente atender aos requisitos de nivelamento de revestimentos comuns, mas sua tenacidade também é baixa. Tanto PE-D quanto PE-E são polietileno linear de baixa densidade metaloceno, e ambos têm excelente tenacidade e resistência à tração. A diferença é que PE-E tem um índice de fluxo de fusão extremamente baixo, que não pode atender aos requisitos de aparência de nivelamento de revestimento.
Tabela 3 Propriedades de diferentes tipos de polietileno
| Propriedades | PE-A (Polietileno de baixa densidade) | PE-B (Polietileno de média densidade) | PE-C (Polietileno de baixa densidade) | PE-D (polietileno metaloceno) | PE-E (polietileno metaloceno) |
| MFR / [g·(10 min)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC / h | 1 | 24 | 24 | 1000 | 1000 |
| Resistência à tração / MPa | 8 | 10 | 11 | 16 | 20 |
| Alongamento na ruptura / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Seleção e Otimização do Polietileno
A taxa de fluidez (MFR) do polietileno é um indicador que reflete a fluidez do polietileno no estado de fusão a quente e, até certo ponto, representa o efeito de nivelamento do revestimento de polietileno. Geralmente, quanto maior o valor de MFR, melhor o efeito de nivelamento do revestimento. No entanto, quanto maior o valor de MFR, menor a massa molecular relativa do polietileno e piores são suas propriedades mecânicas. Portanto, muitas vezes é difícil atender aos requisitos de fluidez e propriedades mecânicas ao mesmo tempo, o que também é verificado pelos resultados dos testes mostrados na Tabela 3. Se polietilenos com propriedades diferentes forem misturados e usados juntos para fazer com que a mistura tenha excelentes propriedades de fluidez e mecânicas, teoricamente, revestimentos em pó de polietileno com propriedades abrangentes que atendem aos requisitos podem ser preparados.
Tabela 4 Diferentes Esquemas de Mistura
| PROJETO | Esquema | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Peso PE-B parte/parte | 50 | 50 | 50 | 50 | 50 | 50 |
| Peso PE-D parte/parte | 25 | 30 | 35 | 40 | 45 | 50 |
| Peso MAH-g-PE parte/parte | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
Pode ser visto na Tabela 3 que tanto o PE-A quanto o PE-B têm altas taxas de fluxo de fusão, mas o PE-B tem uma tenacidade relativamente maior, então o PE-B pode ser usado como material de matriz para melhorar a fluidez da mistura; o PE-D e o PE-E têm boas propriedades mecânicas e podem ser usados como materiais de matriz para melhorar as propriedades mecânicas da mistura. No entanto, o PE-E tem uma baixa taxa de fluxo de fusão, portanto, não é adequado como material de matriz. Para polietileno com uma grande massa molecular relativa média, como o PE-E, a densidade de emaranhamento da cadeia é alta e a taxa de fluxo é baixa. No entanto, quando submetido a cargas externas, seu mecanismo de escoamento é principalmente a deformação por cisalhamento, e o fluxo molecular óbvio não é fácil de ocorrer, por isso tem alta resistência e tenacidade [6]. Portanto, PE-B e PE-D foram misturados em diferentes proporções para preparar polietileno modificado misturado. Ao mesmo tempo, para melhorar a força de ligação entre o revestimento em pó de polietileno e o substrato da caixa da bateria, deve-se adicionar uma quantidade adequada de adesivo de polietileno (MAH-g-PE). O adesivo de polietileno é um ligante preparado pela enxertia de anidrido maleico sobre polietileno. Concluindo, foram projetados 6 esquemas de mistura diferentes, conforme mostrado na Tabela 4.
3.3 Análise de desempenho de revestimentos de pó de polietileno
Com base na Tabela 1 e de acordo com os esquemas de mistura da Tabela 4, as matérias-primas foram misturadas, extrudadas e trituradas para preparar revestimentos em pó de polietileno. A taxa de fluidez, as propriedades de tração, a resistência à fissuração por tensão e a resistência a ácidos dos revestimentos em pó foram testadas de acordo com as normas nacionais. Os resultados são apresentados na Tabela 5.
Tabela 5 Resultados dos testes de desempenho de diferentes esquemas de mistura
| PROJETO | Esquema 1 | Esquema 2 | Esquema 3 | Esquema 4 | Esquema 5 | Esquema 6 |
| MFR / [g·(10 min)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/h | 160 | 220 | 340 | 460 | 580 | 680 |
| Resistência à tracção / MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Alongamento na ruptura/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Resistência a ácidos (30% de ácido sulfúrico, 720 h) | Sem bolhas e dissolução no revestimento, com inchaço grave, perda de adesão e outros fenômenos | Sem bolhas e dissolução no revestimento, com dissolução, inchaço, perda de adesão e outros fenômenos | Sem bolhas e dissolução no revestimento, com dissolução, inchaço, perda de adesão e outros fenômenos | Sem bolhas e dissolução no revestimento, com dissolução, inchaço, perda de adesão e outros fenômenos | Sem bolhas e dissolução no revestimento, com dissolução, inchaço, perda de adesão e outros fenômenos | Sem bolhas e dissolução no revestimento, com dissolução, inchaço, perda de adesão e outros fenômenos |
| Adesão após imersão em ácido/grau | 5 | 3 | 0 | 0 | 0 | 0 |
Como pode ser observado na Tabela 5, a taxa de fluxo de fusão da mistura diminui rapidamente com o aumento da proporção de PE-D. Isso ocorre principalmente porque, quando o PE-B (de baixa massa molecular relativa) é misturado com o PE-D (de alta massa molecular relativa) e extrudado por fusão em uma extrusora, as cadeias moleculares longas envolvem as cadeias moleculares curtas, resultando em uma rápida diminuição na taxa de fluxo de fusão. Portanto, a quantidade adicionada de polietileno com baixa fluidez tem grande influência na fluidez da mistura, e consideração especial deve ser dada à sua quantidade adicionada ao projetar a fórmula de revestimentos em pó de polietileno misto. De outra perspectiva, a fluidez do PE-D (polietileno com baixa fluidez) também pode ser significativamente melhorada após a mistura com o PE-B (polietileno com fluidez relativamente alta). Isso ocorre porque o polietileno com cadeias moleculares curtas pode ser densamente inserido no polietileno com cadeias moleculares longas, fazendo com que ele forme uma estrutura em camadas, enfraquecendo assim o emaranhamento da cadeia molecular. Os modificadores de fluxo para polietileno de alta massa molecular relativa geralmente usam esse princípio para melhorar a fluidez do polietileno [7].
Também se pode verificar na Tabela 5 que a resistência à tração e o alongamento na ruptura dos revestimentos em pó de polietileno misto aumentam gradualmente com o aumento da quantidade de PE-D adicionada, indicando uma boa compatibilidade entre os dois tipos diferentes de polietileno. Isso ocorre principalmente porque os valores de entalpia e entropia do PE-B e do PE-D são semelhantes, portanto, basicamente não há alteração na energia livre da mistura, e a compatibilidade entre os dois tipos de polietileno é alta. Comparado ao Esquema 1, o Esquema 6 apresenta um aumento significativo na resistência, o alongamento na ruptura é dobrado e a tenacidade do revestimento é significativamente melhorada. Embora a resistência e a tenacidade do revestimento sejam significativamente melhoradas com o aumento da quantidade de PE-D adicionada, a taxa de melhoria é muito menor do que a taxa de diminuição da taxa de fluxo de fusão. Isso ocorre porque a incorporação de PE-B reduz a densidade de emaranhamento da cadeia molecular do PE-D, tornando o fluxo da cadeia molecular mais provável de ocorrer durante o processo de estiramento, enquanto o efeito de cisalhamento é enfraquecido.
Para o revestimento de polietileno aplicado na superfície da caixa da bateria, a liberação de tensões causada pela tendência da estrutura interna de se estabilizar e a concentração de tensões formadas nas áreas dos cantos podem causar rachaduras no revestimento. Portanto, a resistência à rachadura por tensão é um padrão importante para medir a vida útil do revestimento. Os resultados dos testes de estresse ambiental na Tabela 5 mostram que a resistência à rachadura por tensão do revestimento em pó de polietileno é consistente com sua tenacidade, ou seja, quanto maior a tenacidade do revestimento, melhor a resistência à rachadura por tensão. O PE-D pode melhorar significativamente a resistência à rachadura por tensão do revestimento em pó de polietileno misto.
O revestimento em pó de polietileno para caixas de bateria é continuamente corroído pelo ácido da bateria, portanto, deve apresentar excelente desempenho anticorrosivo. Os resultados dos testes de resistência a ácidos na Tabela 5 mostram que, após a imersão do revestimento em pó de polietileno preparado pelo Esquema 1 em solução ácida, não há bolhas ou dissolução, mas ocorre inchaço severo, e o grau de adesão do revestimento é de apenas 5; em comparação com o Esquema 1, o revestimento preparado pelo Esquema 2 apresenta inchaço relativamente menor após ser corroído pela solução ácida, e a adesão atinge o grau 3; os revestimentos de polietileno preparados por outros esquemas não apresentam fenômenos de corrosão óbvios, e a adesão do revestimento pode atingir acima do grau 1. O próprio PE-D metaloceno possui excelente resistência química, portanto, com o aumento gradual da quantidade de adição, o desempenho anticorrosivo do revestimento é gradualmente aprimorado.
Por meio dos testes de desempenho dos revestimentos em pó de polietileno com diferentes fórmulas projetadas acima, os resultados mostram que os revestimentos em pó de polietileno preparados pelos Esquemas 3 e 4 não apenas apresentam alta fluidez, mas também excelentes propriedades mecânicas e desempenho anticorrosivo, o que pode atender aos requisitos de desempenho de revestimentos em pó para caixas de bateria. Geralmente, quanto maior a taxa de fluxo de fusão dos revestimentos em pó de polietileno, melhor o desempenho de nivelamento e mais lisa a superfície do revestimento. Quando a taxa de fluxo de fusão dos revestimentos em pó de polietileno comumente usados é superior a 10 g/(10 min), ele pode atender aos requisitos de nivelamento mais elevados. No entanto, as taxas de fluxo de fusão dos Esquemas 5 e 6 são inferiores a 10 g/(10 min), portanto, eles não podem atender aos requisitos de nivelamento. Embora o Esquema 1 tenha uma taxa de fluxo de fusão relativamente alta, sua resistência e tenacidade são baixas e ele não passa no teste de resistência a ácidos; O Esquema 2 não apresenta nenhuma melhoria óbvia nas propriedades mecânicas, e a adesão diminui após a imersão em ácido, portanto, ele pode ser aplicado em situações em que são necessários altos requisitos de aparência do revestimento, mas baixas propriedades mecânicas e requisitos de desempenho anticorrosivo.
Conclusão 4
Neste estudo, através da mistura e utilização de polietileno com diferentes propriedades, foram projetados diferentes esquemas de revestimento em pó de polietileno modificado por mistura, e o desempenho de cada esquema foi testado. Os resultados demonstram que os revestimentos em pó de polietileno projetados de acordo com os Esquemas 3 e 4 não apenas atendem aos requisitos de nivelamento da superfície do revestimento protetor da caixa de baterias, como também apresentam boas propriedades mecânicas e desempenho anticorrosivo. Os resultados da pesquisa desempenham um papel importante na proteção anticorrosiva de caixas de baterias, e as ideias da pesquisa têm um importante significado norteador para o projeto de modificação de revestimentos em pó de polietileno.
Referências
[1] Ji Y. O mercado doméstico de revestimento em pó cresce rapidamente [J]. Building Materials Industry Information, 2003(10): 17.
[2] Li Z R. Breve análise da situação difícil e das contramedidas do desenvolvimento de veículos de nova energia [J]. Automobile World, 2020(4): 1.
[3] Lu J Q. Tecnologia anticorrosiva de caixas de baterias industriais [J]. Tecnologia de construção naval, 2001(4): 27-28.
[4] Yu GL, Wang ZH, Wang XK, et al. Último progresso na pesquisa de novos revestimentos [J]. Revestimento e proteção, 2019, 40(10): 49-52.
[5] Liu CQ, Cai Y M. Pesquisa sobre revestimentos de pó de polietileno de alta qualidade [J]. Tecnologia de revestimento, 1993(2): 4-7.
[6] Liao HY, Tao G L. Resistência ao impacto e taxa de fluxo de fusão de misturas de polietileno de alta densidade [J]. Ciência e Engenharia de Materiais Polímeros, 2013, 29(7): 72-75, 79.
[7] Wang S, Wang QZ, Chen Y, et al. Progresso da pesquisa na modificação da fluidez de transportadores de polietileno de ultra-alto peso molecular [J]. Aplicação de plásticos de engenharia, 2014(10): 113-117.
Por favor, me dê mais informações sobre isso