Технология литья погружением и ее применение в автомобилестроении

Инженеры в автомобильной промышленности хорошо разбираются в таких технологиях, как литье под давлением, прессование, гальванопокрытие, распыление и другие устоявшиеся методы формования. Однако технология литья пластика погружением может быть для них относительно незнакомой, поскольку она не получила широкого распространения в некоторых развивающихся странах, имея историю всего около 30 лет. Напротив, в развитых регионах, таких как США и Европа, технология литья погружением получила широкое развитие со времен Второй мировой войны, первоначально она использовалась для защиты военных компонентов, таких как те, которые используются в автомобилях и самолетах. Эта технология имеет историю около 70 лет.
Технология формования погружением возникла благодаря открытию PVC пластизол материал, жидкий зольный материал, созданный из PVC пластиковый порошок и пластификатор. Этот материал был первоначально обнаружен в 1913 году, и его использование получило широкое распространение во время Второй мировой войны.
Процесс литья под давлением
Процесс обработки методом окунания показан ниже:
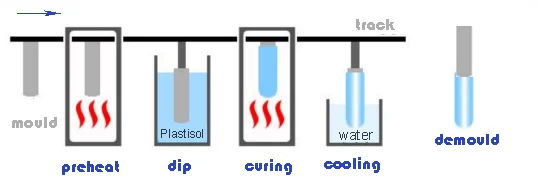
Процесс формования погружением включает пять основных этапов: предварительный нагрев, погружение, отверждение, охлаждение и удаление грязи. После прохождения постобработки (отрезания хвоста) изделие считается готовым. Наконец, оно проходит сортировку, упаковку и хранение.
Прогревание
Цель состоит в том, чтобы жидкий пластизоль адсорбировался на поверхности нагретой формы. Из-за различий в размере формы и типе пластизоля температура и время предварительного нагрева могут отличаться. Как правило, более крупные формы требуют более высокой температуры и более длительного времени, тогда как меньшие формы требуют более низкой температуры и более короткого времени. Более того, материал и теплоемкость формы, а также толщина и твердость изделия могут различаться, что требует разных температур и времени погружения. Поэтому важно проводить испытания с учетом конкретных обстоятельств для определения оптимальных параметров процесса.
Окунание
Горячая форма погружается в жидкий пластизоль со скоростью менее 10 мм/с, а скорость подъема формы составляет менее 5 мм/с. Время погружения регулируется в зависимости от размера и толщины продукта и обычно составляет от 1 до 60 секунд.
Отверждение (пластификация)
Цель состоит в том, чтобы гарантировать, что изделие полностью затвердеет и примет свою окончательную форму. Температуру и время отверждения следует регулировать в зависимости от материала формы, размера объема, а также желаемой твердости и толщины изделия. Обычно температура отверждения колеблется от 200 до 350 градусов Цельсия, а время пластификации составляет от 10 до 90 секунд.
Охлаждение
Целью является повышение эффективности массового производства, методы охлаждения включают водяное и воздушное охлаждение.
Снятие формы
Метод распалубки изделий, пропитанных пластизолом, обычно представляет собой пневматическую распалубку. Кроме того, для изделий с окунаемым покрытием не требуется извлечение из формы.
Пластизольные материалы для формования погружением
В настоящее время существует три основных типа жидких пластизолевых материалов:
- Латекс с водой в качестве дисперсионной среды, например натуральный латекс, синтетический латекс (нитриловый каучук, полиизопреновый каучук, полиуретан и т. д.);
- Полимерные растворы с растворителями (ксилол, тетрагидрофуран, диметилацетамид и др.) в качестве дисперсионных сред, например полиуретан, раствор жидкого силиконового каучука;
- Пластификатор золь (в основном относится к PVC пластизоль), то есть жидкий суспензионный золь, приготовленный пластификатором и PVC вставить.
Требования к материалам, используемым в оборудовании для погружения, различаются в зависимости от типа оборудования и его предполагаемого применения. В этой статье в основном представлены требования к материалам для PVC пластизоль. PVC Золь пластификатора отличается от двух других типов материалов тем, что дисперсионной средой является пластификатор, который остается нелетучим в процессе термического отверждения. Он совместим с PVC пасту-пластификатор, приводящую к получению мягкой (резинового состояния) или полутвердой формы PVC материал. Благодаря простой обработке, высокой эффективности (не требует устройства восстановления летучих веществ в процессе оборудования), низкой стоимости материала, мягкости и превосходным электрическим свойствам, PVC золь стал широко используемым материалом для погружения. Он широко используется в различных областях, таких как электропитание (шины), электрические детали, предметы первой необходимости, защита оптоволоконной связи и медицинская защита здоровья. В Соединенных Штатах, Европе, Японии и Индии, продвижение PVC Пластиковые технологии более зрелы. Китай является локомотивом в PVC производство и экспорт; однако, это PVC Технология пластизолей началась поздно.
С развитием технологии материалов и расширением областей применения функции PVC Пластизольные материалы постепенно увеличиваются, в основном включая огнестойкие, устойчивые к ультрафиолетовому излучению, изоляционные, пищевые, биосовместимые (медицинские), безфталатные, маслостойкие. Среди них, PVC пластизоль, содержащий фталаты, был первым, на который наложили ограничения в Европе (фталаты влияют на мужскую эндокринную систему, увеличивают вероятность рака груди у женщин), и постепенно его упорядочивают, чтобы ограничить использование некоторых обычных пластификаторов; правила ЕС REACH/RoHS становятся все более строгими.
Применение технологии литья под давлением в автомобилях
Пластизольный материал в автомобильной промышленности - самое раннее применение двигателя Ford в 1959 году, Китай начал разрабатывать автомобильную промышленность. PVC пластизольный материал в 1980-х годах, общий расход 6-10 кг, что составляет около 35% от общего количества клея. Например, защитные покрытия шасси автомобиля и уплотнительные материалы для различных частей автомобиля. В автомобиле от колеса до самого маленького винтика насчитывается более 10,000 XNUMX защитных деталей, в основном это пластиковые покрытия, защитные колпаки, кожухи, втулки и так далее. Фурнитура имеет различную форму и гибкую конструктивную конструкцию, что наиболее подходит для производства по технологии окунания.
Оболочка автомобильного жгута проводов
Пластиковая оболочка используется для автомобильных жгутов проводов, особенно для защиты разъемов автомобильных жгутов проводов, с изоляцией, огнестойкостью, термостойкостью и функциями защиты окружающей среды.
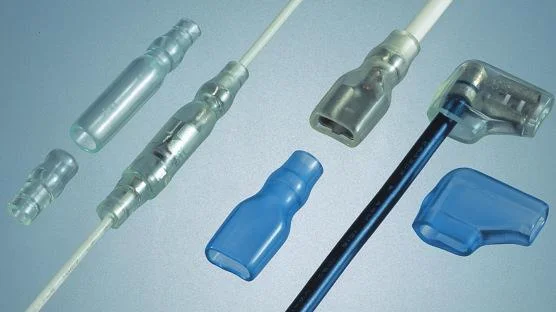
Защита от разрядки аккумулятора
Технология формования пластика методом погружения используется для изоляционной защиты соединений аккумуляторов и медных шин аккумуляторов новой энергии. Он обладает характеристиками гибкой структуры, быстрого цикла разработки и настройки.
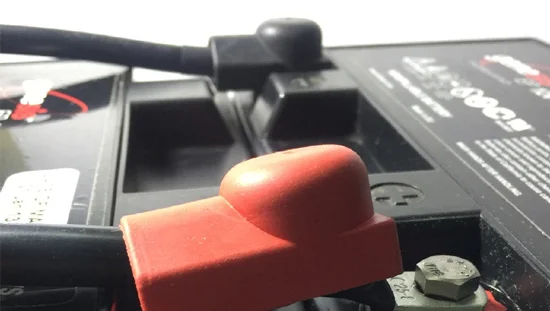
Автомобильный зажим для проводов и защита полюсов
Технология пропитки используется для защиты деталей автомобильных зажимов и стержней, которые могут выполнять гибкую защиту, а также выполнять антикоррозионные и пыленепроницаемые функции.