Технологический процесс производства стальных труб с футеровкой из полиолефина/полиэтилена методом ротационного формования.

Пластиковая стальная труба с футеровкой из PO/PE — это композитная труба, в которой в качестве основы используется стальная труба. Пластиковый порошок равномерно расплавляется и приклеивается к стенке трубы посредством вращательного нагрева, образуя плотное антикоррозионное покрытие. Технологический процесс отличается стабильностью и высокой прочностью сцепления. Конкретные этапы производства следующие:
Во-первых, предварительная обработка стальных труб.
Бесшовные или сварные стальные трубы выбираются и нарезаются до заданных размеров. Затем концы труб скашиваются и полируются для удаления заусенцев и облоя, обеспечивая гладкие отверстия. Внутренняя стенка стальной трубы обрабатывается пескоструйной или дробеструйной обработкой для удаления окалины, ржавчины и масляных загрязнений, создавая равномерно шероховатую поверхность на внутренней стенке и улучшая адгезию между пластиковым покрытием и сталью. После обработки для продувки используется сжатый воздух, чтобы предотвратить влияние остаточной пыли на качество формовки.
Далее, загрузите порох.
Взвесьте пластиковый порошок, такой как полиэтилен (PE) и полипропилен (PO), в соответствии с диаметром трубы и толщиной футеровки, и загрузите порошок в стальную трубу. Загерметизируйте оба конца стальной трубы фланцевыми крышками или специальными заглушками, чтобы предотвратить утечку порошка во время вращения и обеспечить относительно закрытое внутреннее пространство для равномерного сцепления.
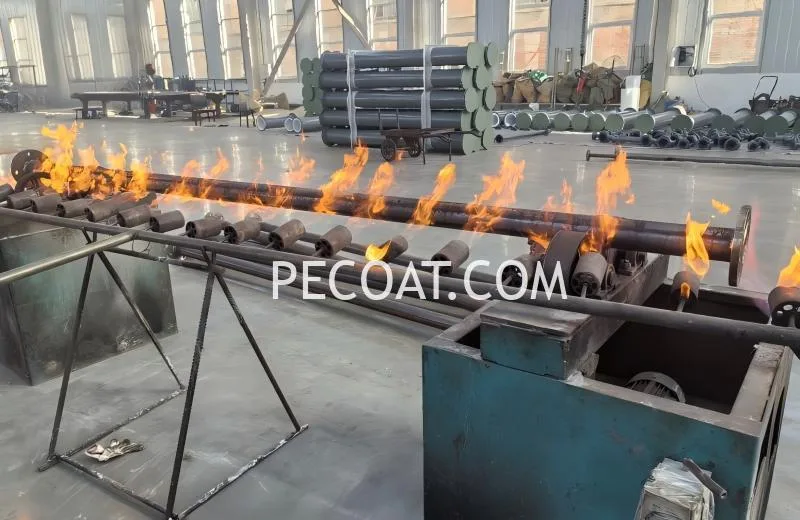
Третий этап: ротационный нагрев и ротационное формование.
Установите стальную трубу на ротационно-формовочный станок для одновременного осевого вращения и кругового перемешивания. Равномерно нагрейте стальную трубу пламенем или электрическим нагревом, поддерживая температуру в пределах 240-260℃. При высокой температуре пластиковый порошок постепенно плавится, растекается и равномерно покрывает стенку трубы, образуя сплошной, плотный слой футеровки без пузырьков и микропор. На этом этапе необходимо строго контролировать температуру и скорость вращения, чтобы избежать неравномерной толщины футеровки или локального пригорания.
Четвертое, охлаждение и формование
После того как пластиковая облицовка равномерно расплавится, прекратите нагрев. Постепенно охладите стальную трубу до комнатной температуры естественным или принудительным воздушным охлаждением, поддерживая низкую скорость вращения. Медленное охлаждение предотвращает усадку и растрескивание облицовки, вызванные быстрым охлаждением, обеспечивая прочное соединение облицовки и стальной трубы без расслоения или образования пустот.
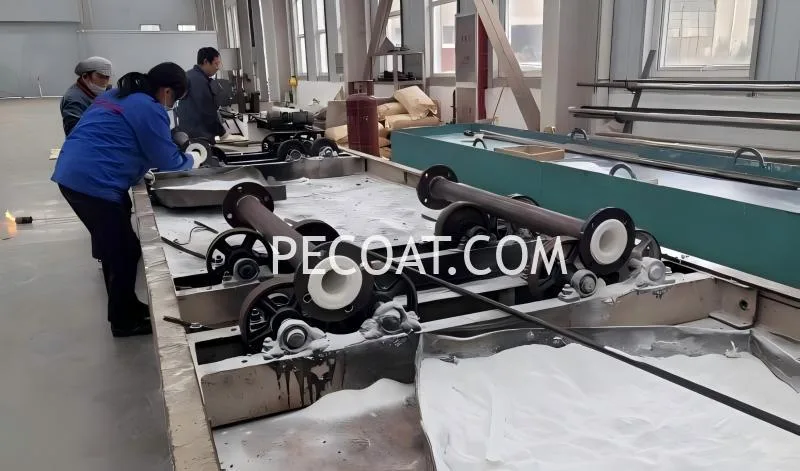
Завершающий этап, обрезка и проверка.
Снимите торцевые уплотнения и обрежьте футеровку на концах трубы так, чтобы она была заподлицо с отверстиями, что облегчит последующую сварку фланцев и монтаж. Проведите визуальный осмотр, чтобы убедиться в гладкости поверхности футеровки. Затем проведите искровой контроль для проверки наличия микроотверстий, трещин и других дефектов. Также проводится гидростатическое испытание для проверки герметичности и несущей способности трубы.
Этот однократный процесс формования обеспечивает бесшовное и высокопрочное покрытие с выдающимися антикоррозионными свойствами. Изготовленные трубы широко используются для транспортировки агрессивных сред в химической, энергетической, водоочистной и других отраслях промышленности.