PECOAT Polyetylénový práškový náter na rozvody pitnej vody

PECOAT® Polyetylénový práškový náter pre rozvody pitnej vody a zariadenia na zásobovanie vodou
Popis
Práškový polyetylénový náter určený na pitnú vodu je termoplastický práškový náter vyrobený z polyetylénovej živice, kompatibilizátora, funkčných prísad, pigmentov a plnív. Bol dôkladne testovaný a hodnotený z hľadiska hygieny a bezpečnosti a môže byť použitý na náter zariadení a potrubí na zásobovanie pitnou vodou pri okolitej teplote. Má dobrú chemickú stabilitu, elektrickú izoláciu a odolnosť voči nízkym teplotám, ako aj vynikajúcu odolnosť voči korózii a trvanlivosť. Výrobok spĺňa normu CJ/T 120-2016 „Norma mestského stavebného priemyslu“ Čínskej ľudovej republiky.
aplikácie Field
Náter vhodný pre zariadenia na zásobovanie pitnou vodou a potrubia pri okolitej teplote.
Vlastnosti prášku
- Neprchavý obsah: ≥99.5 %
- Tekutosť za sucha: 20%
- Špecifická hmotnosť: 0.91-0.95 (líši sa podľa farby)
- Distribúcia veľkosti častíc: ≤ 300 um
- Index toku taveniny: 5-20 g/10 min (2.16 kg, 190 ℃) [v závislosti od náteru obrobku a zákazníckeho procesu]
- Skladovanie: vnútri pri teplote nižšej ako 35 °C, vetrané a suché, mimo zdrojov ohňa. Doba skladovania je dva roky od dátumu výroby. Po uplynutí platnosti sa môže stále používať, ak prejde opätovným testovaním. Pri používaní produktu sa tiež odporúča dodržiavať zásadu prvý dnu, prvý von.
- Balenie: kompozitné papierové vrece s čistou hmotnosťou 20 kg na vrece.
pokyny pre spracovanie
- Predúprava: Pred náterom musí byť základná rúra ošetrená procesmi, ako je pieskovanie alebo kyslé morenie a fosfátovanie, aby sa odstránila hrdza, olej a oxidový film na povrchu základného kovu a pozinkovanej vrstve.
- Teplota predhrievania obrobku: 230-280 ℃ [upravená podľa priemeru rúry].
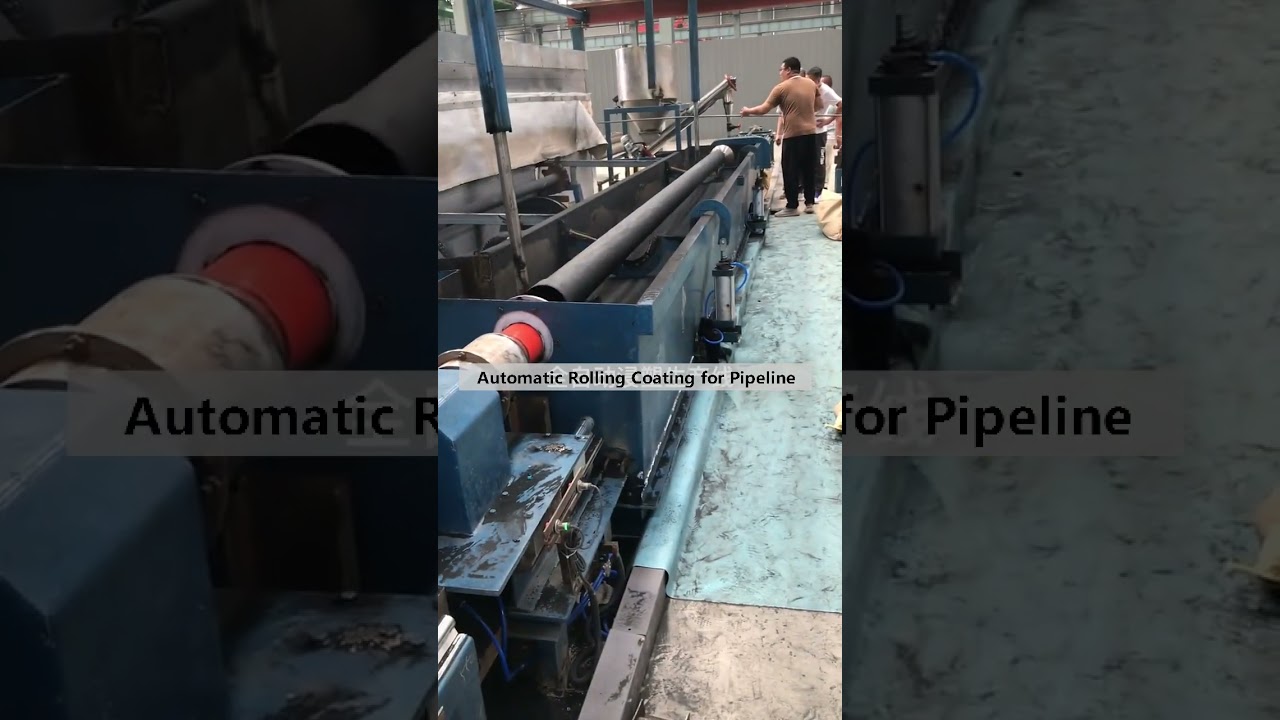
- Spôsob nanášania: nanášanie vákuovým odsávaním alebo valcovanie.
- Dodatočné zahriatie: 180-220 ℃, 0-5 minút [určte proces plastifikácie podľa priemeru potrubia a hladkosti povlaku. Zahrievanie a plastifikovanie je prospešné na získanie hladkého povlaku na povrchu kovového obrobku].
- Chladenie: chladenie vzduchom alebo prirodzené chladenie.
Pozor
1. Na dosiahnutie optimálnej priľnavosti sa odporúča po odmastení a odstránení hrdze vykonať na podkladovom materiáli fosfátovanie alebo chromovanie.
2. Prehriatie spôsobí starnutie a zmenu farby náteru, zatiaľ čo príliš nízka teplota bude mať za následok slabé pokrytie práškom a nerovnomerný náter. Preto by sa optimálna teplota ohrevu mala určiť pomocou experimentov založených na hrúbke kovu a zákazníckych zariadeniach na nanášanie náterov.
3. Dizajn obrobku: ostré časti by mali byť vyhladené a na zvarových spojoch by nemali byť žiadne medzery. Hrúbka kovu a priemer drôtu na rovnakom obrobku by mali byť podobné.
4. Tento produkt sa neodporúča používať pri dodatočnom spracovaní (reformovanie potiahnutých obrobkov).
5. Rovnako ako všetky polymérové prášky, najmä v podmienkach tečenia, tento prášok sa môže vznietiť alebo horieť pri kontakte so zdrojom tepla alebo zapaľovacím zariadením.
Súvisiace príspevky:
 PECOAT® Termoplastický práškový náter na policu mriežok chladničky
 PECOAT® Termoplastický práškový náter na kovové ochranné ploty
 Vylepšite galvanické prípravky termoplastickým PE práškom PECOAT®EJ3065
 Polyetylénový práškový náter na kontajner batériového boxu
 Polyetylénový práškový náter na potrubie napájacieho kábla
 Potravinársky polyetylénový práškový náter na policu chladničky