ETPU Penjeni materiali imajo nekaj pomanjkljivosti

Tradicionalna EVA penasti materiali so slabo prožni in po daljšem nošenju se bo material zrušil in udrl. Spreminjanje materiala s POE, gumo in drugimi materiali lahko prilagodi in izboljša lastnosti materiala, vendar je izboljšanje omejeno. Hkrati obstajajo težave, kot sta veliko krčenje in težave pri oblikovanju. Proizvodni proces uporablja kemično penjenje, ki ne onesnažuje samo okolja, ampak proizvaja tudi škodljive ostanke za človeško telo.
ETPU delci penečih materialov imajo ultralahko gostoto, ultra visoko prožnost in uporabljajo superkritični ogljikov dioksid kot sredstvo za penjenje v procesu priprave. Izdelane so s čisto fizično metodo penjenja, ki je zelena, okolju prijazna, brez onesnaževanja in brez kemičnih ostankov. Vendar pa trenutni ETPU penjeni materiali imajo še vedno naslednje pomanjkljivosti.
1. Trenutno tehnologija priprave delcev za penjenje ni dovolj zrela in priprava ETPU delci se večinoma opira na izkušnje. The TPU proces penjenja in njegov mehanizem nista dobro razumljena in le nekaj podjetij jih lahko proizvaja v velikih količinah, kar še zdaleč ne zadosti tržnemu povpraševanju po ETPU materiali za penjenje.
2.Če TPU peneči delci niso podvrženi naknadni obdelavi, se bodo peneči delci postopoma krčili, dokler ne postanejo kompaktni. Trenutno sta predlagani dve metodi oblikovanja: metoda oblikovanja s hitrim hlajenjem in metoda kompenzacije zraka z zadrževanjem tlaka.
3. Hitreje kot naprava razbremeni tlak, bolj polna in svetlejša je ETPU delcev penečega materiala in večja je odbojna elastičnost. Zaradi nezmožnosti obstoječe opreme, da doseže visoko stopnjo zmanjšanja tlaka, ki je potrebna za TPU penjenje, je potrebna nadaljnja izboljšava opreme za penjenje.
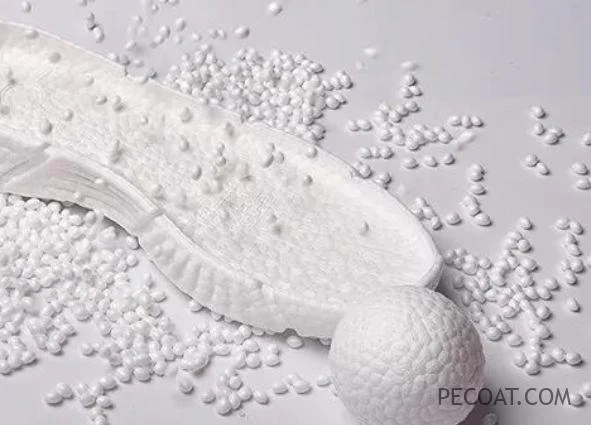
4. V Ljubljani TPU pri procesu penenja s segrevanjem se za segrevanje pogosto uporabljajo grelne palice s termočleni, kar ima za posledico neenakomerno segrevanje delcev, kar vodi do neskladnih velikosti ETPU delci. Pripravljeni penjeni delci imajo večjo gostoto, hrapavo površino, močno krčenje in slabo odpornost proti rumenenju in hidrolizi delcev.
5.Med procesom oblikovanja vmesnega podplata ETPU obutvi lahko običajna metoda oblikovanja z visokotemperaturnim parnim varjenjem povzroči nepopolno varjenje in nejasne površinske vzorce, zlasti pri poliestrskih TPU, ki lahko hidrolizira in porumeni pod vodno paro pri visoki temperaturi.
6. Trenutno je večina pripravljenih ETPU delci penilnih materialov so enobarvni materiali. Obstajata dva načina za barvanje ETPU: direktno barvanje TPU pena s pigmenti ali uvedba barvanih poliolov za pripravo barv TPU pred penjenje.
Direktno barvanje TPU pena s pigmenti predstavlja velik in zahteven problem, to je migracija pigmentov, ki vodi do barvnih variacij v končnem izdelku. To je še posebej izrazito pri visokotemperaturnem oblikovanju z vodno paro, kjer proces segrevanja dodatno spodbuja migracijo barvil z majhnimi molekulami in povečuje barvne razlike.
Predstavljamo barvane poliole za pripravo barvnih TPU pred penjenjem omogoča, da se barvila razpršijo v mikroskopski obliki znotraj polimernih verig. S pomočjo spojilnih sredstev, kot je silan, se molekule barvila cepijo na polimerne verige, kar preprečuje migracijo molekul barvila znotraj TPU pod visokotemperaturno vodno paro. Vendar pa ta postopek vključuje polimerizacijo materiala in ima večjo težavnost postopka.
Podobni Prispevkov:
 EVA vs ETPU – Materiali vmesnega podplata čevljev
 Prednosti in slabosti ETPU Materiali
 ETPU Čevlji so vsekakor vredni pozornosti
 ETPU Oblikovanje s parnim ogrevanjem VS. Oblikovanje z mikrovalovnim ogrevanjem
 ETPU Postopek gradnje plastičnih tal
 Sprostitev vsestranskosti ETPU Penaste plošče v industrijskem oblikovanju