
Postopek elektrostatičnega nanosa z najlonskim prahom v prahu
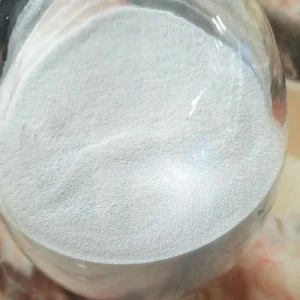
Metoda elektrostatičnega brizganja izkorišča indukcijski učinek visokonapetostnega električnega polja ali učinek trenja za indukcijo nasprotnih nabojev na najlonskem prahu oziroma premazanem predmetu. Nabiti praškasti premaz se privlači k nasprotno nabitemu premazanemu predmetu in po taljenju in izravnavi dobimo najlonski premaz . Če zahtevana debelina premaza ne presega 200 mikronov in je podlaga iz nelitega železa ali porozna, za hladno brizganje ni potrebno segrevanje. Za praškaste premaze z zahtevano debelino, večjo od 200 mikronov, ali podlage iz litega železa ali poroznih materialov je treba podlago pred brizganjem segreti na približno 250 °C, kar imenujemo vroče brizganje.
Hladno pršenje zahteva, da imajo delci najlonskega prahu premer približno 20-50 mikronov. Včasih lahko vodno meglico razpršimo v prah, da povečamo njegovo sposobnost prenašanja nabojev in zmanjšamo napake, ki jih povzroči izguba prahu pred peko. Vroče pršenje zahteva, da imajo delci najlonskega prahu premer do 100 mikronov. Grobi delci lahko povzročijo debelejše premaze, pretirano grobi delci pa lahko ovirajo oprijem prahu. Med vročim brizganjem se temperatura podlage nenehno znižuje, zaradi česar je težko nadzorovati debelino, vendar premaz ne bo povzročil napak zaradi izgube prahu.
Postopek elektrostatičnega brizganja ponuja širok nabor možnosti za izbiro velikosti obdelovancev, zlasti za obdelovance z različnimi debelinami, kar zagotavlja podobne debeline. Kadar obdelovanec ni v celoti prevlečen ali ima kompleksno obliko, ki je ni mogoče potopiti v fluidizirano plast , ima postopek elektrostatičnega brizganja prednosti. Za začasno zaščito neprevlečenih delov se lahko uporabi visokotemperaturni, obrabno odporen lepilni trak. Na splošno lahko elektrostatično brizganje doseže tanjši premaz, na primer med 150 in 250 mikroni. Poleg tega ima najlonski premaz, pridobljen z elektrostatičnim hladnim brizganjem, nizko temperaturo taljenja, običajno okoli 210–230 °C za 5–10 minut, dobro žilavost in nizko toplotno razgradnjo. Oprijem na kovino je boljši kot pri drugih postopkih.
Podobni Prispevkov:
 Elektrostatični sprej iz polivinilklorida (PVC) Prašno barvanje: Podroben vodnik
 Najlon 11 praškasti premaz
 Najlonski prašni premaz za dodatke za spodnje perilo in sponko za modrček spodnjega perila
 Najlonska prevleka na kovini
 Termoplastični praškasti premaz z elektrostatičnim razpršilom
 Prašno lakiranje s potapljanjem in prašno lakiranje s pršenjem
Živjo, ali imate najlonski prah za namakanje namesto elektrostatičnega pršenja?
Strinjam se z vsemi idejami, ki ste jih predstavili v svoji objavi. Res so prepričljivi in zagotovo bodo delovali. Kljub temu so objave prekratke za novince. Ali jih lahko naslednjič malo podaljšate? Hvala za objavo.