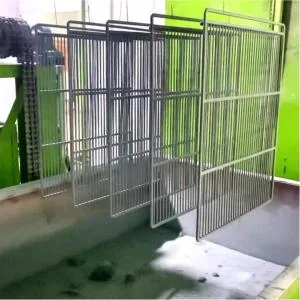
Прашкасти премаз у флуидизованом слоју је прашкасти премаз који се наноси системом флуидизованог слоја где се фино млевене честице праха суспендују у ваздуху, а претходно загрејани део се урања у резервоар за прах. Растопљене честице се стапају са предметом, пружајући конзистентан, равномеран завршни слој на металним деловима. Ова метода је најпогоднија као функционални премаз за обезбеђивање отпорности на хабање, корозију и хемикалије. Типична дебљина за ову методу је 200-2000μм, али се може постићи и већа дебљина.
Део који је обложен прахом премазом флуидизованог слоја пролази кроз следеће кораке.
1. Предгревање
Метални део се мора претходно загрејати у рерни на 220-400℃. Ова температура је виша од тачке топљења праха флуидног слоја и омогућава да прах одмах угаси или охлади део.
2. Диппинг
Дуваљка за ваздух испод резервоара за прах разноси честице праха у течно стање. Врући део потапамо у флуидизовани слој прашкастог премаза и померамо га за континуирани премаз. Коначна дебљина радног предмета зависи од топлоте делова пре него што се урони у резервоар и колико дуго остаје у флуидном слоју прашкастог премаза.
4.Загревање после очвршћавања
Завршна фаза прашкастог премаза у флуидном слоју је завршни процес спајања. Након што вишак праха капне са производа, он се премешта у рерну на нижој температури да би се очврснуо. Накнадно загревање мора бити на нижој температури од оне у претходно загрејаној рерни. Сврха овог корака је да се увери да се сав прах залепио за део током потапања и да се топи у глатку, уједначену превлаку.
5.Хлађење
Сада извадите обложени радни комад из рерне и охладите га вентилатором или природним ваздухом.
Наношење прашка у флуидизованом слоју састоји се од урањања врућег радног предмета у резервоар за прах, при чему се прах отопи на делу и створи филм, а затим се обезбеђује довољно времена и топлоте да овај филм прерасте у континуирани премаз. Радни предмет треба што пре уронити у флуидизовани слој након вађења из загрејане пећи како би се губитак топлоте свео на минимум. Треба успоставити временски циклус како би се овај временски интервал одржао константним. Док је у праху, радни предмет треба одржавати у покрету како би се прах кретао преко врућег дела. Кретање одређеног дела зависи од његове конфигурације.
Неправилно или неадекватно кретање може бити узрок неколико проблема: рупице, посебно на доњој страни равних хоризонталних површина и на пресецима жица: изглед „поморанџине коре“ и неадекватно покривање углова или пукотина. Неправилно кретање такође може довести до неуједначене дебљине премаза, као што је овални премаз на округлим жицама. Нормално време потапања у флуидизовани прах је три до 20 секунди.
Вишак праха се мора уклонити одмах након премаза како би се спречило прекомерно накупљање. Ово се може урадити млазом ваздуха из регулисаног ваздушног млаза, куцкањем или вибрирањем дела, или нагињањем да би се вишак избацио. Ако вишак праха није контаминиран другим прахом или прљавштином, може се поново користити. Ако део има довољно преостале топлоте, премаз може исцурити до прихватљивог нивоа без накнадног загревања. На тањим деловима или деловима осетљивим на топлоту може бити потребно накнадно загревање.