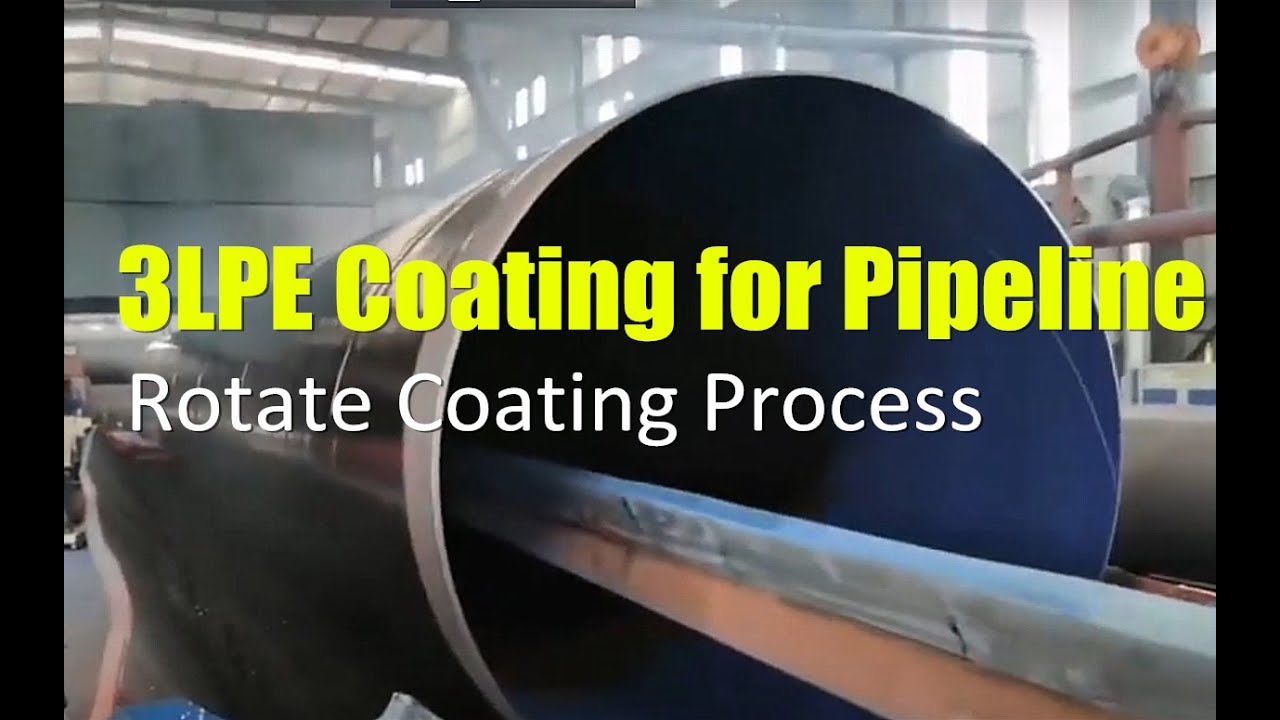
Епоксидне порошкове покриття FBE на сплаві для трубопроводу 3LPE

Порошкове покриття Fusion Bonded Epoxy (FBE) зазвичай використовується як антикорозійне покриття для трубопроводів 3LPE. Його наносять на зовнішню поверхню трубопроводу, щоб забезпечити міцний і захисний бар'єр від корозії.
Порошкове покриття FBE зазвичай наноситься методом електростатичного напилення або псевдозрідженого шару . Порошок нагрівається та розплавляється на поверхні трубопроводу, утворюючи суцільне та рівномірне покриття. Після охолодження покриття FBE забезпечує чудову адгезію та стійкість до хімічних речовин, вологи та стирання.
Система покриття трубопроводів 3LPE складається з трьох шарів: грунтовки FBE, клейового шару та поліетиленового верхнього покриття. Епоксидний грунт Fusion Bonded діє як сполучний агент між сталевою поверхнею та клейовим шаром, забезпечуючи хорошу адгезію. Клейовий шар забезпечує додатковий захист від корозії та служить сполучним шаром для поліетиленового верхнього покриття.
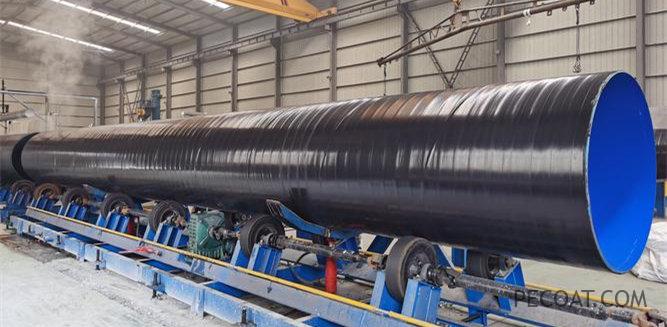
PECOAT® спільно розробили та виготовили високоефективне епоксидне порошкове покриття Fusion Bonded, яке в основному складається зі спеціальних смол і ретельно розроблено з чудовими добавками та спеціальними інгредієнтами. Він має хорошу сумісність із сополімерним клеєм 3PE для захисту від корозії для трубопроводів і використовується для процесів покриття або занурення для виконання операцій та будівництва на компонентах сталевих труб. Він не тільки має чудову стійкість до корозії, але й чудові механічні властивості, що робить його придатним для різних кліматичних умов у всьому світі.
Кольори: сірий, синій, зелений тощо можна налаштувати.
Стандарти виконання: GB/T 23257-2017 та SY/T 0315-2005.
характеристика
- Рівномірний колір, без злипання або грудок
- Висока міцність з’єднання з антикорозійним шаром клею
- Чудова ефективність катодного пілінгу та діелектрична міцність
- Сильна стійкість до хімічної корозії, такої як кислота, луг
Продуктивність порошку

Продуктивність покриття

Спосіб нанесення епоксидної смоли
- Видалення іржі, масла та сміття з поверхні сталі: Дробеструйна та піскоструминна обробка до рівня Ss2.5, зазначеного в GB/T8923; Глибина візерунка 50-70 мкм; Здуйте пил і абразиви з поверхні сталі. .
- Температуру попереднього нагрівання антикорозійних частин слід контролювати на рівні 200-240 ℃, а фактичну конструкцію можна регулювати відповідно до умов будівництва на місці.
- Використовуйте метод електростатичного розпилення для будівельних робіт (напруга між 60-90 кВ, відстань розпилення між 150-200 мм), товщина покриття 100-150 мкм.
- Будівельне середовище має бути сухим і чистим.
- Епоксидний порошок слід відкрити та використовувати за потреби, а решту продуктів слід вчасно запечатати, щоб уникнути забруднення пилом та вологи в повітрі.

Упаковка та зберігання епоксидної смоли
- Картонна коробка та внутрішній герметичний пакувальний мішок: 25 кг/коробка.
- Уникайте впливу сонця, дощу, подалі від вогню, температура ≤35 ℃ доречна.
- Висота стека ≤5 шарів, щоб уникнути тиску, забезпечити герметичність, запобігти волозі (відносна вологість < 75%).
- Термін зберігання 12 місяців.
Здоров'я, безпека та захист навколишнього середовища
- Під час використання необхідно посилити захист, одягнувши протипилові маски та окуляри, щоб запобігти потраплянню пилу в рот та очі.
- Його слід використовувати в добре провітрюваному середовищі, а концентрація пилу в повітрі повинна бути менше 20 г/см3, щоб уникнути вибуху.
- У місці використання забороняється палити, використовувати відкритий вогонь суворо. Вогнегасники повинні бути забезпечені, а плани на випадок надзвичайних ситуацій повинні бути підготовлені заздалегідь.
- У разі вдихання або проковтування негайно зверніться до лікаря.
- Залишки відходів не підлягають повторному використанню і повинні бути відправлені на сміттєзбірник для централізованої переробки.