Дослідження поліетиленових порошкових покриттів для акумуляторних боксів
абстрактний
Шість типів поліетиленових порошкових покриттів для акумуляторних боксів було розроблено шляхом модифікації змішування поліетилену з різними властивостями. Шляхом тестування швидкості плинності розплаву, механічних властивостей та кислотостійкості покривних плівок поліетиленових порошкових покриттів, отриманих за різними схемами змішування, було визначено формулу поліетиленового порошкового покриття з найкращими комплексними характеристиками. Підготовлене поліетиленове порошкове покриття може відповідати вимогам до вирівнювання поверхні акумуляторних боксів, а також має відмінні механічні властивості та хімічну стійкість, що може ефективно покращити термін служби акумуляторних боксів.
Ключові слова
Акумуляторний корпус; Поліетилен; Змішування; Порошкові покриття
Код класифікації: TQ637.82
Код документа: А
Введення 1
Зі зростанням вимог до охорони навколишнього середовища, контроль викидів вихлопних газів та зменшення забруднення повітря стали важливими показниками охорони навколишнього середовища [1].
Традиційні транспортні засоби на паливі зазвичай використовують викопне паливо як джерело енергії, а їхнім найсерйознішим недоліком є викид великої кількості вихлопних газів, які сильно забруднюють навколишнє середовище. Натомість, транспортні засоби на нових джерелах енергії, які використовують акумуляторні батареї як тягову силу, не виробляють вихлопних газів і не забруднюють атмосферу, тому вони користуються дедалі більшою популярністю на ринку [2].
Протягом терміну служби промислових акумуляторних боксів вони руйнуються під дією акумуляторної кислоти, що прискорює корозію та вихід боксів з ладу. Тому антикорозійний захист акумуляторних боксів завжди був актуальною темою досліджень. Промислові акумуляторні бокси зазвичай виготовляються з вуглецевої сталі, яка сама по собі не має хороших антикорозійних властивостей [3].
Отже, лише шляхом обробки поверхні внутрішніх та зовнішніх стінок коробок можна ефективно покращити їх антикорозійні характеристики. Поширеною технологією обробки поверхні є нанесення шару антикорозійного покриття на поверхню коробок, і покриття повинно не тільки протистояти кислотній ерозії, але й щільно прилягати до основи.
Поліетиленові порошкові покриття зазвичай складаються з поліетиленової смоли, добавок, наповнювачів, пігментів тощо. Це термопластичні порошкові покриття з відмінною хімічною стійкістю та високою економічною ефективністю.
Враховуючи вимоги до антикорозійного захисту акумуляторних боксів, а також вимоги до зовнішнього вигляду та вартості, поліетиленові порошкові покриття є економічно доцільним варіантом антикорозійного покриття. Однак існує суперечність між механічними властивостями та плинністю поліетилену. Поліетиленові порошкові покриття зазвичай важко забезпечити як відмінну плинність, так і механічні властивості, тому їх необхідно модифікувати, щоб вони відповідали вимогам до покриття акумуляторних боксів. У цьому дослідженні шляхом змішування модифікацій поліетилену з різними властивостями було розроблено поліетиленове порошкове покриття для акумуляторних боксів. Це покриття має чудові механічні властивості, хімічну стійкість, високу адгезію та хороше вирівнювання поверхні.
2 Експериментальна частина
2.1 Експериментальна сировина та інструменти
2.1.1 Сировина
- Поліетилен (PE-A, PE-B, PE-C): Sinopec;
- Поліетилен (PE-D): Dow Chemical;
- Поліетилен (PE-E): Prime Polymer Co., Ltd., Японія;
- Поліетиленовий клей (MAH-g-PE): модель SZ-07, Huangshan Beno Technology;
- Антиоксидант: Модель K7001, Luan JIENT;
- Світлостабілізатор: Модель UV531, BASF;
- Поліетиленовий восковий агент для текучості: Шанхайська фабрика добавок;
- Нуклеюючий агент: Model Hyperform HPN-20E, Milliken Chemical, США;
- Пігментний вуглецевий чорний: Модель R600R, Cabot.
2.1.2 Інструменти
- Двошнековий екструдер: модель T-35, Nanjing Rub Machine, Ltd.;
- Машина для вулканізації плит: модель XLB-D, Huzhou Shyn Machinery Co., Ltd.;
- Тестер для розтріскування під напругою в умовах навколишнього середовища: модель NYK-06, ChengdeTesting Equipment Co., Ltd.;
- Універсальна випробувальна машина для пластмас: Модель WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Експериментальні методи
2.2.1 Підготовка порошкових покриттів
Сировину зважували згідно з формулою, наведеною в Таблиці 1, та додавали до змішувача для високошвидкісного перемішування. Потім суміш додавали до двошнекового екструдера для грануляції методом екструзії розплаву при температурі 160°C. Гранули поміщали в млин для подрібнення на порошок, після чого проводили класифікацію та просіювання.
Таблиця 1 Формула поліетиленового порошкового покриття
| Сировина | Вага частина/частина |
| поліетилен | 84 |
| MAH-g-PE | 15 |
| антиокислювач | 0.15 |
| Світлостабілізатор | 0.15 |
| Агент потоку | 0.15 |
| Нуклеуючого агента | 0.05 |
| Сажа | 0.5 |
2.2.2 Підготовка покриттів
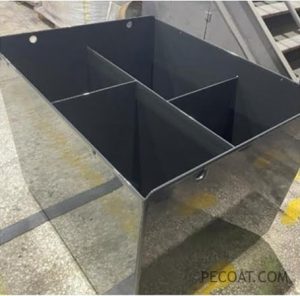
Для приготування поліетиленових порошкових покриттів на поверхні акумуляторних боксів було використано метод занурення у псевдозрідженому шарі . Поверхня акумуляторного боксу спочатку була оброблена піскоструминним струменем, потім нагріта до 250-350°C у печі. Після цього поліетиленове порошкове покриття наносилося методом занурення у псевдозрідженому шарі, а пластифікація проводилася за допомогою залишкового тепла заготовки або шляхом її розміщення в печі.
2.2.3 Підготовка зразків для випробувань на працездатність
Зразки для випробування механічних властивостей порошку поліетилену були виготовлені методом компресійного формування.
2.3 Тестування продуктивності
- Швидкість плинності розплаву (MFR) поліетиленових порошкових покриттів була випробувана відповідно до GB/T 3682-2018;
- Випробування стійкості поліетиленових порошкових покриттів до розтріскування під впливом навколишнього середовища (ESC) проводилися відповідно до GB/T 1842-2008;
- Властивості поліетиленових порошкових покриттів на розтяг були випробувані відповідно до GB/T 1040.2-2018;
- Кислотостійкість поліетиленових порошкових покриттів була випробувана з використанням 30% (масова частка) розчину сірчаної кислоти відповідно до GB/T 11547-2008;
- Адгезію поліетиленових порошкових покриттів було випробувано відповідно до GB/T 9286-2008.
Основні показники ефективності поліетиленових порошкових покриттів для акумуляторних боксів наведено в таблиці 2.
Таблиця 2 Основні показники ефективності поліетиленових покриттів для акумуляторних боксів
| Показники ефективності | Вимоги до тесту |
| MFR / [г·(10 хв)⁻¹] | > 10 |
| ESC / год | > 300 |
| Міцність на розрив / МПа | > 10 |
| Подовження при розриві /% | > 500 |
| Кислотостійкість (30% сірчана кислота, 720 год) | Відсутність сильного набряку, втрати адгезії тощо. |
| Адгезія після занурення в кислоту /сорт | > 1 |
3 Результати та обговорення
3.1 Аналіз експлуатаційних характеристик поліетилену
Аналіз параметрів експлуатаційних характеристик різних типів поліетилену є необхідною умовою для розробки рецептури порошкових покриттів на основі змішаного поліетилену. У цьому дослідженні було обрано 5 різних типів поліетилену як сировину для порошкових покриттів, а їхні властивості були перевірені відповідно до відповідних стандартів. Результати наведено в таблиці 3.
Як видно з таблиці 3, PE-A та PE-B мають надзвичайно високі показники плинності розплаву, тому вони можуть відповідати вимогам до високої вирівнювальної здатності покриття. Однак, міцність PE-A та PE-B відносно низька. Подовження при розриві PE-A становить лише 100%, а час його стійкості до розтріскування під напругою становить лише 1 годину, тому він не може відповідати вимогам до механічних властивостей покриттів акумуляторних боксів. PE-C - це лінійний поліетилен низької щільності з помірною плинністю розплаву, який в основному може відповідати вимогам до вирівнювання звичайних покриттів, але його міцність також низька. Як PE-D, так і PE-E - це металоценовий лінійний поліетилен низької щільності, і обидва мають відмінну міцність на розрив. Різниця полягає в тому, що PE-E має надзвичайно низький показник плинності розплаву, що не може відповідати вимогам до зовнішнього вигляду вирівнювального покриття.
Таблиця 3. Властивості різних типів поліетилену
| властивості | PE-A (поліетилен низької щільності) | PE-B (поліетилен середньої щільності) | PE-C (поліетилен низької щільності) | PE-D (металоценовий поліетилен) | PE-E (металоценовий поліетилен) |
| MFR / [г·(10 хв)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC / год | 1 | 24 | 24 | 1000 | 1000 |
| Міцність на розрив / МПа | 8 | 10 | 11 | 16 | 20 |
| Подовження при розриві / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Вибір та оптимізація поліетилену
Швидкість розплаву (MFR) поліетилену є показником, що відображає плинність поліетилену в стані гарячого розплаву, і він певною мірою відображає вирівнюючий ефект поліетиленового покриття. Як правило, чим вище значення MFR, тим кращий вирівнюючий ефект покриття. Однак, чим вище значення MFR, тим зазвичай нижча відносна молекулярна маса поліетилену і тим гірші його механічні властивості. Тому часто важко одночасно виконати вимоги як до плинності, так і до механічних властивостей, що також підтверджується результатами випробувань, наведеними в таблиці 3. Якщо поліетилен з різними властивостями змішувати та використовувати разом, щоб суміш мала відмінні як до плинності, так і до механічних властивостей, теоретично можна отримати поліетиленові порошкові покриття з комплексними властивостями, що відповідають вимогам.
Таблиця 4 Різні схеми змішування
| Проекти | Схема | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Вага PE-B частина/частина | 50 | 50 | 50 | 50 | 50 | 50 |
| Вага PE-D частина/частина | 25 | 30 | 35 | 40 | 45 | 50 |
| Вага MAH-g-PE частина/частина | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
З таблиці 3 видно, що як PE-A, так і PE-B мають високі швидкості плинності розплаву, але PE-B має відносно вищу в'язкість, тому PE-B можна використовувати як матричний матеріал для покращення текучості суміші; PE-D та PE-E мають добрі механічні властивості та можуть використовуватися як матричні матеріали для покращення механічних властивостей суміші. Однак PE-E має низьку швидкість плинності розплаву, тому він не підходить як матричний матеріал. Для поліетилену з великою середньою відносною молекулярною масою, такого як PE-E, щільність переплетення ланцюгів висока, а швидкість плинності низька. Однак, коли він піддається зовнішнім навантаженням, його механізм текучості полягає переважно в деформації зсуву, і очевидний молекулярний потік нелегко відбувається, тому він має високу міцність та в'язкість [6]. Тому PE-B та PE-D змішували в різних пропорціях для отримання змішаного модифікованого поліетилену. Водночас, щоб покращити міцність зчеплення між поліетиленовим порошковим покриттям та підкладкою акумуляторного боксу, слід додати відповідну кількість поліетиленового клею (MAH-g-PE). Поліетиленовий клей – це сполучна речовина, отримана шляхом щеплення малеїнового ангідриду на поліетилен. На завершення, було розроблено 6 різних схем змішування, як показано в таблиці 4.
3.3 Аналіз експлуатаційних характеристик поліетиленових порошкових покриттів
На основі Таблиці 1, згідно зі схемами змішування, наведеними в Таблиці 4, сировину змішували, екструдували та подрібнювали для приготування поліетиленових порошкових покриттів. Швидкість плинності розплаву, властивості на розтяг, стійкість до розтріскування під напругою та кислотостійкість порошкових покриттів були випробувані відповідно до національних стандартів. Результати наведено в Таблиці 5.
Таблиця 5 Результати випробувань продуктивності різних схем змішування
| Проекти | Схема 1 | Схема 2 | Схема 3 | Схема 4 | Схема 5 | Схема 6 |
| MFR / [г·(10 хв)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/год | 160 | 220 | 340 | 460 | 580 | 680 |
| Міцність на розрив/МПа | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Подовження при розриві/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Кислотостійкість (30% сірчана кислота, 720 год) | Відсутність бульбашок та розчинення в покритті, із серйозним набуханням, втратою адгезії та іншими явищами | Відсутність бульбашок та розчинення в покритті, з розчиненням, набуханням, втратою адгезії та іншими явищами | Відсутність бульбашок та розчинення в покритті, з розчиненням, набуханням, втратою адгезії та іншими явищами | Відсутність бульбашок та розчинення в покритті, з розчиненням, набуханням, втратою адгезії та іншими явищами | Відсутність бульбашок та розчинення в покритті, з розчиненням, набуханням, втратою адгезії та іншими явищами | Відсутність бульбашок та розчинення в покритті, з розчиненням, набуханням, втратою адгезії та іншими явищами |
| Адгезія після занурення в кислоту/клас | 5 | 3 | 0 | 0 | 0 | 0 |
Як видно з таблиці 5, швидкість плинності розплаву суміші швидко зменшується зі збільшенням частки PE-D. Це головним чином тому, що коли PE-B (з низькою відносною молекулярною масою) змішують з PE-D (з високою відносною молекулярною масою) та екструдують розплав екструдером, довгі молекулярні ланцюги обгортають короткі молекулярні ланцюги, що призводить до швидкого зниження швидкості плинності розплаву. Тому кількість доданого поліетилену з низькою плинністю має великий вплив на плинність суміші, і особливу увагу слід приділяти його кількості під час розробки рецептури порошкових покриттів із суміші поліетилену. З іншої точки зору, плинність PE-D (поліетилену з низькою плинністю) також може бути значно покращена після змішування з PE-B (поліетиленом з відносно високою плинністю). Це пояснюється тим, що поліетилен з короткими молекулярними ланцюгами може бути щільно введений у поліетилен з довгими молекулярними ланцюгами, що призводить до утворення шаруватої структури, тим самим послаблюючи переплетення молекулярних ланцюгів. Модифікатори плинності для поліетилену з високою відносною молекулярною масою зазвичай використовують цей принцип для покращення плинності поліетилену [7].
З таблиці 5 також видно, що міцність на розтяг та видовження при розриві змішаних поліетиленових порошкових покриттів поступово зростають зі збільшенням кількості доданого PE-D, що свідчить про добру сумісність між двома різними типами поліетилену. Це головним чином пов'язано з тим, що значення ентальпії та ентропії PE-B та PE-D схожі, тому вільна енергія суміші практично не змінюється, а сумісність між двома типами поліетилену висока. Порівняно зі схемою 1, схема 6 має значне збільшення міцності, видовження при розриві збільшується в 2 рази, а в'язкість покриття значно покращується. Хоча міцність і в'язкість покриття значно покращуються зі збільшенням кількості доданого PE-D, швидкість покращення набагато нижча, ніж швидкість зменшення швидкості плинності розплаву. Це пояснюється тим, що включення PE-B зменшує щільність переплетення молекулярних ланцюгів PE-D, що робить молекулярний плин більш імовірним під час процесу розтягування, тоді як ефект зсуву послаблюється.
Для поліетиленового покриття, нанесеного на поверхню акумуляторного боксу, зняття напруги, спричинене тенденцією внутрішньої структури до стабілізації та концентрацією напруги, що утворюється в кутових зонах, може призвести до розтріскування покриття. Тому стійкість до розтріскування під напругою є важливим стандартом для вимірювання терміну служби покриття. З результатів випробувань на вплив навколишнього середовища, наведених у таблиці 5, видно, що стійкість до розтріскування під напругою поліетиленового порошкового покриття відповідає його в'язкості, тобто чим вища в'язкість покриття, тим краща стійкість до розтріскування під напругою. PE-D може значно покращити стійкість до розтріскування під напругою змішаного поліетиленового порошкового покриття.
Поліетиленове порошкове покриття для акумуляторних боксів постійно піддається корозії під дією акумуляторної кислоти, тому воно повинно мати відмінні антикорозійні властивості. З результатів випробувань на кислотостійкість у таблиці 5 видно, що після занурення поліетиленового порошкового покриття, виготовленого за схемою 1, у розчин кислоти не утворюється бульбашок або розчинення, але відбувається сильне набухання, а ступінь адгезії покриття становить лише 5; порівняно зі схемою 1, покриття, виготовлене за схемою 2, має відносно менше набухання після корозії розчином кислоти, а адгезія досягає 3 ступеня; поліетиленові покриття, виготовлені за іншими схемами, не мають очевидних явищ корозії, а адгезія покриття може досягати вище 1 ступеня. Сам металоцен PE-D має відмінну хімічну стійкість, тому з поступовим збільшенням його кількості антикорозійні властивості покриття поступово покращуються.
Результати випробувань на експлуатаційні характеристики поліетиленових порошкових покриттів з різними вищезазначеними формулами показують, що поліетиленові порошкові покриття, отримані за схемою 3 та схемою 4, не тільки мають високу текучість, але й відмінні механічні властивості та антикорозійні характеристики, що може відповідати вимогам до експлуатаційних характеристик порошкових покриттів для акумуляторних боксів. Як правило, чим вища швидкість течії розплаву поліетиленових порошкових покриттів, тим краща вирівнювальна здатність і тим гладша поверхня покриття. Коли швидкість течії розплаву поширених поліетиленових порошкових покриттів перевищує 10 г/(10 хв), вони можуть відповідати вищим вимогам до вирівнювання. Однак, швидкості течії розплаву схем 5 та схеми 6 нижчі за 10 г/(10 хв), тому вони не можуть відповідати вимогам до вирівнювання. Хоча схема 1 має відносно високу швидкість течії розплаву, її міцність та в'язкість низькі, і вона не проходить випробування на кислотостійкість; схема 2 не має помітного покращення механічних властивостей, а адгезія зменшується після занурення в кислоту, тому її можна застосовувати в ситуаціях, коли потрібні високі вимоги до зовнішнього вигляду покриття, але низькі вимоги до механічних властивостей та антикорозійних характеристик.
Висновок 4
У цьому дослідженні, шляхом змішування та використання поліетилену з різними властивостями, були розроблені різні схеми порошкового покриття модифікованим поліетиленом, а також перевірена їх ефективність. Результати показують, що порошкові покриття з поліетилену, розроблені за схемою 3 та схемою 4, можуть не тільки відповідати вимогам до вирівнювання поверхні захисного покриття акумуляторних боксів, але й мати хороші механічні властивості та антикорозійні характеристики. Результати дослідження відіграють важливу роль в антикорозійному захисті акумуляторних боксів, а ідеї дослідження мають важливе орієнтирне значення для модифікації дизайну порошкових покриттів з поліетилену.
Посилання
[1] Ji Y. Вітчизняний ринок порошкових покриттів швидко зростає [J]. Інформація про промисловість будівельних матеріалів, 2003(10): 17.
[2] Лі З. Р. Короткий аналіз скрутного становища та контрзаходів розробки транспортних засобів на нових джерелах енергії [J]. Automobile World, 2020(4): 1.
[3] Lu J Q. Технологія антикорозійного захисту промислових акумуляторних ящиків [J]. Технології суднобудування, 2001(4): 27-28.
[4] Юй Г.Л., Ван Ч.Х., Ван Х.К. та ін. Найновіший прогрес у дослідженнях нових покриттів [J]. Покриття та захист, 2019, 40(10): 49-52.
[5] Лю К.К., Цай Ю. М. Дослідження високоякісних поліетиленових порошкових покриттів [J]. Технологія покриттів, 1993(2): 4-7.
[6] Ляо Х.Й., Тао Г.Л. Ударна в'язкість та швидкість плинності розплаву сумішей поліетилену високої щільності [J]. Полімерні матеріалознавство та інженерія, 2013, 29(7): 72-75, 79.
[7] Ван С., Ван К. З., Чень Ю. та ін. Прогрес досліджень у модифікації плинності носіїв з надвисокомолекулярного поліетилену [J]. Застосування інженерних пластмас, 2014(10): 113-117.

Будь ласка, розкажіть мені більше інформації про це