採用旋轉襯裡工藝製造PO/PE襯裡鋼管

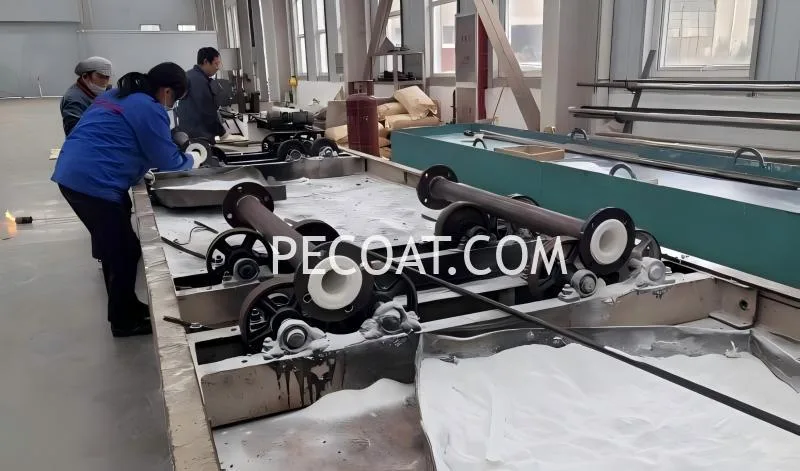
PO/PE內襯塑鋼管是以鋼管為基材的複合管。塑膠粉末經旋轉加熱均勻熔化並黏附在管壁上,形成緻密的防腐內襯。此製造工藝技術穩定,結合力強。具體工序如下:
首先,鋼管預處理
選用無縫鋼管或焊接鋼管,並依設計尺寸切割。管端經倒角和拋光處理,去除毛邊和飛邊,使管口光滑。鋼管內壁經噴砂或噴丸處理,去除氧化皮、鏽蝕和油污,形成均勻粗糙的內壁表面,提高塑膠塗層與鋼材的附著力。處理後,用壓縮空氣吹掃,防止殘留粉塵影響成型品質。
接下來,裝填火藥
根據管道直徑和內襯厚度稱量聚乙烯(PE)和聚烯烴(PO)等塑膠粉末,並將粉末裝入鋼管內。用法蘭蓋或專用塞子密封鋼管兩端,以防止旋轉過程中粉末洩漏,並保持相對封閉的內部環境,以確保均勻黏合。
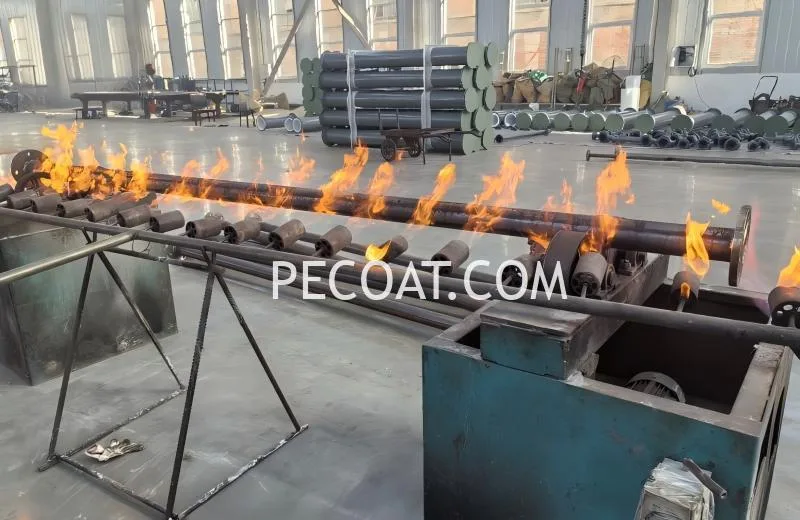
第三,旋轉加熱和旋轉成型
將鋼管安裝在滾塑機上,使其同時進行軸向旋轉和周向翻滾。採用火焰或電加熱方式均勻加熱鋼管,溫度控制在240-260℃之間。高溫下,塑膠粉末逐漸熔化、流動並均勻塗覆在管壁上,形成連續、無氣泡、無針孔的緻密內襯層。此步驟必須嚴格控制溫度和旋轉速度,以避免內襯厚度不均或局部燒焦。
第四,冷卻和成型
待塑膠內襯均勻熔化後,停止加熱。在保持低速旋轉的同時,透過自然風冷或強制風冷的方式,使鋼管緩慢冷卻至室溫。緩慢冷卻可防止快速冷卻導致內襯收縮和開裂,確保內襯與鋼管緊密結合,避免分層或空洞化。
最終修整與檢驗
拆除端部密封件,並將管端襯裡修整至與孔口齊平,以便後續進行法蘭焊接和安裝。進行目視檢查,確保襯裡表面光滑。然後進行火花試驗,檢查是否有針孔、裂縫和其他缺陷。此外,還需進行水壓試驗,以驗證管道的密封性能和承載能力。
這種一次性成型工藝可生產出無縫、高完整性的內襯,並具有卓越的防腐蝕性能。所生產的管道廣泛應用於化工、電力、水處理等行業,用於輸送腐蝕性介質。