
尼龍粉末靜電噴塗工藝
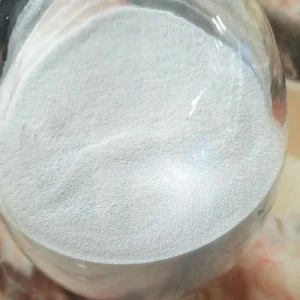
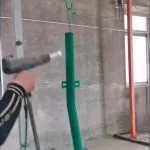
靜電噴塗法利用高壓電場的感應效應或摩擦起電效應,分別在尼龍粉末和被塗物上感應出相反的電荷。帶電的粉末塗層被吸引到帶相反電荷的被塗物上,熔化流平後,即可形成尼龍塗層。如果塗層厚度要求不超過200微米,且基材為非鑄鐵或多孔材料,則冷噴塗無需加熱。對於厚度需求大於200微米的粉末塗層,或基材為鑄鐵或多孔材料的情況,噴塗前需將基材加熱至約250℃,此方法稱為熱噴塗。
冷噴塗要求尼龍粉末顆粒的直徑在20-50微米左右。 有時,可在粉末中噴灑水霧,以增加其攜帶電荷的能力,減少烘烤前因失粉而造成的缺陷。 熱噴塗要求尼龍粉末顆粒的直徑達到100微米。 較粗的顆粒會導致較厚的塗層,但過粗的顆粒會阻礙粉末粘附。 熱噴塗時基體溫度不斷降低,厚度難以控制,但塗層不會產生掉粉缺陷。
靜電噴塗製程在工件尺寸選擇方面具有廣泛的優勢,尤其適用於不同厚度的工件,能夠確保各層厚度一致。當工件無法完全塗覆或形狀複雜,無法浸入流化床中時,靜電噴塗製程更具優勢。可使用耐高溫、耐磨膠帶對未塗覆部分進行暫時保護。通常,靜電噴塗可實現更薄的塗層,例如150微米至250微米。此外,靜電冷噴塗所獲得的尼龍塗層熔點低(通常在210-230℃左右,持續5-10分鐘),韌性好,熱降解率低,且與金屬的附著力優於其他製程。



你好,你們有浸式尼龍粉,而不是靜電噴塗嗎?
我確實同意您在帖子中提出的所有想法。 他們確實令人信服並且一定會起作用。 不過,這些帖子對於新手來說太短了。 下次可以稍微延長一下嗎? 謝謝你的帖子。