
蓄電池箱用聚乙烯粉末塗料的研究
抽象
透過對不同性能的聚乙烯進行共混改性,設計了六種用於電池盒的聚乙烯粉末塗料。透過測試不同共混方案所得聚乙烯粉末塗料的熔體流動速率、機械性質和耐酸性,篩選出綜合性能最佳的聚乙烯粉末塗料配方。所製備的聚乙烯粉末塗料能夠滿足電池盒表面流平性要求,同時具有優異的機械性能和耐化學腐蝕性能,可有效提高電池盒的使用壽命。
關鍵字(Keywords):
電池盒;聚乙烯;混合;粉末塗料
分類代碼:TQ637.82
文檔代碼:A
1簡介
隨著環境保護要求的日益嚴格,控制廢氣排放、減少大氣污染已成為重要的環境保護指標[1]。
傳統燃油汽車一般以化石燃料作為動力來源,最嚴重的缺點是排放大量廢氣,嚴重污染環境。而以蓄電池作為牽引動力的新能源汽車,不會產生廢氣排放,不會對大氣造成污染,因此越來越受到市場的青睞[2]。
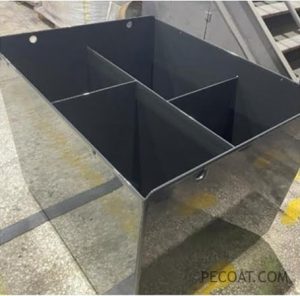
工業電池箱在使用過程中,會受到電池酸液的侵蝕,加速其腐蝕和失效。因此,電池箱的防腐一直是研究的熱點。工業電池箱通常由碳鋼製成,而碳鋼本身的防腐性能並不好[3]。
因此,只有對箱體的內外壁進行表面處理,才能有效提升其防腐性能。常用的表面處理技術是在箱體表面塗覆一層防腐塗層,要求塗層不僅能耐酸蝕,而且與基體緊密結合。
聚乙烯粉末塗料通常由聚乙烯樹脂、添加劑、填料、顏料等組成。它們是熱塑性粉末塗料,具有優異的耐化學性和高性價比。
綜合考慮電池箱的防腐需求,以及外觀和成本等要求,聚乙烯粉末塗料是一種經濟可行的防腐塗料選擇。然而,聚乙烯的機械性能與流動性存在矛盾,聚乙烯粉末塗料通常難以兼具優異的流動性和機械性能,必須對其進行改質以滿足電池箱的塗裝要求。本研究透過對不同性能的聚乙烯進行共混改性,設計了一種用於電池箱的聚乙烯粉末塗料。該塗料具有優異的機械性能、耐化學性、較高的附著力和良好的表面流平性。
2 實驗部分
2.1 實驗原料及儀器
2.1.1原材料
- 聚乙烯(PE-A、PE-B、PE-C):中國石化;
- 聚乙烯(PE-D):陶氏化學;
- 聚乙烯(PE-E):日本Prime Polymer株式會社;
- 聚乙烯黏合劑(MAH-g-PE):型號SZ-07,黃山貝諾科技;
- 抗氧化劑:型號K7001,潞安吉恩特;
- 光穩定劑:型號UV531,BASF;
- 聚乙烯蠟流平劑:上海助劑廠;
- 成核劑:美國Milliken Chemical公司,型號Hyperform HPN-20E;
- 顏料炭黑:型號R600R,Cabot。
2.1.2種樂器
- 雙螺桿擠出機:T-35型,南京魯布機械有限公司;
- 平板硫化機:XLB-D型,湖州信恩機械有限公司;
- 環境應力開裂試驗機:NYK-06型,承德試驗設備有限公司;
- 塑膠萬能試驗機:WDS-3型,博一儀器設備有限公司。
2.2 實驗方法
2.2.1 粉末塗料的製備
依表1配方稱取原料,加入混合機高速混合,再加入雙螺桿擠出機,在160℃熔融擠出造粒,顆粒放入磨粉機粉碎成粉,然後分級過篩。
表1 聚乙烯粉末塗料配方
| 原料 | 重量份/份 |
| 聚乙烯 | 84 |
| 馬來酸酐接枝聚乙烯 | 15 |
| 0.15 | |
| 光穩定劑 | 0.15 |
| 流動劑 | 0.15 |
| 成核劑 | 0.05 |
| 碳黑 | 0.5 |
2.2.2 塗層的製備
採用流體化床浸塗法在電池盒表面製備聚乙烯粉末塗層。首先將電池盒表面進行噴砂處理,然後在烘箱中加熱至250-350℃。之後,以流體化床浸塗法塗覆聚乙烯粉末,並利用工件的餘熱或將其置於烘箱中使其塑化。
2.2.3 性能測試樣品的製備
採用模壓成型方法製備用於測試聚乙烯粉末力學性能的樣品。
2.3 性能測試
- 聚乙烯粉末塗料熔體流動速率(MFR)依照GB/T 3682-2018進行測試;
- 聚乙烯粉末塗料環境應力開裂(ESC)性能依GB/T 1842-2008進行測試;
- 聚乙烯粉末塗料拉伸性能依GB/T 1040.2-2018進行檢測;
- 聚乙烯粉末塗料的耐酸性依GB/T 30-11547的規定,採用2008%(質量分數)硫酸溶液進行測試;
- 聚乙烯粉末塗料附著力試驗依照GB/T 9286-2008進行。
蓄電池箱用聚乙烯粉末塗料的主要性能指標如表2。
表2 蓄電池箱體聚乙烯塗層主要性能指標
| 性能指標 | 測試要求 |
| 熔體流動速率 / [g·(10分鐘)⁻¹] | > 10 |
| 電調/小時 | > 300 |
| 拉伸強度/MPa | > 10 |
| 斷裂伸長率/% | > 500 |
| 耐酸性(30%硫酸,720h) | 無嚴重腫脹、沾黏喪失等。 |
| 酸浸後附著力/級 | > 1 |
3 結果與討論
3.1 聚乙烯性能分析
分析不同類型聚乙烯的性能參數是設計混合聚乙烯粉末塗料配方的前提。本研究選取5種不同類型的聚乙烯作為粉末塗料的原料,並依照相關標準進行測試,結果如表3所示。
從表3可以看出,PE-A和PE-B具有極高的熔體流動速率,可以滿足對塗層表面高流平性的要求,但PE-A和PE-B的韌性相對較差,PE-A的斷裂伸長率僅100%,耐應力開裂時間僅為1h,無法滿足電池箱塗層的機械性能要求。 PE-C為線性低密度聚乙烯,熔體流動速率適中,基本上可滿足一般塗料的流平性要求,但韌性較差。 PE-D和PE-E均為茂金屬線性低密度聚乙烯,均具有優異的韌性和拉伸強度,差異在於PE-E的熔體流動速率極低,無法滿足塗層流平外觀的要求。
表3 不同種類聚乙烯的性質
| 物業 | PE-A(低密度聚乙烯) | PE-B(中密度聚乙烯) | PE-C(低密度聚乙烯) | PE-D(茂金屬聚乙烯) | PE-E(茂金屬聚乙烯) |
| 熔體流動速率 / [g·(10分鐘)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| 電調/小時 | 1 | 24 | 24 | 1000 | 1000 |
| 拉伸強度/MPa | 8 | 10 | 11 | 16 | 20 |
| 斷裂伸長率/% | 100 | 300 | 200 | 1000 | 1000 |
3.2 聚乙烯的選擇與最佳化
聚乙烯的熔膠流動速率(MFR)是反映聚乙烯在熱熔狀態下流動性的指標,在一定程度上代表了聚乙烯塗料的流平效果。一般MFR值越高,塗層流平效果越好。但MFR值越高,聚乙烯的相對分子質量通常越低,機械性能越差,因此往往難以同時滿足流動性和機械性能的要求,表3所示的試驗結果也驗證了這一點。如果將不同性能的聚乙烯混合使用,使混合物兼具優異的流動性和機械性能,理論上可以配製出綜合性能滿足要求的聚乙烯粉末塗料。
表 4 不同的混合方案
| 專案 | 方案 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| PE-B重量份/份 | 50 | 50 | 50 | 50 | 50 | 50 |
| PE-D重量份/份 | 25 | 30 | 35 | 40 | 45 | 50 |
| MAH-g-PE重量份/份 | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
從表3可以看出,PE-A和PE-B均具有較高的熔體流動速率,但PE-B的韌性相對較高,因此可以採用PE-B作為基體材料來改善混合物的流動性;PE-D和PE-E具有良好的機械性能,可以作為基體材料來改善混合物的機械性能。但PE-E的熔體流動速率較低,因此不適合作為基體材料。對於平均相對分子質量較大的聚乙烯,例如PE-E,其鏈纏結密度較高,流動速率較低,但當其受到外部載荷作用時,其屈服機制以剪切變形為主,不易發生明顯的分子流動,因此具有較高的強度和韌性[6]。因此,將PE-B和PE-D以不同比例混合,製備共混改質聚乙烯。同時,為了提高聚乙烯粉末塗層與電池箱基材的黏結力,應添加適量的聚乙烯膠黏劑(MAH-g-PE)。聚乙烯膠黏劑是將馬來酸酐接枝到聚乙烯上製備的黏合劑。綜上所述,設計了6種不同的共混方案,如表4所示。
3.3 聚乙烯粉末塗料性能分析
在表1的基礎上,依照表4的配比方案,將原料混合、擠出、粉碎,製備成聚乙烯粉末塗料。依照國家標準對粉末塗料的熔體流動速率、拉伸性能、耐應力開裂性能、耐酸性進行測試,結果如表5。
表5 不同摻混方案性能測試結果
| 專案 | 方案一 | 方案一 | 方案一 | 方案一 | 方案一 | 方案一 |
| 熔體流動速率 / [g·(10分鐘)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| 電調/小時 | 160 | 220 | 340 | 460 | 580 | 680 |
| 拉伸強度/ MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| 斷裂伸長率/% | 360 | 500 | 580 | 620 | 660 | 760 |
| 耐酸性(30%硫酸,720h) | 塗層無氣泡、溶解,無嚴重膨脹、脫落等現象 | 塗層無氣泡、溶解,無溶解、膨脹、失去附著力等現象 | 塗層無氣泡、溶解,無溶解、膨脹、失去附著力等現象 | 塗層無氣泡、溶解,無溶解、膨脹、失去附著力等現象 | 塗層無氣泡、溶解,無溶解、膨脹、失去附著力等現象 | 塗層無氣泡、溶解,無溶解、膨脹、失去附著力等現象 |
| 酸浸後附著力/等級 | 5 | 3 | 0 | 0 | 0 | 0 |
從表5可以看出,隨著PE-D比例的增加,共混物的熔體流動速率迅速下降。這主要是因為當低相對分子質量的PE-B與高相對分子質量的PE-D混合,經擠出機熔融擠出時,長分子鏈包覆短分子鏈,導致熔體流動速率迅速下降。因此,低流動性聚乙烯的添加量對共混物的流動性影響很大,在設計混合型聚乙烯粉末塗料配方時應特別考慮其添加量。從另一個角度來看,低流動性聚乙烯(PE-D)與高流動性聚乙烯(PE-B)混合後,其流動性也能顯著改善。這是因為短分子鏈的聚乙烯可以緊密地插入長分子鏈的聚乙烯中,使其形成層狀結構,從而減弱分子鏈的纏結。高相對分子質量聚乙烯的流動改質劑通常利用此原理來改善聚乙烯的流動性[7]。
從表5中也可發現,隨著PE-D添加量的增加,混合聚乙烯粉末塗料的拉伸強度和斷裂伸長率逐漸提高,顯示兩種不同類型聚乙烯之間的相容性良好。這主要是因為PE-B和PE-D的焓值和熵值相近,因此共混物的自由能基本上沒有變化,兩種聚乙烯之間的相容性較高。與方案1相比,方案6強度有顯著提高,斷裂伸長率提高了2倍,塗層韌性也有顯著改善。雖然隨著PE-D添加量的增加,塗層強度和韌性都有顯著提高,但提高的幅度遠低於熔體流動速率的下降幅度。這是因為PE-B的加入降低了PE-D分子鏈的纏結密度,使得在拉伸過程中更容易發生分子鏈流動,而剪切作用則減弱了。
對於應用於電池箱體表面的聚乙烯塗層,由於內部結構趨於穩定而產生的應力釋放以及在角落處形成的應力集中,可能導致塗層開裂。因此,耐應力開裂性能是衡量塗層使用壽命的重要標準。從表5的環境應力試驗結果可以看出,聚乙烯粉末塗層的耐應力開裂性能與其韌性一致,即塗層韌性越高,且耐應力開裂性能越好。 PE-D可顯著提高混合聚乙烯粉末塗層的耐應力開裂性能。
電池箱用聚乙烯粉末塗料不斷受到電池酸液的腐蝕,必須具備優異的防腐性能。由表5耐酸性試驗結果可以看出,方案1製備的聚乙烯粉末塗料經酸液浸泡後,沒有出現氣泡和溶解現象,但出現嚴重的溶脹,塗層附著力僅5級;與方案1相比,方案2製備的塗層經酸液腐蝕後溶脹現象相對較小,附著力達到3級;其他方案製備的聚乙烯塗層均未出現明顯的腐蝕現象,且附著力達到1級;其他方案製備的聚乙烯塗層均未出現明顯的腐蝕現象,且附著力以上。茂金屬PE-D本身俱有優異的耐化學性,因此隨著其添加量的逐漸增加,塗層的防腐性能也逐漸增強。
透過對上述設計的不同配方的聚乙烯粉末塗料進行性能測試,結果表明,方案3和方案4製備的聚乙烯粉末塗料不僅具有較高的流動性,而且具有優異的力學性能和防腐性能,能夠滿足電池箱用粉末塗料的性能要求。通常,聚乙烯粉末塗料的熔體流動速率越高,流平性能越好,塗層表面越光滑,常用的聚乙烯粉末塗料的熔體流動速率高於10g/(10min)時,可以滿足較高的流平要求,而方案5和方案6的熔體流動速率低於10g/(10min),無法滿足流平要求。方案1雖然熔體流動速率較高,但強度和韌性較差,無法通過耐酸性測試;方案2力學性能無明顯改善,酸浸後附著力下降,可適用於對塗層外觀要求較高,但對力學性能和防腐性能要求不高的場合。
4結論
本研究透過混合使用不同性能的聚乙烯,設計了不同的共混改性聚乙烯粉末塗料方案,並對不同方案的性能進行了測試。結果表明,依照方案3和方案4設計的聚乙烯粉末塗料不僅能夠滿足電池箱防護塗層的表面流平要求,而且具有良好的機械性能和防腐性能。這項研究成果對電池箱的防腐防護具有重要的作用,研究想法對聚乙烯粉末塗料的改質設計具有重要的指導意義。
參考
[1] 季燕.國內粉末塗料市場成長迅速[J].建材工業資訊,2003(10):17.
[2] 李志榮. 淺析新能源車發展的困境及對策[J]. 汽車世界, 2020(4): 1.
[3] 陸建強.工業蓄電池箱體防腐蝕技術[J].船舶技術,2001(4):27-28.
[4] 餘桂林, 王志華, 王曉科, 等. 新型塗料最新研究進展[J]. 塗料與防護, 2019, 40(10): 49-52。
[5] 劉昌慶, 蔡永明. 高品質聚乙烯粉末塗料的研究[J]. 塗料技術, 1993(2): 4-7。
[6] 廖紅偉, 陶國林. 高密度聚乙烯共混物的衝擊強度與熔體流動速率[J]. 高分子材料科學與工程, 2013, 29(7): 72-75, 79.
[7] 王勝, 王慶忠, 陳艷, 等. 超高分子量聚乙烯載體流動性改質研究進展[J]. 工程塑膠應用, 2014(10): 113-117。
請告訴我更多關於這方面的資訊。