
Процес на нанасяне на найлоново прахово електростатично спрей покритие
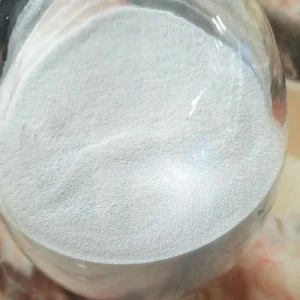
Методът на електростатично пръскане използва индукционния ефект на високоволтово електрическо поле или ефекта на триене, за да индуцира противоположни заряди съответно върху найлоновия прах и покрития обект. Зареденото прахово покритие се привлича към противоположно заредения покрит обект и след разтопяване и изравняване се получава найлоново покритие . Ако изискваната дебелина на покритието не надвишава 200 микрона и основата не е от чугун или е пореста, не е необходимо нагряване за студено пръскане. За прахови покрития с изисквана дебелина над 200 микрона или основи с чугун или порести материали, основата трябва да се нагрее до около 250°C преди пръскане, което се нарича горещо пръскане.
Студеното пръскане изисква частиците от найлонов прах да имат диаметър около 20-50 микрона. Понякога водна мъгла може да се впръска в праха, за да се увеличи способността му да носи заряди и да се намалят дефектите, причинени от загуба на прах преди изпичане. Горещото пръскане изисква частиците от найлонов прах да имат диаметър до 100 микрона. По-едрите частици могат да доведат до по-дебели покрития, но прекалено едрите частици могат да попречат на адхезията на праха. По време на горещо пръскане температурата на основата непрекъснато намалява, което затруднява контрола на дебелината, но покритието няма да доведе до дефекти при загуба на прах.
Процесът на електростатично пръскане предлага широк набор от опции за избор на размери на детайлите, особено за детайли с различна дебелина, осигурявайки сходни дебелини. Когато детайлът не е изцяло покрит или има сложна форма, която не може да бъде потопена във флуидизиран слой , процесът на електростатично пръскане има предимства. Може да се използва високотемпературна, износоустойчива самозалепваща лента за временна защита на непокритите части. Обикновено електростатичното пръскане може да постигне по-тънко покритие, например между 150 микрона и 250 микрона. Освен това, найлоновото покритие, получено чрез електростатично студено пръскане, има ниска температура на топене, обикновено около 210-230°C за 5-10 минути, добра здравина и ниско термично разграждане. Адхезията към метала е по-добра от другите процеси.
Подобни публикации:
 Електростатичен спрей поливинилхлорид (PVC) Прахово боядисване: Подробно ръководство
 Найлон 11 прахово покритие
 Найлоново прахово покритие за аксесоари за бельо и катарама за сутиен за бельо
 Найлоново покритие върху метал
 Електростатично спрей термопластично прахово покритие
 Прахово покритие с потапяне и прахово покритие със спрей
здравей, имаш ли найлонов прах тип потапяне, вместо електростатично пръскане?
Съгласен съм с всички идеи, които представихте в поста си. Те са наистина убедителни и със сигурност ще работят. Все пак публикациите са твърде кратки за начинаещи. Бихте ли ги удължили малко от следващия път? Благодаря за публикацията.