Aplikační metody PTFE Prášková pryskyřice, 20 – 900 mikronů
Přidal: PECOAT | dne 20. března 2026
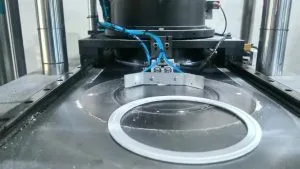
1. Lisování lisováním
- Surovina: Suspenze PTFE prášek
- Proces: Prosítování prášku → lisování za studena při pokojové teplotě (10–50 MPa) → předlisek → spékání při 360–380 °C → pomalé chlazení → obrábění
- Produkty: Plechy, tyče, těsnění, těsnicí kroužky, sedla ventilů
2. Vytlačování pasty
- Surovina: Jemně dispergovaná PTFE prášek
- Proces: Směs s extruzní přísadou (15–25 %) → předlisek → pístová extruze → odmašťování při 150–250 °C → spékání
- Produkty: Tenkostěnné trubky, izolace vodičů, pásky na těsnění závitů
3. Izostatické tváření
- Proces: Prášek v flexibilní formě → tlak 50–100 MPa → rovnoměrný předlisek → spékání
- Vlastnosti: Vysoká hustota, jednotná struktura pro velké nebo přesné díly
4. Aplikace nátěrů
- Elektrostatické stříkání: PTFE práškový nástřik na substrát → spékání při 380–400 °C
- Ponořování / odstředivé lakování: Ponořování dílů do PTFE disperze → sušení → spékání
- Produkty: Nepřilnavé nádobí, antikorozní vybavení, válečky
5. Vyplněná modifikace
- Metoda: Směs PTFE prášek s grafitem, uhlíkovými vlákny, měděným práškem, skleněnými kuličkami atd. → komprese / extruze → spékání
- Účel: Zlepšení odolnosti proti opotřebení, tepelné vodivosti a odolnosti proti tečení
Klíčové poznámky
- PTFE Neroztéká se z taveniny; je nutné lisování za studena + spékání.
- Teplota slinování ≤ 385 °C, aby se zabránilo degradaci.
- Pomalé zahřívání a chlazení, aby se zabránilo praskání.
- Míra smrštění: 3.1–5.0 %, je třeba kompenzovat velikost formy.
Zobrazení: 89