Dip Molding Technology og dens anvendelse i biler

Ingeniører i bilindustrien er velbevandrede i teknikker som sprøjtestøbning, pressestøbning, galvanisering, sprøjtning og andre etablerede støbemetoder. Imidlertid kan plast-dip-støbningsteknologien være relativt ukendt for dem, da den ikke er blevet implementeret bredt i nogle udviklingslande med en historie på kun næsten 30 år. Omvendt, i udviklede regioner som USA og Europa, er dyppestøbningsteknologi blevet omfattende udviklet siden Anden Verdenskrig, oprindeligt brugt til beskyttelse af militære komponenter som dem, der findes i biler og fly. Denne teknologi har en historie på næsten 70 år.
Dypstøbningsteknologi udviklet på grund af opdagelsen af PVC plastisol materiale, et flydende solmateriale skabt af PVC plastpulver og blødgører. Dette materiale blev oprindeligt opdaget i 1913 og dets anvendelse blev udbredt i Anden Verdenskrig.
Dyppestøbningsproces
Forarbejdningsprocessen for dyppestøbning er vist nedenfor:
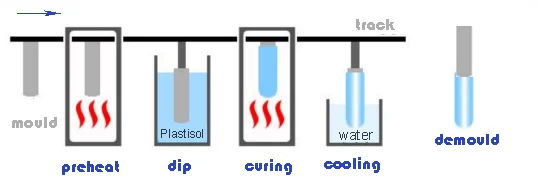
Dyppestøbningsprocessen involverer fem hovedtrin: forvarmning, dypning, hærdning, afkøling og afmudder. Efter at have gennemgået efterbehandling (haleskæring) anses produktet for at være et færdigt produkt. Endelig gennemgår den sortering, emballering og opbevaring.
Forvarmning
Formålet er at gøre det muligt for den flydende plastisol at adsorbere på overfladen af den opvarmede form. På grund af variationer i formstørrelse og plastisoltype kan forvarmningstemperaturen og -tiden variere. Generelt kræver større forme højere temperatur og længere tid, mens mindre forme oplever lavere temperatur og kortere tid. Desuden kan formens materiale og varmekapacitet samt tykkelsen og hårdheden af produktet variere, hvilket nødvendiggør forskellige dypningstemperaturer og -tider. Derfor er det vigtigt at udføre test baseret på de specifikke omstændigheder for at bestemme de optimale procesparametre.
Dipping
Den varme form nedsænkes i den flydende plastisol med en hastighed på mindre end 10 mm/s, og formløftehastigheden er mindre end 5 mm/s. Dyppetiden tilpasses efter produktets størrelse og tykkelse, typisk fra 1 til 60 sekunder.
Hærdning (plastificering)
Målet er at sikre, at produktet opnår fuldstændig hærdning og antager sin endelige form. Hærdningstemperaturen og -tiden skal justeres i henhold til formmaterialet, volumenstørrelsen og den ønskede hårdhed og tykkelse af produktet. Typisk ligger hærdningstemperaturen mellem 200 og 350 grader Celsius, mens blødgøringstiden strækker sig fra 10 til 90 sekunder.
Køling
Formålet er at forbedre masseproduktionseffektiviteten, kølemetoder omfatter vandkøling og luftkøling.
Afformning
Afformningsmetoden for plastisolimprægnerede produkter er generelt pneumatisk afformning. Derudover er det ikke nødvendigt at fjerne formen for dip coatede produkter.
Plastisol materialer til dyppestøbning
På nuværende tidspunkt er der tre hovedtyper af flydende plastisolmaterialer:
- Latex med vand som dispersionsmedium, såsom naturlatex, syntetisk latex (nitrilgummi, polyisoprengummi, polyurethan osv.);
- Polymeropløsninger med opløsningsmidler (xylen, tetrahydrofuran, dimethylacetamid, etc.) som dispersionsmedier, såsom polyurethan, flydende silikonegummiopløsning;
- Blødgører sol (henviser hovedsageligt til PVC plastisol), dvs. den flydende suspensionssol fremstillet af blødgører og PVC sæt ind.
Kravene til de materialer, der anvendes i dyppeudstyr, varierer afhængigt af typen af udstyr og dets påtænkte anvendelse. Dette papir introducerer hovedsageligt materialekravene til PVC plastisol. PVC blødgøringsmiddel sol adskiller sig fra de to andre typer materialer, da dispersionsmediet er et blødgøringsmiddel, der forbliver ikke-flygtigt under opvarmningshærdningsprocessen. Den er kompatibel med PVC pasta blødgører, hvilket resulterer i en blød (gummitilstand) eller halvhård form af PVC materiale.På grund af dets enkle forarbejdning, høj effektivitet (kræver ingen fordampningsgenvindingsanordning i udstyrsprocessen), lave materialeomkostninger, blødhed og fremragende elektriske egenskaber, PVC sol er blevet et meget brugt dyppemateriale. Det er meget udbredt inden for forskellige områder såsom strøm (samleskinne), elektriske dele, daglige fornødenheder, optisk fiberkommunikationsbeskyttelse og medicinsk sundhedsbeskyttelse. I USA, Europa, Japan og Indien, fremme af PVC plastikteknologien er mere moden. Kina er et kraftcenter i PVC produktion og eksport; dog dens PVC plastisol-teknologien startede sent.
Med fremskridt inden for materialeteknologi og udvidelsen af anvendelsesområder, funktionerne PVC plastisolmaterialer er gradvist steget, primært inklusive flammehæmmer, UV-strålingsbestandighed, isolering, fødevarekvalitet, biokompatibel (medicinsk), phthalat-fri, oliebestandig. Blandt dem, PVC plastisol-holdige phthalater var den første, der blev begrænset af Europa (phthalater vil interferere med mænds endokrine tilstand, øge sandsynligheden for kvindelig brystkræft), og gradvist reguleret, for at begrænse brugen af nogle konventionelle blødgørere, er EU's REACH/RoHS-regler. bliver mere og mere stringent.
Anvendelsen af Dip Molding-teknologi i biler
Plastisol materiale i bilindustrien den tidligste anvendelse af Ford motor i 1959, Kina begyndte at udvikle bilindustrien PVC plastisol materiale i 1980'erne, det generelle forbrug på 6-10 kg, der tegner sig for omkring 35% af den samlede mængde lim. Såsom bilchassis beskyttende belægninger og tætningsmaterialer til forskellige dele af bilen. En bil fra hjulet til den mindste skrue, der er mere end 10,000 beskyttelsesdele, disse dele er hovedsageligt plastbelægninger, beskyttelseshætter, jakker, bøsninger og så videre. Tilbehøret har forskellige former og fleksibelt strukturelt design, som er mest velegnet til produktion ved dyppeteknologi.
Ledningsnet til biler
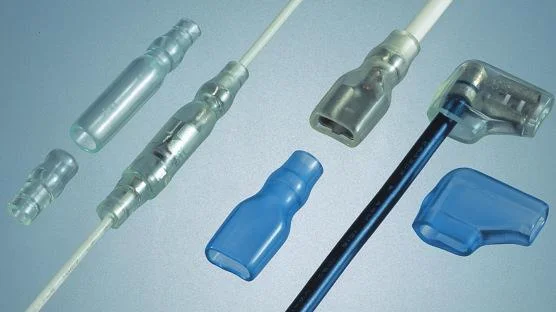
Plastkappen bruges til ledningsnet til biler, specifikt til beskyttelse af ledningsnet til biler, med isolering, flammehæmmer, temperaturbestandighed, miljøbeskyttelsesfunktioner.
Beskyttelse mod batteriafladning
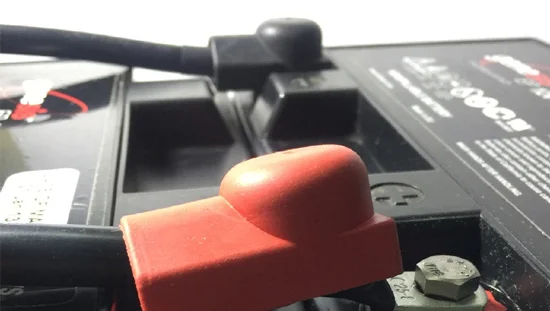
Dyppestøbningsteknologien i plast bruges til isoleringsbeskyttelse af batterisamlinger og kobberstænger på nye energibatterier. Det har karakteristika af fleksibel strukturdesign, hurtig udviklingscyklus og tilpasning.
Automobiltrådsklemme og stangbeskyttelse
Imprægneringsteknologien bruges til beskyttelse af biltrådsklemme og stangdele, som kan danne fleksibel beskyttelse og anti-korrosions- og støvtætte funktioner.