Fremstillingsproces for PO/PE-forede stålrør via rotolineringsprocessen

PO/PE-foret plaststålrør er et kompositrør, der bruger stålrør som substrat. Plastpulver smeltes jævnt og klæbes til rørvæggen via roterende opvarmning for at danne en tæt korrosionsbeskyttende foring. Fremstillingsprocessen er kendetegnet ved stabil teknologi og stærk bindingskraft. De specifikke procedurer er som følger:
Først, forbehandling af stålrør
Sømløse stålrør eller svejsede stålrør udvælges og skæres til de designede dimensioner. Rørenderne affases og poleres derefter for at fjerne grater og afskalling for at opnå glatte røråbninger. Stålrørets indervæg behandles med sandblæsning eller kugleblæsning for at fjerne glødeskaller, rust og olieforurening, hvilket skaber en ensartet ru overflade på indervæggen og forbedrer vedhæftningen mellem plastbelægning og stål. Efter behandlingen anvendes trykluft til udrensning for at forhindre resterende støv i at påvirke formningskvaliteten.
Dernæst, påfyld pulver
Vej plastpulver såsom polyethylen PE og PO pulver i henhold til rørdiameter og foringstykkelse, og fyld pulveret i stålrøret. Forsegl begge ender af stålrøret med flangedæksler eller specialpropper for at forhindre pulverlækage under rotation og opretholde et relativt lukket indre for ensartet vedhæftning.
For det tredje, rotationsopvarmning og rotationsstøbning
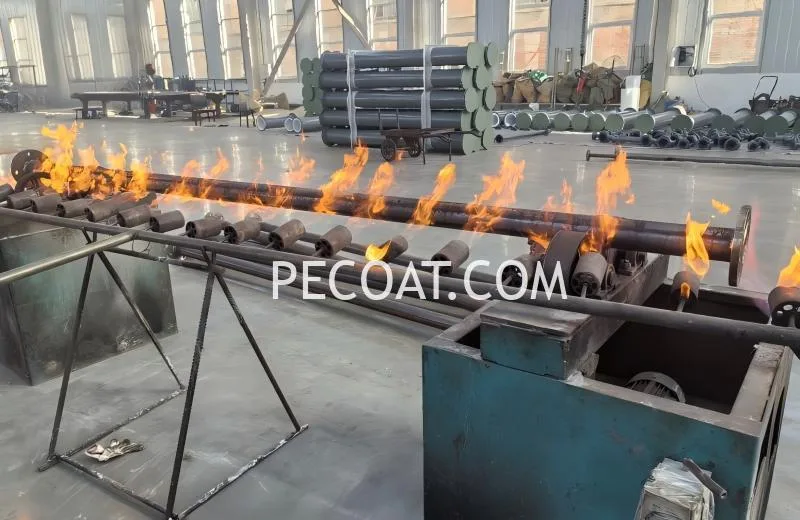
Monter stålrøret på en rotationsstøbemaskine til aksial rotation og omkredsrotation samtidigt. Varm stålrøret jævnt op med flamme eller elektrisk opvarmning, med en temperatur kontrolleret inden for 240-260 ℃. Ved høj temperatur smelter plastpulveret gradvist, flyder og dækker rørvæggen ensartet, hvilket danner et kontinuerligt, boblefrit og porefrit tæt belægningslag. Temperatur og rotationshastighed skal kontrolleres nøje i dette trin for at undgå ujævn belægningstykkelse eller lokal afsvidning.
For det fjerde, afkøling og formning
Når plastforingen er ensartet smeltet, stoppes opvarmningen. Afkøl stålrøret gradvist til stuetemperatur ved naturlig luftkøling eller tvungen luftkøling, mens rotationen opretholdes ved lav hastighed. Langsom afkøling forhindrer krympning og revner i foringen forårsaget af hurtig afkøling og sikrer en tæt binding mellem foringen og stålrøret uden delaminering eller udhuling.
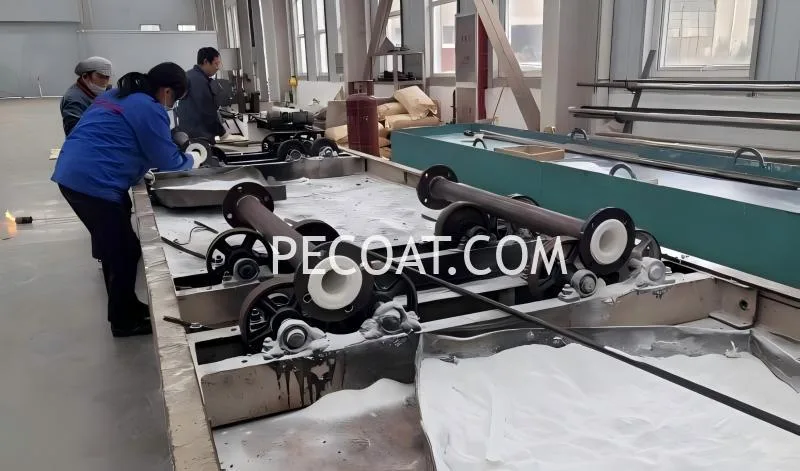
Slutbehandling, beskæring og inspektion
Fjern endetætningerne, og trim rørforingen ved rørenderne, så den flugter med åbningerne, hvilket letter den efterfølgende flangesvejsning og installation. Udfør en visuel inspektion for at sikre en glat overflade på foringen. Udfør derefter en gnisttest for at kontrollere for små huller, revner og andre defekter. Der udføres også en hydrostatisk test for at verificere rørets tætningsevne og trykbærende kapacitet.
Denne engangsformningsproces leverer sømløse og højintegrerede foringer med enestående korrosionsbestandighed. De fremstillede rør anvendes i vid udstrækning til transport af korrosive medier inden for kemi, energi, vandbehandling og andre industrier.