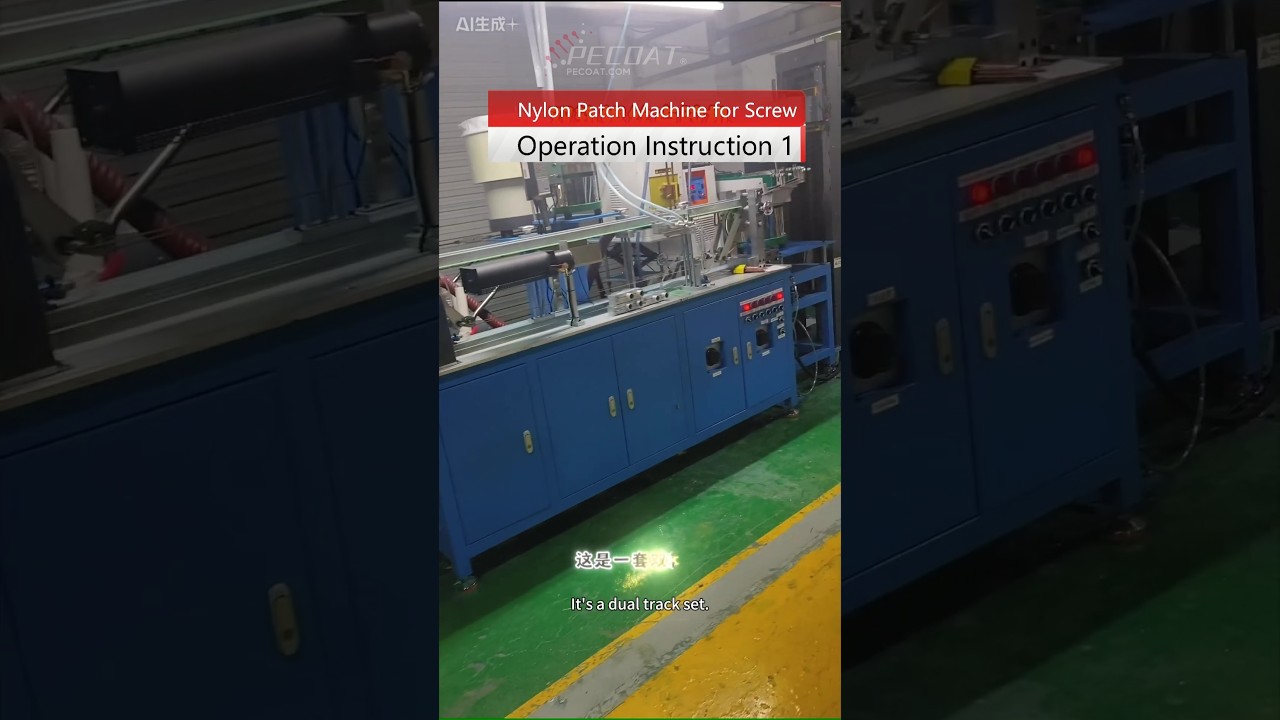
Machine de revêtement de patchs en nylon à vis de verrouillage avec pulvérisation à double voie

Contexte du projet
Un fabricant américain de taille moyenne de fixations métalliques, spécialisé dans les vis anti-desserrage pour l'automobile, était confronté à d'importants goulots d'étranglement dans sa production avant d'adopter notre système à double voie. revêtement en nylon La ligne de revêtement monocanal d'origine du client ne prenait en charge que les petites vis inférieures à M6, avec une faible cadence horaire.tpuL'usine devait augmenter sa production de 6 000 pièces de vis en fer revêtues demi-cercle M3–M10 pour répondre aux nouvelles commandes du secteur automobile, ce qui exigeait une automatisation accrue, une gamme de traitement plus étendue et une qualité de revêtement constante. Après avoir comparé les équipements, le client a opté pour notre machine de revêtement nylon double piste de 2 mètres comme solution de modernisation principale.
Design Concept
La machine adopte une conception de traitement automatique intégrée à double voie pour résoudre les problèmes de faible efficacité, de compatibilité limitée et de qualité de revêtement instable.
- Structure de convoyage à double bande réglable : deux bandes synchrones à largeur de voie variable sont fixées par des vis de serrage. Les opérateurs peuvent passer d’un enrobage partiel en demi-cercle à un enrobage complet en cercle en ajustant la différence de vitesse des bandes afin de s’adapter aux différentes normes de fixation.
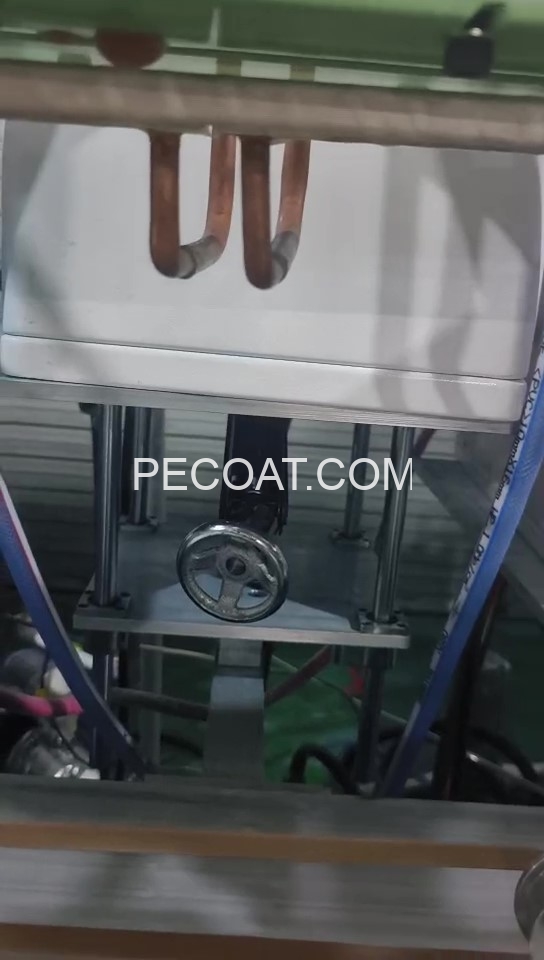
- Chauffage par induction à ultra-haute fréquence sur mesure : chauffe rapidement les filetages jusqu’à 185 °C sans endommager les surfaces métalliques. Les options de puissance de 20 kW et 30 kW s’adaptent respectivement aux petites et grandes vis pour garantir un serrage optimal. poudre de nylon adhésion.
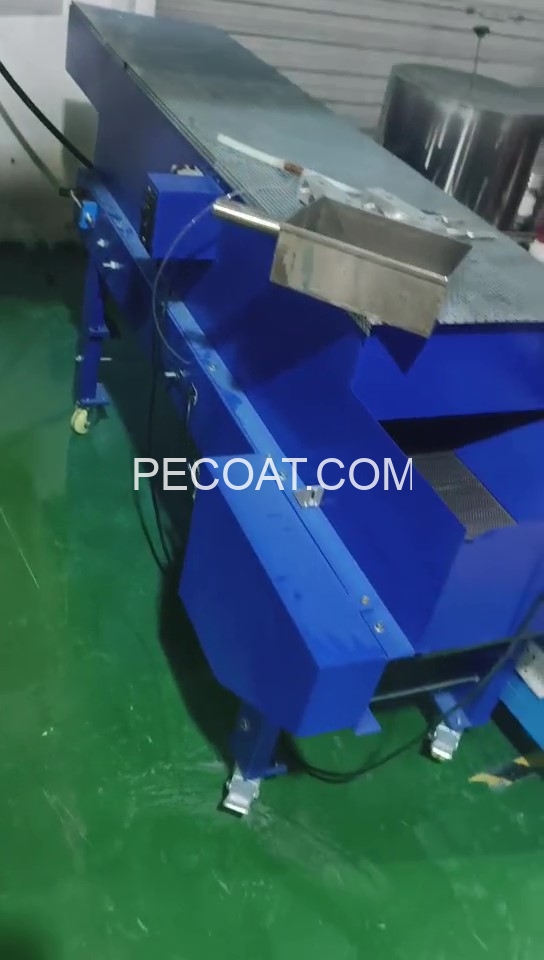
- Système de recyclage de poudre en circuit fermé et refroidissement multi-étapes : un vibrateur à double sortie répartit uniformément la poudre de nylon, tandis qu’un tambour de recyclage en acier inoxydable récupère la poudre excédentaire afin de limiter le gaspillage de matière. Le refroidissement séquentiel par eau, le refroidissement par air à double couche et le refroidissement par ventilateur à panier permettent une solidification rapide des revêtements et préviennent toute déformation.
- Agencement modulaire des composants : les unités séparées d’alimentation, de chauffage, de refroidissement et de récupération simplifient le changement de moule et la maintenance. Les dispositifs d’alimentation automatique et de remplissage de poudre (en option) réduisent encore davantage la charge de travail manuelle.
Site de production
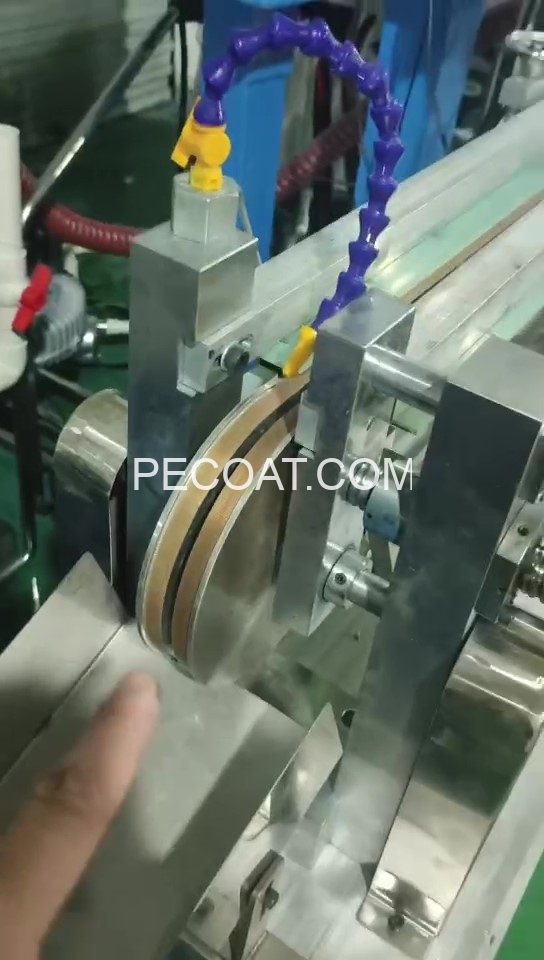
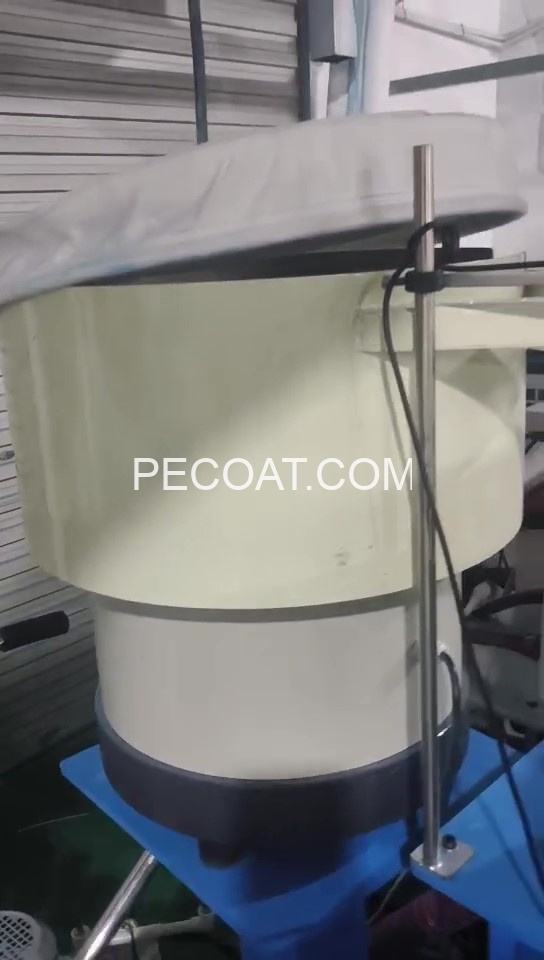
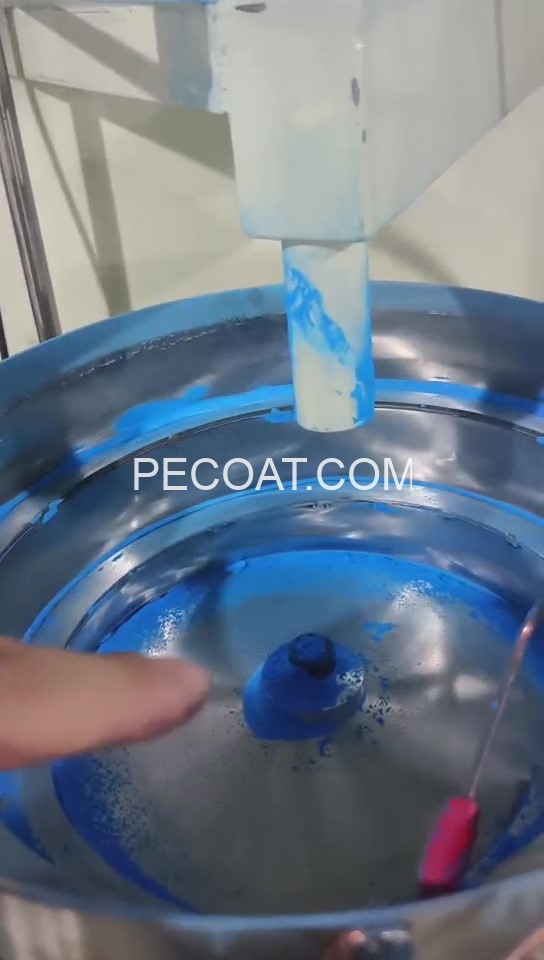
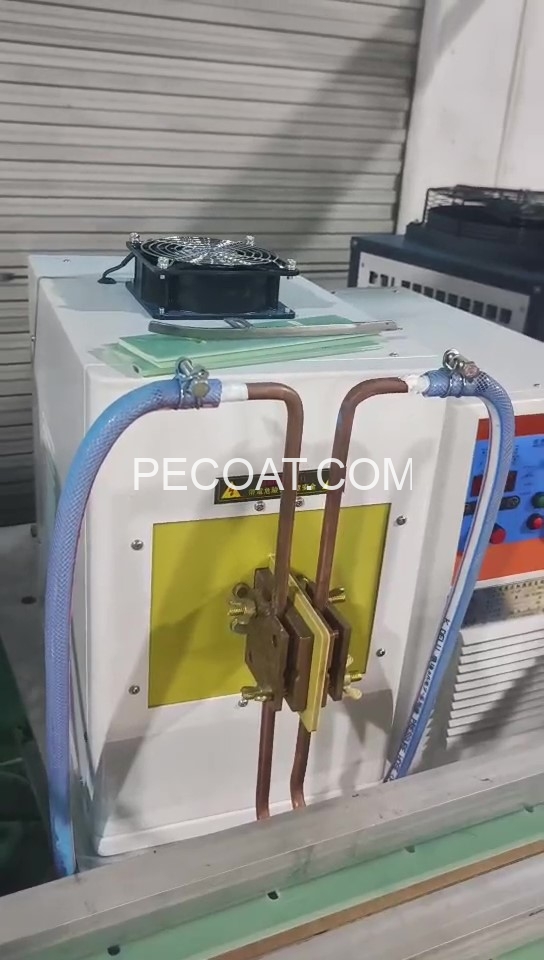
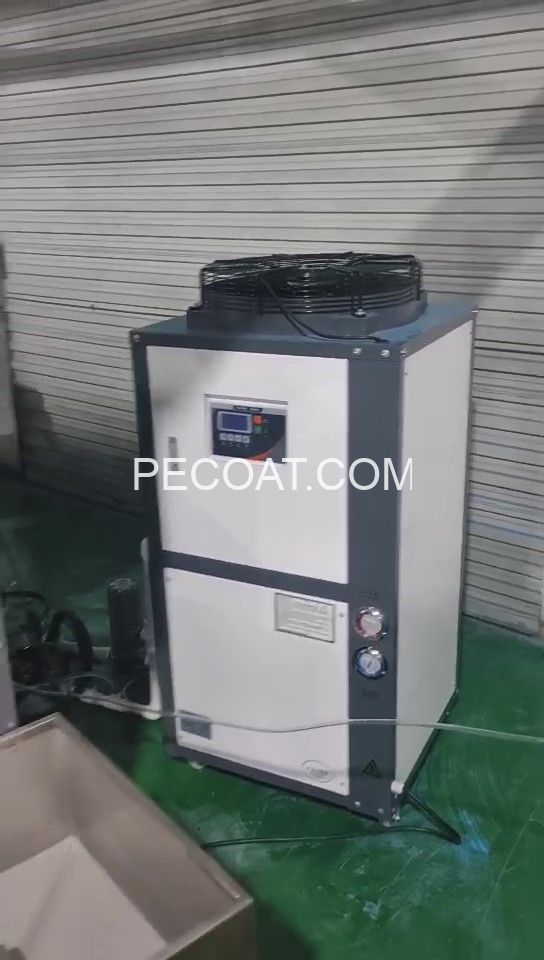
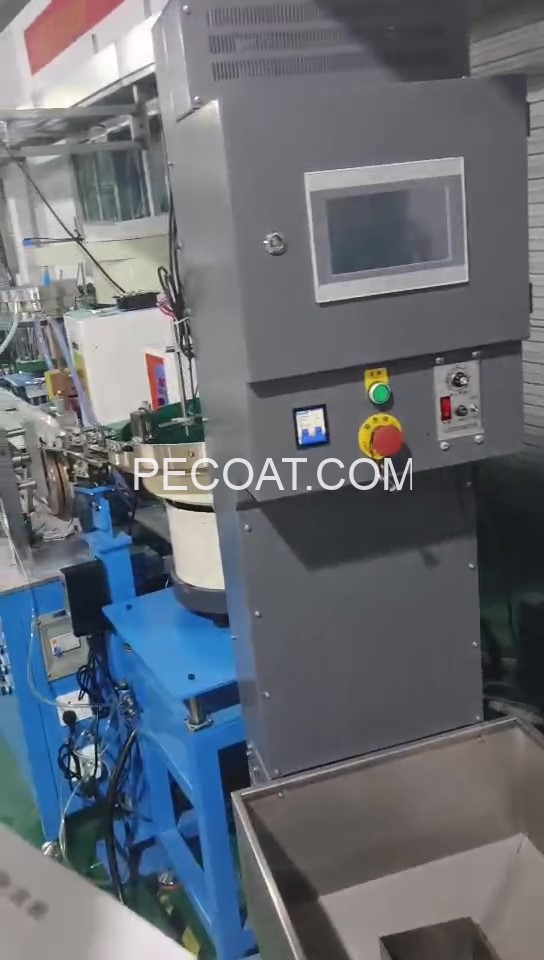
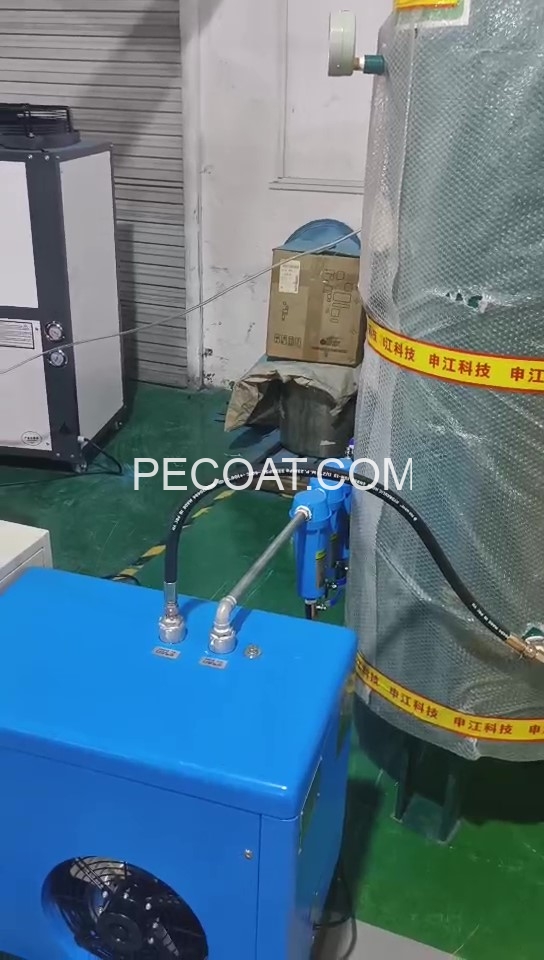
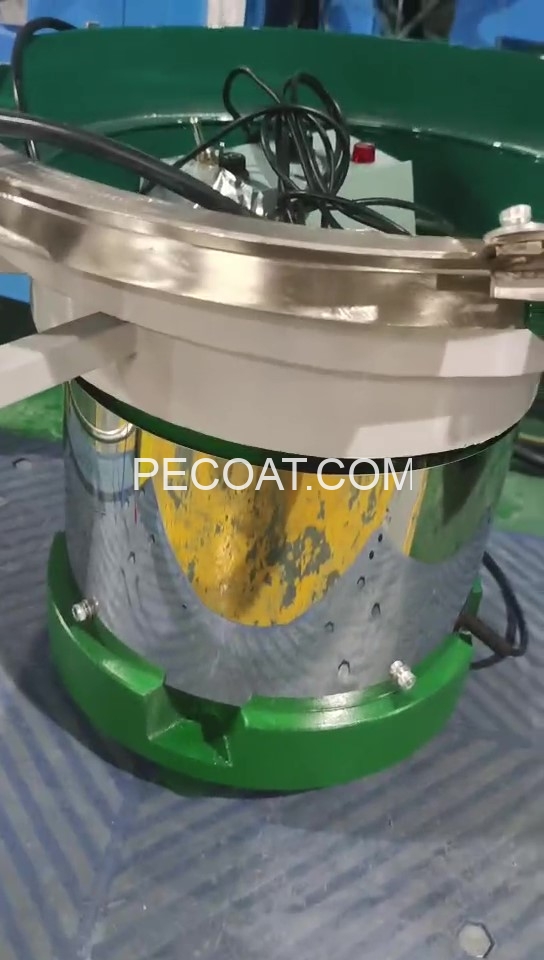
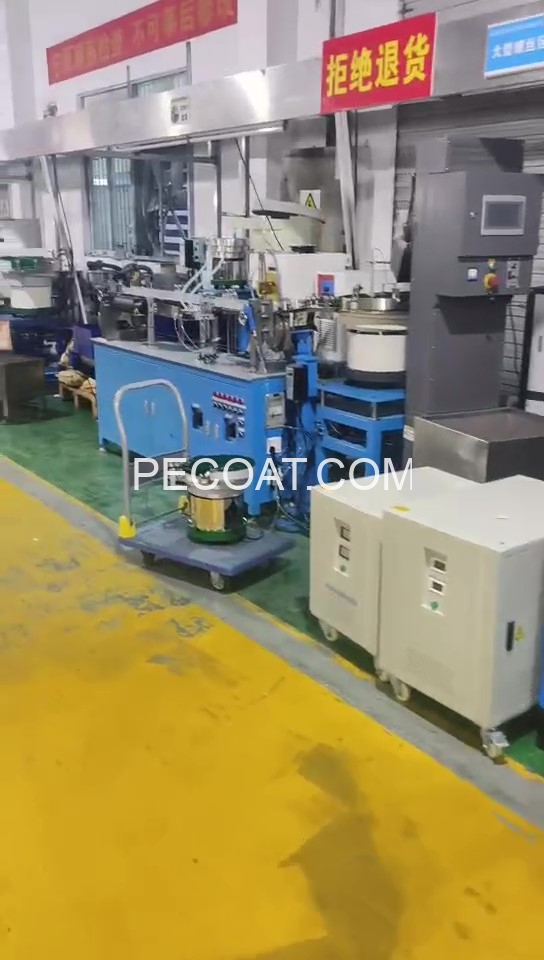
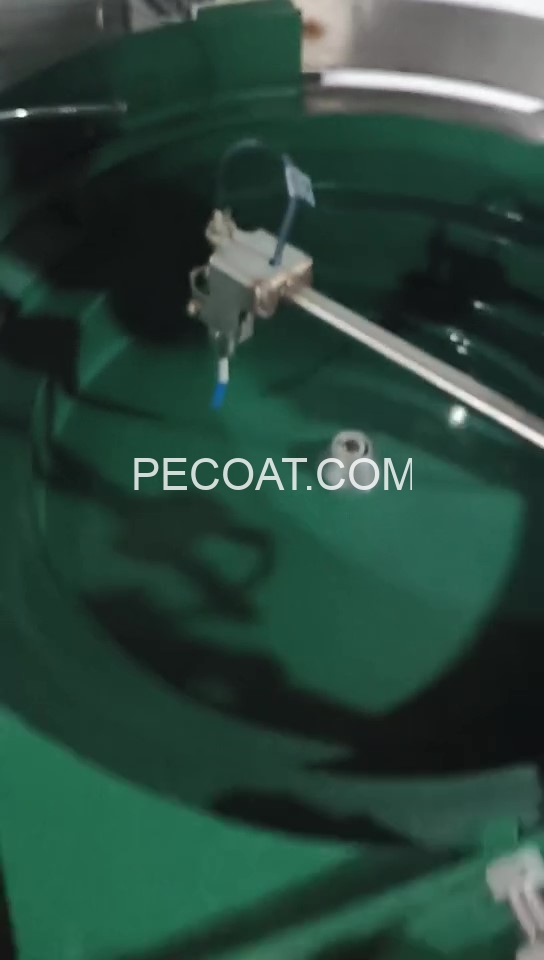
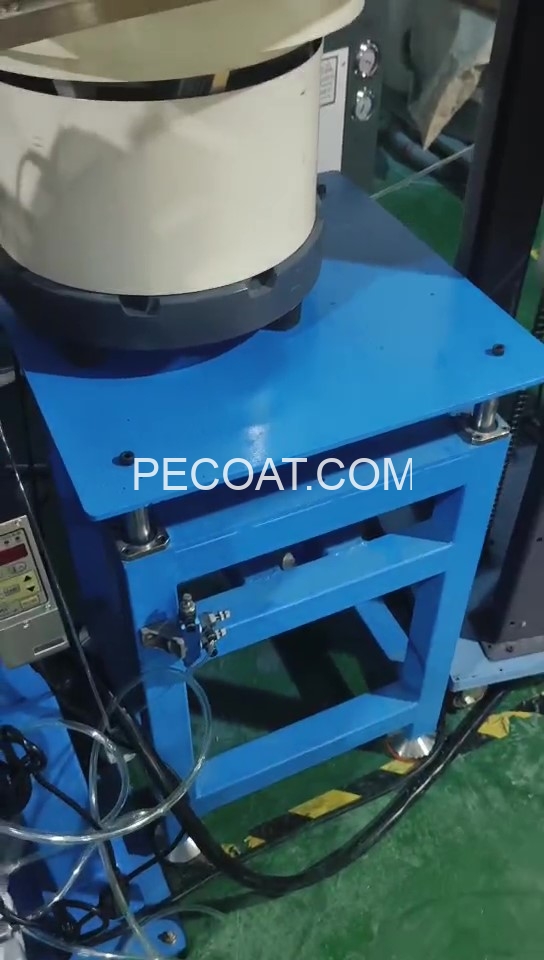
Caractéristiques principales
| Catégorie de paramètres | Spécifications détaillées |
| Gamme de traitement | Modèle standard : vis métalliques à tête M3–M10, longueur 80–900 mm ; Cadre étendu de 2 m : M3–M25, longueur 80–1500 mm |
| Capacité de production | 15 000 pièces/heure (pour les vis standard M10×30 à revêtement demi-cercle) |
| Système de chauffage | Chauffage à ultra-haute fréquence 380 V, Puissance de 20 kW ou 30 kW en option, température de chauffage constante de 185 °C |
| Système de convoyage et d'alimentation | Deux moteurs d'entraînement synchrones CC de 220 V et 370 W ; Unité d'alimentation vibrante linéaire 220 V 400 W ; largeur de voie double réglable |
| Système de circulation de poudre | vibrateur d'alimentation à double sortie de calibre 250 mm (220 V 300 W) ; fût de recyclage en acier inoxydable avec moteur de 2.2 kW et 380 V |
| Système de refroidissement | Réservoir de refroidissement d'eau à pompe magnétique ; Convoyeur à refroidissement par air double couche de 1.2 m (2 moteurs de 120 W) ; 3 ventilateurs de refroidissement centrifuges sous le panier de réception |
| Empreinte de l'installation | 3.5 m (largeur) × 2.0 m (hauteur), compatible avec les aménagements d'atelier de taille moyenne |
vidéo