Processus de fabrication du revêtement plastique
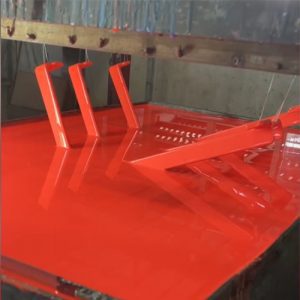
Les chapitres précédents ont expliqué les similitudes de fonctionnement entre le revêtement par immersion et le moulage par immersion. Ce chapitre détaillera les procédures de fabrication de ces deux procédés de revêtement plastique.
Processus de prétraitement du revêtement plastique
L'étape de prétraitement joue un rôle crucial pour garantir l'application correcte du revêtement plastique sur le substrat métallique. Ces étapes sont essentielles pour les deux processus. Le processus de prétraitement pour le revêtement par immersion est plus complexe que celui du moulage par immersion, car il implique le revêtement permanent du polymère sur le métal utilisé comme moule. Les étapes impliquées sont décrites ci-dessous :
Étape 1 : Éliminer les impuretés de surface
Les impuretés peuvent compromettre l'adhésion du polymère au moule ou à la pièce. Ils créent des zones vulnérables où les dégâts peuvent s’initier et se propager.
Dégraissage :
L'huile et la graisse présentes sur la surface du substrat métallique agissent comme des impuretés, qui réduisent la résistance à l'eau et entravent l'adhésion et le dépôt normaux du revêtement plastique. La graisse peut être éliminée par des procédés de lavage alcalin, de décapage ou de dégraissage à chaud.
Décapage :
Pour les pièces déjà revêtues, retirez soigneusement l'ancienne couche avant d'appliquer la nouvelle couche.
Étape 2 : Modifier les propriétés du substrat
En plus du nettoyage de la surface, des propriétés supplémentaires peuvent être attribuées pour produire les propriétés souhaitées. Ces caractéristiques peuvent être utiles dans le processus de trempage lui-même ou dans l'utilisation finale du produit.
Phosphatation :
La phosphatation, également connue sous le nom de conversion du phosphate, est le processus d'application d'une fine couche de phosphate sur le substrat avant le revêtement plastique. Cette couche de phosphatation améliore la résistance à la corrosion en cas de dommages inévitables au revêtement plastique. Les couches de phosphatation couramment utilisées pour le revêtement par immersion comprennent le phosphate de zinc, le phosphate de fer et le triester de phosphate.
Grenaillage:
Le processus de grenaillage consiste à impacter la surface avec des particules sphériques, ce qui donne une surface finie à froid. Cela induit une contrainte résiduelle de compression sur la surface de la matrice pour améliorer sa résistance et atténuer toute contrainte résiduelle existante. La présence de contraintes résiduelles peut potentiellement conduire à la formation de microfissures lors des processus ultérieurs.
Sablage:
Le sablage induit des micropores sur la surface du substrat, la modifiant et augmentant sa surface pour une meilleure adhérence des apprêts, des revêtements de base et des revêtements plastiques. Les types courants de processus de sablage comprennent le sable, le sable métallique, le sablage aux billes de verre, le sablage aux billes de plastique, entre autres.
Désfragilisation :
La défragilisation est un procédé de traitement thermique visant à éliminer l'hydrogène qui imprègne la matrice métallique, car la présence d'hydrogène augmente la susceptibilité à la rupture fragile sous contrainte. L'introduction d'hydrogène diffusé se produit lors des étapes de prétraitement préalables, telles que le décapage et les applications de phosphate.
Étape 3 : Améliorer la qualité du revêtement plastique
Appliquez ce qui suit sur la surface du substrat pour améliorer la qualité du revêtement
Apprêt:
Le primaire agit comme une couche préparatoire pour augmenter l’adhérence entre le substrat et le revêtement plastique. Il offre également une protection supplémentaire au substrat enduit.
Revêtement de base :
Les revêtements de base sont des revêtements supplémentaires qui confèrent des propriétés particulières aux pièces finies, telles que la résistance aux UV et aux rayures. Le revêtement de base n'est généralement pas utilisé seul et remplit généralement sa fonction lorsqu'il est associé au revêtement plastique principal.
Pour le processus de moulage par immersion, un agent de démoulage est appliqué ou fixé sur la surface du moule pour faciliter le retrait de la pièce moulée. Gel de silice et polytétrafluoroéthylène permanent (PTFE) sont les agents de démoulage les plus utilisés. Une fois l'étape de prétraitement terminée, le moule est séché pour éliminer l'humidité. L'humidité résiduelle provoque une dilatation due à la chaleur introduite lors des étapes suivantes. Cela conduit à la formation de vides ou de bulles.
Processus de fabrication du revêtement plastique
Étape 4 : Préchauffer le moule
Le moule est soumis à un chauffage contrôlé dans le four à une température et une durée prédéterminées, la température de chauffage constituant l'un des paramètres essentiels régissant l'épaisseur du revêtement des composants. La qualité de la distribution de la chaleur dépend à la fois de la conception du moule et de la gestion du flux d'air à l'intérieur du four. Assurer un chauffage uniforme du moule est crucial pour obtenir une épaisseur de revêtement constante sur tout le matériau.
Étape 5 : Trempez le moule
Plonger le moule chauffé partiellement ou totalement dans le polymère liquide ( PVC plastisol ou plastisol PE). Le polymère adhère à la surface du moule. La dimension externe du moule est l'espace interne de la pièce. Le temps de séjour, ou le temps pendant lequel le moule est immergé dans le polymère liquide, est également l'un des paramètres qui détermine l'épaisseur finale du revêtement de la pièce. Un temps de séjour plus long produit un revêtement plus épais. La vitesse d'immersion et de sortie du moule est également un paramètre clé à prendre en compte, en fonction des caractéristiques du polymère liquide utilisé. Ces vitesses sont déterminées par le fabricant lors de la phase d'optimisation. En règle générale, ces vitesses doivent être lentes pour contrôler l'écoulement du polymère liquide et obtenir une surface lisse. Une sortie du moule trop rapide après le temps de séjour entraînera des irrégularités de surface. Cependant, si le moule est immergé et retiré trop lentement, le revêtement obtenu sera trop épais. Des installations plus avancées utilisent des lits fluidisés de poudres fines de polymère pour remplacer les solutions traditionnelles de polymère liquide. Le concept est similaire à la méthode traditionnelle. Une fois que la poudre fine de polymère touche la surface chauffée du moule, elle fond et y adhère.
Étape 6 : Égoutter l’excédent de polymère
Laissez l'excès de polymère liquide s'écouler de la surface du moule. Plusieurs étapes de trempage peuvent être effectuées pour obtenir le revêtement plus épais souhaité, ou des revêtements spécialisés peuvent être utilisés.
Étape 7 : durcir le revêtement
Le revêtement subit une cuisson au four, ce qui facilite un processus de durcissement plus complet du polymère et une évaporation complète de l'excès d'eau, des solvants et des additifs. Cette étape est cruciale pour obtenir les propriétés mécaniques finales du polymère, telles que la rigidité et la flexibilité. Dans les polymères thermodurcissables, l'étape de cuisson conduit à une réticulation complète des chaînes polymères.
Étape 8 : Refroidir le revêtement
Le revêtement durci est refroidi par immersion dans un réservoir d'eau à des températures allant de 122 à 1112 50 °F (600 à XNUMX °C), ou par convection d'air forcée ou naturelle. La vitesse de refroidissement n’est pas considérée comme un paramètre critique par rapport aux autres méthodes de formage.
Étape 9 : Libérer et démouler le produit
La pièce finie est extraite du cadre. Dans le cas d'une opération de moulage par trempage, le revêtement plastique est décollé manuellement ou mécaniquement du moule, séparant ainsi la pièce individuelle de son lot. Cela donne un composant ou une pièce en plastique finalisé. Le plastique ou le revêtement plastique peut subir des processus de raffinement supplémentaires tels que l'encoche, le poinçonnage, l'impression et la décoration.
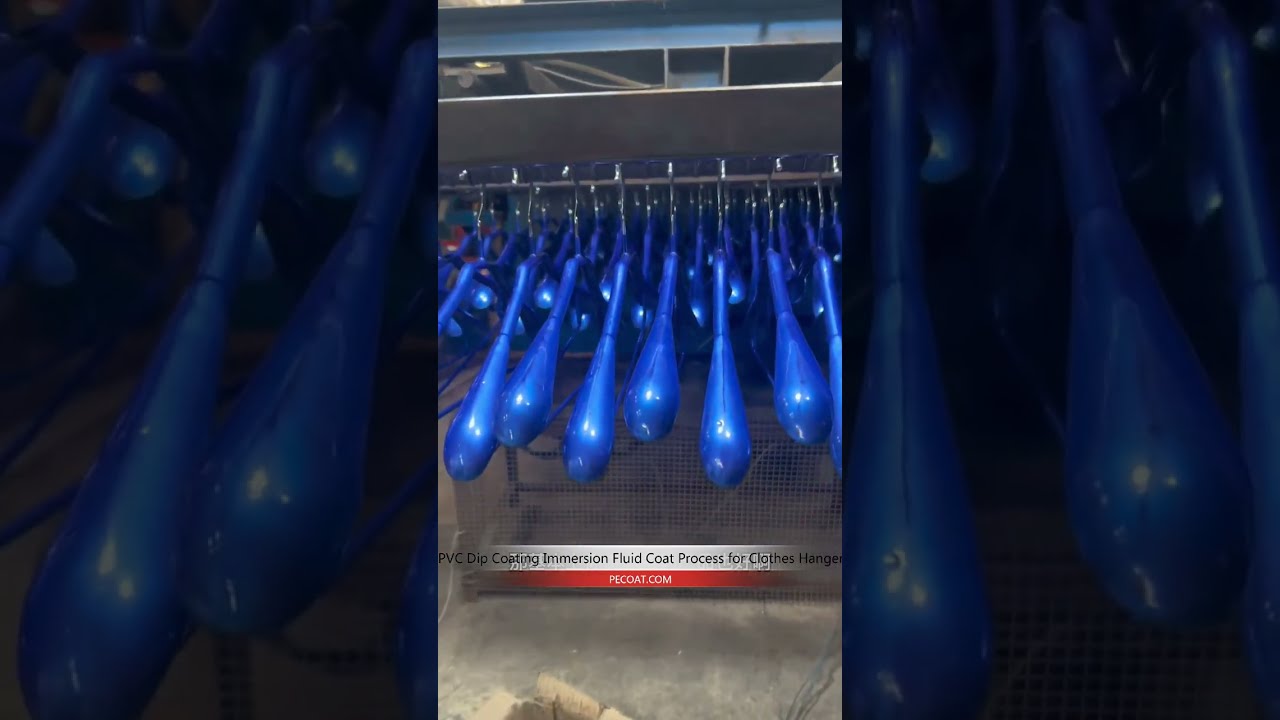
Clip vidéo sur le processus de fabrication du revêtement plastique
Actualités en lien :
 Choisir le meilleur PVC Fournisseur de revêtement par trempage : considérations clés
 Comment éliminer l'affaissement et les bulles d'air dans PVC Revêtement par immersion, moulage par immersion
 PVC Ligne de revêtement Plastisol et PVC Plastisol pour la production d'haltères
 Adhesion Primer améliore l’adhérence des PVC électrolytiques
 Utilisez le PVC Revêtement plastisol pour protéger les flacons de médicaments en verre
 Processus de revêtement thermoplastique