
Étude sur les revêtements en poudre de polyéthylène pour les boîtiers de batteries
Abstract
Six types de revêtements en poudre de polyéthylène pour boîtiers de batteries ont été conçus par modification du mélange de polyéthylène aux propriétés différentes. En testant l'indice de fluidité à chaud, les propriétés mécaniques et la résistance aux acides des films de revêtement obtenus par différents mélanges, la formulation présentant les meilleures performances globales a été sélectionnée. Ce revêtement répond aux exigences de nivellement de surface des boîtiers de batteries et possède d'excellentes propriétés mécaniques et une résistance chimique remarquable, ce qui contribue à prolonger leur durée de vie.
Mots-clés
Boîtier de batterie ; Polyéthylène ; Mélange ; Revêtements en poudre
Code de classification : TQ637.82
Code du document : A
1 Présentation
Avec les exigences de plus en plus strictes en matière de protection de l’environnement, le contrôle des émissions de gaz d’échappement et la réduction de la pollution atmosphérique sont devenus des indicateurs importants de protection de l’environnement [1].
Les véhicules à carburant traditionnels utilisent généralement des combustibles fossiles comme source d'énergie, et leur principal inconvénient réside dans l'émission d'une grande quantité de gaz d'échappement, fortement polluants pour l'environnement. En revanche, les véhicules à énergies nouvelles utilisant des batteries de stockage comme source d'énergie ne produisent pas d'émissions de gaz d'échappement et ne polluent pas l'atmosphère, ce qui les rend de plus en plus prisés par le marché [2].
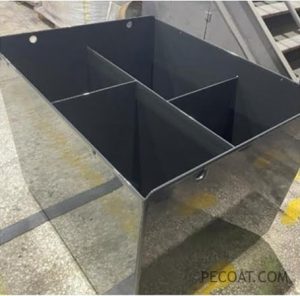
Au cours de leur durée de vie, les boîtiers de batteries industriels sont érodés par l'acide, ce qui accélère leur corrosion et leur défaillance. Par conséquent, la protection anticorrosion des boîtiers de batteries a toujours été un sujet de recherche important. Les boîtiers de batteries industriels sont généralement fabriqués en acier au carbone, qui n'offre pas de bonnes performances anticorrosion [3].
Par conséquent, seul un traitement de surface des parois intérieures et extérieures des boîtes permet d'améliorer efficacement leurs performances anticorrosion. Une technologie de traitement de surface couramment utilisée consiste à appliquer une couche de revêtement anticorrosion sur la surface de la boîte. Ce revêtement doit non seulement résister à l'érosion acide, mais aussi adhérer étroitement au substrat.
Les revêtements en poudre de polyéthylène sont généralement composés de résine de polyéthylène, d'additifs, de charges, de pigments, etc. Ce sont des revêtements en poudre thermoplastiques présentant une excellente résistance chimique et un rapport coût-efficacité élevé.
Compte tenu des exigences anticorrosion des boîtiers de batteries, ainsi que des contraintes esthétiques et de coût, les revêtements en poudre de polyéthylène constituent une solution économiquement viable. Cependant, les propriétés mécaniques et la fluidité du polyéthylène sont contradictoires. Il est généralement difficile d'obtenir à la fois une fluidité et des propriétés mécaniques excellentes ; il est donc nécessaire de les modifier pour répondre aux exigences de revêtement des boîtiers de batteries. Dans cette étude, un revêtement en poudre de polyéthylène pour boîtiers de batteries a été conçu grâce à la modification de mélanges de polyéthylène aux propriétés différentes. Ce revêtement présente d'excellentes propriétés mécaniques, une résistance chimique, une forte adhérence et un bon nivellement de surface.
2 Section expérimentale
2.1 Matières premières et instruments expérimentaux
Matières premières 2.1.1
- Polyéthylène (PE-A, PE-B, PE-C) : Sinopec ;
- Polyéthylène (PE-D) : Dow Chemical ;
- Polyéthylène (PE-E) : Prime Polymer Co., Ltd., Japon ;
- Adhésif polyéthylène (MAH-g-PE) : modèle SZ-07, Huangshan Beno Technology ;
- Antioxydant : Modèle K7001, Luan JIENT ;
- Stabilisateur de lumière : Modèle UV531, BASF ;
- Agent d'écoulement de cire de polyéthylène : usine d'additifs de Shanghai ;
- Agent de nucléation : Modèle Hyperform HPN-20E, Milliken Chemical, États-Unis ;
- Pigment noir de carbone : Modèle R600R, Cabot.
2.1.2 Instruments
- Extrudeuse à double vis : Modèle T-35, Nanjing Rub Machine, Ltd. ;
- Machine de vulcanisation de plaques : Modèle XLB-D, Huzhou Shyn Machinery Co., Ltd. ;
- Testeur de fissuration sous contrainte environnementale : Modèle NYK-06, ChengdeTesting Equipment Co., Ltd. ;
- Machine d'essai universelle pour plastiques : Modèle WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Méthodes expérimentales
2.2.1 Préparation des revêtements en poudre
Les matières premières ont été pesées selon la formule du tableau 1 et introduites dans un mélangeur à grande vitesse. Le mélange a ensuite été introduit dans une extrudeuse bivis pour la granulation par extrusion à l'état fondu à 160 °C. Les granulés ont ensuite été introduits dans un broyeur pour être broyés en poudre, puis classés et tamisés.
Tableau 1 Formule du revêtement en poudre de polyéthylène
| Matières premières | Poids partie/partie |
| Polyéthylène | 84 |
| MAH-g-PE | 15 |
| Antioxydant | 0.15 |
| Stabilisateur de lumière | 0.15 |
| Agent d'écoulement | 0.15 |
| Agent nucléant | 0.05 |
| Noir carbone | 0.5 |
2.2.2 Préparation des revêtements
Un procédé d'immersion en lit fluidisé a été utilisé pour préparer des revêtements en poudre de polyéthylène sur la surface de boîtiers de batteries. La surface du boîtier a d'abord été sablée, puis chauffée à 250-350 °C dans un four. Le revêtement en poudre de polyéthylène a ensuite été appliqué par immersion en lit fluidisé, la plastification étant obtenue soit par la chaleur résiduelle de la pièce, soit par un passage au four.
2.2.3 Préparation des échantillons pour les tests de performance
Des échantillons destinés à tester les propriétés mécaniques de la poudre de polyéthylène ont été préparés par moulage par compression.
2.3 Test de performance
- L'indice de fluidité à chaud (MFR) des revêtements en poudre de polyéthylène a été testé conformément à la norme GB/T 3682-2018 ;
- Les performances de fissuration sous contrainte environnementale (ESC) des revêtements en poudre de polyéthylène ont été testées conformément à la norme GB/T 1842-2008 ;
- Les propriétés de traction des revêtements en poudre de polyéthylène ont été testées conformément à la norme GB/T 1040.2-2018 ;
- La résistance aux acides des revêtements en poudre de polyéthylène a été testée à l'aide d'une solution d'acide sulfurique à 30 % (fraction massique) conformément à la norme GB/T 11547-2008 ;
- L'adhérence des revêtements en poudre de polyéthylène a été testée conformément à la norme GB/T 9286-2008.
Les principaux indicateurs de performance des revêtements en poudre de polyéthylène pour boîtiers de batteries sont présentés dans le tableau 2.
Tableau 2 Principaux indicateurs de performance des revêtements en polyéthylène pour boîtiers de batteries
| Des indicateurs de performance | Exigences d'essai |
| MFR / [g·(10 min)⁻¹] | > 10 |
| ESC / h | > 300 |
| Résistance à la traction / MPa | > 10 |
| Allongement à la rupture /% | > 500 |
| Résistance aux acides (acide sulfurique à 30 %, 720 h) | Pas de gonflement sévère, de perte d'adhérence, etc. |
| Adhérence après immersion acide /grade | > 1 |
3 Résultats et discussion
3.1 Analyse des performances du polyéthylène
L'analyse des paramètres de performance de différents types de polyéthylène est indispensable à la conception de la formule des revêtements en poudre à base de polyéthylène mixte. Dans cette étude, cinq types de polyéthylène ont été sélectionnés comme matières premières pour les revêtements en poudre et leurs propriétés ont été testées conformément aux normes en vigueur. Les résultats sont présentés dans le tableau 5.
Comme le montre le tableau 3, le PE-A et le PE-B présentent des indices de fluidité à chaud extrêmement élevés, ce qui leur permet de répondre aux exigences d'un nivellement de surface élevé du revêtement. Cependant, leur ténacité est relativement faible. L'allongement à la rupture du PE-A n'est que de 100 % et sa résistance à la fissuration sous contrainte n'est que d'une heure, ce qui le rend incapable de satisfaire aux exigences de propriétés mécaniques des revêtements de boîtiers de batteries. Le PE-C est un polyéthylène basse densité linéaire présentant un indice de fluidité à chaud modéré, qui peut globalement répondre aux exigences d'un nivellement de revêtement ordinaire, mais sa ténacité est également médiocre. Le PE-D et le PE-E sont tous deux des polyéthylènes basse densité linéaires métallocènes, et tous deux présentent une excellente ténacité et une excellente résistance à la traction. La différence réside dans le fait que le PE-E présente un indice de fluidité à chaud extrêmement faible, ce qui ne permet pas de répondre aux exigences d'un nivellement de revêtement.
Tableau 3 Propriétés des différents types de polyéthylène
| Propriétés | PE-A (polyéthylène basse densité) | PE-B (polyéthylène moyenne densité) | PE-C (polyéthylène basse densité) | PE-D (polyéthylène métallocène) | PE-E (polyéthylène métallocène) |
| MFR / [g·(10 min)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC / h | 1 | 24 | 24 | 1000 | 1000 |
| Résistance à la traction / MPa | 8 | 10 | 11 | 16 | 20 |
| Allongement à la rupture / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Sélection et optimisation du polyéthylène
L'indice de fluidité à chaud (MFR) du polyéthylène est un indicateur de sa fluidité à chaud et, dans une certaine mesure, de l'effet nivelant du revêtement. En général, plus l'indice de fluidité est élevé, meilleur est l'effet nivelant du revêtement. Cependant, plus l'indice de fluidité est élevé, plus la masse moléculaire relative du polyéthylène est faible et moins ses propriétés mécaniques sont élevées. Il est donc souvent difficile de satisfaire simultanément aux exigences de fluidité et de propriétés mécaniques, comme le confirment les résultats d'essais présentés dans le tableau 3. Si des polyéthylènes aux propriétés différentes sont mélangés et utilisés ensemble pour obtenir un mélange présentant à la fois d'excellentes propriétés de fluidité et de propriétés mécaniques, il est théoriquement possible de préparer des revêtements en poudre de polyéthylène aux propriétés complètes répondant aux exigences.
Tableau 4 Différents schémas de mélange
| Projet | Schème | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Poids PE-B partie/partie | 50 | 50 | 50 | 50 | 50 | 50 |
| Poids PE-D partie/partie | 25 | 30 | 35 | 40 | 45 | 50 |
| Poids MAH-g-PE partie/partie | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
Le tableau 3 montre que le PE-A et le PE-B présentent tous deux des indices de fluidité à chaud élevés, tandis que le PE-B présente une ténacité relativement plus élevée. Le PE-B peut donc être utilisé comme matériau de matrice pour améliorer la fluidité du mélange ; le PE-D et le PE-E présentent de bonnes propriétés mécaniques et peuvent être utilisés comme matériaux de matrice pour améliorer les propriétés mécaniques du mélange. Cependant, le PE-E présente un faible indice de fluidité à chaud et ne convient donc pas comme matériau de matrice. Pour le polyéthylène de masse moléculaire relative moyenne élevée, comme le PE-E, la densité d'enchevêtrement des chaînes est élevée et l'indice de fluidité est faible. Cependant, lorsqu'il est soumis à des charges externes, son mécanisme d'élasticité est principalement la déformation par cisaillement, et un écoulement moléculaire évident n'est pas facile à obtenir, ce qui lui confère une résistance et une ténacité élevées [6]. Par conséquent, le PE-B et le PE-D ont été mélangés dans des proportions différentes pour préparer un polyéthylène modifié mélangé. Parallèlement, afin d'améliorer la force de liaison entre le revêtement en poudre de polyéthylène et le substrat du boîtier de batterie, une quantité appropriée d'adhésif polyéthylène (MAH-g-PE) doit être ajoutée. L'adhésif polyéthylène est un liant préparé par greffage d'anhydride maléique sur du polyéthylène. En conclusion, six schémas de mélange différents ont été conçus, comme indiqué dans le tableau 6.
3.3 Analyse des performances des revêtements en poudre de polyéthylène
Sur la base du tableau 1 et selon les schémas de mélange du tableau 4, les matières premières ont été mélangées, extrudées et broyées pour préparer des revêtements en poudre de polyéthylène. L'indice de fluidité, les propriétés de traction, la résistance à la fissuration sous contrainte et la résistance aux acides des revêtements en poudre ont été testés conformément aux normes nationales. Les résultats sont présentés dans le tableau 5.
Tableau 5 Résultats des tests de performance de différents schémas de mélange
| Projet | Schéma 1 | Schéma 2 | Schéma 3 | Schéma 4 | Schéma 5 | Schéma 6 |
| MFR / [g·(10 min)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/h | 160 | 220 | 340 | 460 | 580 | 680 |
| Résistance à la traction / MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Allongement à la rupture/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Résistance aux acides (acide sulfurique à 30 %, 720 h) | Pas de bulles ni de dissolution dans le revêtement, avec gonflement important, perte d'adhérence et autres phénomènes | Absence de bulles et de dissolution dans le revêtement, avec dissolution, gonflement, perte d'adhérence et autres phénomènes | Absence de bulles et de dissolution dans le revêtement, avec dissolution, gonflement, perte d'adhérence et autres phénomènes | Absence de bulles et de dissolution dans le revêtement, avec dissolution, gonflement, perte d'adhérence et autres phénomènes | Absence de bulles et de dissolution dans le revêtement, avec dissolution, gonflement, perte d'adhérence et autres phénomènes | Absence de bulles et de dissolution dans le revêtement, avec dissolution, gonflement, perte d'adhérence et autres phénomènes |
| Adhérence après immersion acide/grade | 5 | 3 | 0 | 0 | 0 | 0 |
Comme le montre le tableau 5, l'indice de fluidité du mélange diminue rapidement avec l'augmentation de la proportion de PE-D. Ceci est principalement dû au fait que, lorsque du PE-B (à faible masse moléculaire relative) est mélangé à du PE-D (à masse moléculaire relative élevée) et extrudé à l'état fondu par une extrudeuse, les longues chaînes moléculaires enveloppent les chaînes moléculaires courtes, ce qui entraîne une diminution rapide de l'indice de fluidité. Par conséquent, la quantité de polyéthylène à faible fluidité ajoutée a une grande influence sur la fluidité du mélange, et une attention particulière doit être portée à sa quantité ajoutée lors de la conception de la formule des revêtements en poudre à base de polyéthylène mélangé. Par ailleurs, la fluidité du PE-D (polyéthylène à faible fluidité) peut également être significativement améliorée après mélange avec du PE-B (polyéthylène à fluidité relativement élevée). En effet, le polyéthylène à chaînes moléculaires courtes peut être inséré de manière dense dans le polyéthylène à chaînes moléculaires longues, ce qui lui donne une structure feuilletée et affaiblit ainsi l'enchevêtrement des chaînes moléculaires. Les modificateurs d'écoulement pour le polyéthylène à masse moléculaire relative élevée utilisent généralement ce principe pour améliorer la fluidité du polyéthylène [7].
Le tableau 5 montre également que la résistance à la traction et l'allongement à la rupture des revêtements en poudre de polyéthylène mélangés augmentent progressivement avec l'ajout de PE-D, ce qui indique une bonne compatibilité entre les deux types de polyéthylène. Cela s'explique principalement par la similarité des valeurs d'enthalpie et d'entropie du PE-B et du PE-D, ce qui ne modifie pratiquement pas l'énergie libre du mélange et assure une compatibilité élevée entre les deux types de polyéthylène. Comparé au schéma 1, le schéma 6 présente une augmentation significative de la résistance, un doublement de l'allongement à la rupture et une amélioration significative de la ténacité du revêtement. Bien que la résistance et la ténacité du revêtement s'améliorent significativement avec l'ajout de PE-D, cette amélioration est bien inférieure à la diminution de l'indice de fluidité. En effet, l'incorporation de PE-B réduit la densité d'enchevêtrement des chaînes moléculaires du PE-D, ce qui favorise l'écoulement des chaînes moléculaires lors de l'étirage, tandis que l'effet de cisaillement est atténué.
Pour le revêtement en polyéthylène appliqué sur la surface du boîtier de batterie, la libération des contraintes due à la stabilisation de la structure interne et à la concentration des contraintes dans les angles peut entraîner des fissures. Par conséquent, la résistance à la fissuration sous contrainte est un critère important pour mesurer la durée de vie du revêtement. Les résultats des essais de contrainte environnementale (tableau 5) montrent que la résistance à la fissuration sous contrainte du revêtement en poudre de polyéthylène est cohérente avec sa ténacité : plus la ténacité du revêtement est élevée, meilleure est sa résistance à la fissuration sous contrainte. Le PE-D peut améliorer considérablement la résistance à la fissuration sous contrainte du revêtement en poudre de polyéthylène mixte.
Le revêtement en poudre de polyéthylène pour boîtiers de batteries est continuellement corrodé par l'acide de batterie ; il doit donc présenter d'excellentes performances anticorrosion. Les résultats des tests de résistance à l'acide (tableau 5) montrent qu'après immersion du revêtement en poudre de polyéthylène préparé selon le schéma 1 dans une solution acide, aucune bulle ni dissolution n'est observée, mais un gonflement important se produit et l'adhérence du revêtement n'est que de 5 ; par rapport au schéma 1, le revêtement préparé selon le schéma 2 présente un gonflement relativement faible après corrosion par une solution acide, atteignant un niveau d'adhérence de 3 ; les revêtements en polyéthylène préparés selon d'autres schémas ne présentent aucun phénomène de corrosion notable et peuvent atteindre un niveau d'adhérence supérieur à 1. Le PE-D métallocène présente une excellente résistance chimique ; l'augmentation progressive de sa quantité améliore donc progressivement ses performances anticorrosion.
Les tests de performance des revêtements en poudre de polyéthylène selon les différentes formules décrites ci-dessus montrent que les revêtements en poudre de polyéthylène préparés selon les schémas 3 et 4 présentent non seulement une fluidité élevée, mais aussi d'excellentes propriétés mécaniques et une excellente résistance à la corrosion, ce qui permet de répondre aux exigences de performance des revêtements en poudre pour boîtiers de batteries. En général, plus l'indice de fluidité des revêtements en poudre de polyéthylène est élevé, plus le nivellement est élevé et plus la surface du revêtement est lisse. Lorsque l'indice de fluidité des revêtements en poudre de polyéthylène couramment utilisés est supérieur à 10 g/(10 min), ils peuvent répondre aux exigences de nivellement plus élevées. Cependant, les indices de fluidité des schémas 5 et 6 sont inférieurs à 10 g/(10 min), ce qui les empêche de répondre aux exigences de nivellement. Bien que le schéma 1 présente un indice de fluidité relativement élevé, sa résistance et sa ténacité sont médiocres et il échoue au test de résistance aux acides. Le schéma 2 ne présente aucune amélioration évidente des propriétés mécaniques et l'adhérence diminue après immersion dans l'acide. Il peut donc être appliqué aux situations où des exigences élevées en matière d'apparence du revêtement sont requises, mais où de faibles propriétés mécaniques et des exigences de performance anticorrosion sont requises.
Conclusion 4
Dans cette étude, en mélangeant et en utilisant du polyéthylène aux propriétés différentes, différents schémas de revêtement en poudre de polyéthylène modifié ont été conçus et leurs performances ont été testées. Les résultats montrent que les revêtements en poudre de polyéthylène conçus selon les schémas 3 et 4 répondent non seulement aux exigences de nivellement de surface du revêtement protecteur des boîtiers de batterie, mais présentent également de bonnes propriétés mécaniques et une excellente résistance à la corrosion. Ces résultats jouent un rôle important dans la protection anticorrosion des boîtiers de batterie, et les pistes de recherche constituent un guide précieux pour la conception de revêtements en poudre de polyéthylène modifiés.
Références
[1] Ji Y. Le marché national des revêtements en poudre connaît une croissance rapide [J]. Building Materials Industry Information, 2003(10) : 17.
[2] Li Z R. Brève analyse de la situation difficile et des contre-mesures du développement de véhicules à énergie nouvelle [J]. Automobile World, 2020(4) : 1.
[3] Lu J Q. Technologie anticorrosion des boîtiers de batteries industriels [J]. Shipbuilding Technology, 2001(4) : 27-28.
[4] Yu GL, Wang ZH, Wang XK, et al. Derniers progrès de la recherche sur les nouveaux revêtements [J]. Revêtement et protection, 2019, 40(10) : 49-52.
[5] Liu CQ, Cai Y M. Recherche sur les revêtements en poudre de polyéthylène de haute qualité [J]. Coating Technology, 1993(2) : 4-7.
[6] Liao HY, Tao G L. Résistance aux chocs et indice de fluidité à chaud des mélanges de polyéthylène haute densité [J]. Polymer Materials Science and Engineering, 2013, 29(7) : 72-75, 79.
[7] Wang S, Wang QZ, Chen Y, et al. Progrès de la recherche sur la modification de la fluidité des supports en polyéthylène de poids moléculaire ultra élevé [J]. Engineering Plastics Application, 2014(10) : 113-117.
S'il vous plaît, dites-moi plus d'informations à ce sujet