ની અરજી પદ્ધતિઓ PTFE પાવડર રેઝિન, 20 - 900 માઇક્રોન
દ્વારા પોસ્ટ કરવામાં આવ્યું: PECOAT | 20 માર્ચ, 2026 ના રોજ
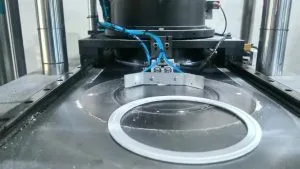
1. કમ્પ્રેશન મોલ્ડિંગ
- કાચો માલ: સસ્પેન્શન PTFE પાવડર
- પ્રક્રિયા: ચાળણી પાવડર → ઓરડાના તાપમાને કોલ્ડ પ્રેસિંગ (10-50 MPa) → પ્રીફોર્મ → 360-380 °C પર સિન્ટરિંગ → ધીમી ઠંડક → મશીનિંગ
- ઉત્પાદનો: શીટ્સ, સળિયા, ગાસ્કેટ, સીલિંગ રિંગ્સ, વાલ્વ સીટ્સ
2. પેસ્ટ એક્સટ્રુઝન
- કાચો માલ: બારીક વિખરાયેલ PTFE પાવડર
- પ્રક્રિયા: એક્સટ્રુઝન સહાય (૧૫-૨૫%) સાથે મિક્સ કરો → પ્રીફોર્મ → પ્લન્જર એક્સટ્રુઝન → ૧૫૦-૨૫૦ °C પર ડી-ઓઇલિંગ → સિન્ટરિંગ
- ઉત્પાદનો: પાતળી-દિવાલોવાળી નળીઓ, વાયર ઇન્સ્યુલેશન, થ્રેડ સીલ ટેપ
3. આઇસોસ્ટેટિક મોલ્ડિંગ
- પ્રક્રિયા: લવચીક મોલ્ડમાં પાવડર → દબાણ 50-100 MPa → સમાન પ્રીફોર્મ → સિન્ટરિંગ
- વિશેષતાઓ: મોટા અથવા ચોકસાઇવાળા ભાગો માટે ઉચ્ચ ઘનતા, એકસમાન રચના
4. કોટિંગ એપ્લિકેશન્સ
- ઇલેક્ટ્રોસ્ટેટિક છંટકાવ: PTFE સબસ્ટ્રેટ પર પાવડર કોટેડ → 380–400 °C પર સિન્ટરિંગ
- ડીપિંગ / સ્પિન કોટિંગ: ભાગોને ડીપિંગમાં PTFE વિક્ષેપ → સૂકવણી → સિન્ટરિંગ
- ઉત્પાદનો: નોન-સ્ટીક કુકવેર, કાટ-રોધક સાધનો, રોલર્સ
5. ભરેલું ફેરફાર
- પદ્ધતિ: બ્લેન્ડ કરો PTFE ગ્રેફાઇટ, કાર્બન ફાઇબર, કોપર પાવડર, કાચના મણકા વગેરે સાથે પાવડર → કમ્પ્રેશન / એક્સટ્રુઝન → સિન્ટરિંગ
- હેતુ: વસ્ત્રો પ્રતિકાર, થર્મલ વાહકતા અને ક્રીપ પ્રતિકારમાં સુધારો
કી નોંધો
- PTFE ઓગળતું નથી; કોલ્ડ પ્રેસિંગ + સિન્ટરિંગ જરૂરી છે.
- ડિગ્રેડેશન ટાળવા માટે સિન્ટરિંગ તાપમાન ≤ 385 °C.
- ક્રેકીંગ અટકાવવા માટે ધીમી ગરમી અને ઠંડક.
- સંકોચન દર: 3.1–5.0%, ઘાટના કદને વળતરની જરૂર છે.
જોવાઈ: 90