રોટોલિનિંગ પ્રક્રિયા દ્વારા PO/PE લાઇનવાળા સ્ટીલ પાઈપોની ઉત્પાદન પ્રક્રિયા

PO/PE લાઇનવાળી પ્લાસ્ટિક સ્ટીલ પાઇપ એ સ્ટીલ પાઇપનો સબસ્ટ્રેટ તરીકે ઉપયોગ કરતી સંયુક્ત પાઇપ છે. પ્લાસ્ટિક પાવડરને સમાનરૂપે ઓગાળવામાં આવે છે અને રોટરી હીટિંગ દ્વારા પાઇપ દિવાલ સાથે ચોંટાડવામાં આવે છે જેથી ગાઢ કાટ-રોધી અસ્તર બને. ઉત્પાદન પ્રક્રિયામાં સ્થિર ટેકનોલોજી અને મજબૂત બંધન બળ હોય છે. ચોક્કસ પ્રક્રિયાઓ નીચે મુજબ છે:
પ્રથમ, સ્ટીલ પાઇપ પ્રીટ્રીટમેન્ટ
સીમલેસ સ્ટીલ પાઇપ અથવા વેલ્ડેડ સ્ટીલ પાઇપ પસંદ કરવામાં આવે છે અને ડિઝાઇન કરેલા પરિમાણોમાં કાપવામાં આવે છે. પછી પાઇપના છેડાને બેવલ અને પોલિશ કરવામાં આવે છે જેથી પાઇપના છિદ્રોને સરળ બનાવવા માટે બર અને ફ્લેશ દૂર થાય. સ્ટીલ પાઇપની આંતરિક દિવાલને સેન્ડબ્લાસ્ટિંગ અથવા શોટ બ્લાસ્ટિંગ દ્વારા ટ્રીટ કરવામાં આવે છે જેથી સ્કેલ, રસ્ટ અને તેલના દૂષણને દૂર કરી શકાય, આંતરિક દિવાલ પર એકસરખી ખરબચડી સપાટી બને અને પ્લાસ્ટિક કોટિંગ અને સ્ટીલ વચ્ચે સંલગ્નતામાં સુધારો થાય. ટ્રીટમેન્ટ પછી, બાકી રહેલી ધૂળને રચનાની ગુણવત્તાને અસર કરતી અટકાવવા માટે શુદ્ધિકરણ માટે સંકુચિત હવાનો ઉપયોગ કરવામાં આવે છે.
આગળ, પાવડર લોડ કરો
પાઇપના વ્યાસ અને લાઇનિંગની જાડાઈ અનુસાર પ્લાસ્ટિક પાવડર જેમ કે પોલિઇથિલિન PE અને PO પાવડરનું વજન કરો અને પાવડરને સ્ટીલ પાઇપમાં લોડ કરો. પરિભ્રમણ દરમિયાન પાવડર લીકેજ અટકાવવા અને એકસમાન સંલગ્નતા માટે પ્રમાણમાં બંધ આંતરિક જાળવવા માટે સ્ટીલ પાઇપના બંને છેડાને ફ્લેંજ કવર અથવા ખાસ પ્લગથી સીલ કરો.
ત્રીજું, રોટરી હીટિંગ અને રોટોમોલ્ડિંગ ફોર્મિંગ
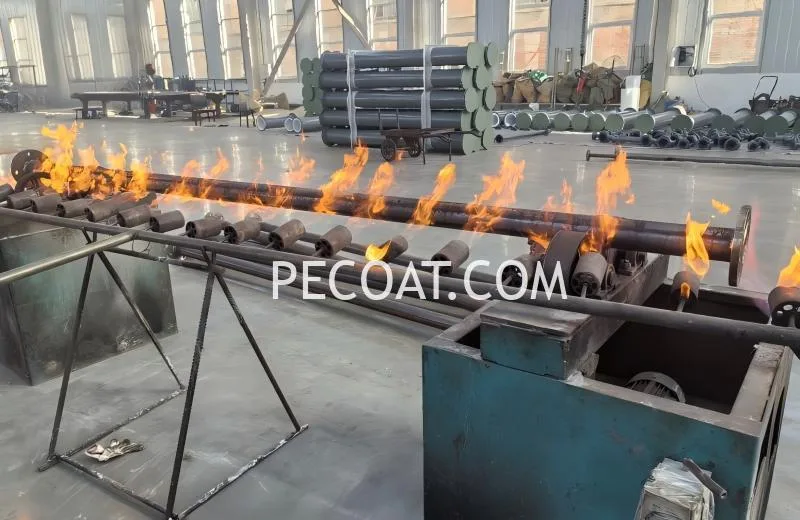
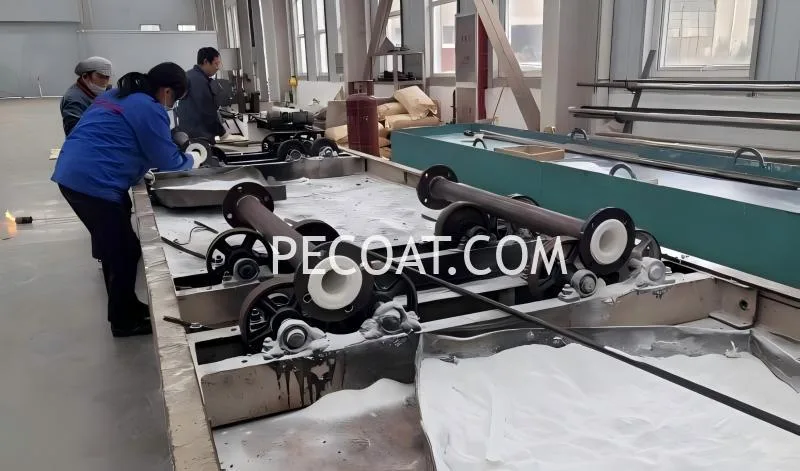
સ્ટીલ પાઇપને રોટોમોલ્ડિંગ મશીન પર માઉન્ટ કરો જેથી અક્ષીય પરિભ્રમણ અને પરિઘ ટમ્બલિંગ એકસાથે થાય. સ્ટીલ પાઇપને જ્યોત અથવા ઇલેક્ટ્રિક હીટિંગ દ્વારા સમાનરૂપે ગરમ કરો, તાપમાન 240-260℃ ની અંદર નિયંત્રિત થાય. ઊંચા તાપમાને, પ્લાસ્ટિક પાવડર ધીમે ધીમે પીગળે છે, વહે છે અને પાઇપ દિવાલ પર એકસરખી રીતે કોટ કરે છે, જેનાથી સતત, પરપોટા-મુક્ત અને પિનહોલ-મુક્ત ગાઢ અસ્તર સ્તર બને છે. અસમાન અસ્તર જાડાઈ અથવા સ્થાનિક સળગતી સ્થિતિ ટાળવા માટે આ પગલામાં તાપમાન અને ફરતી ગતિને સખત રીતે નિયંત્રિત કરવી આવશ્યક છે.
ચોથું, ઠંડક અને આકાર
એકવાર પ્લાસ્ટિકનું અસ્તર એકસરખું ઓગળી જાય, પછી ગરમ કરવાનું બંધ કરો. સ્ટીલ પાઇપને ધીમે ધીમે ઓરડાના તાપમાને કુદરતી હવા ઠંડક અથવા ફરજિયાત હવા ઠંડક દ્વારા ઠંડુ કરો, ઓછી ગતિના પરિભ્રમણને જાળવી રાખો. ધીમી ઠંડક ઝડપી ઠંડકને કારણે અસ્તરના સંકોચન અને તિરાડને અટકાવે છે, જે અસ્તર અને સ્ટીલ પાઇપ વચ્ચે ડિલેમિનેશન અથવા હોલોઇંગ વિના ચુસ્ત બંધન સુનિશ્ચિત કરે છે.
અંતિમ, કાપણી અને નિરીક્ષણ
છેડાના સીલ દૂર કરો અને પાઇપના છેડા પરના અસ્તરને છિદ્રો સાથે ફ્લશ કરવા માટે ટ્રિમ કરો, જેનાથી અનુગામી ફ્લેંજ વેલ્ડીંગ અને ઇન્સ્ટોલેશન સરળ બને. સરળ અસ્તર સપાટીની ખાતરી કરવા માટે દ્રશ્ય નિરીક્ષણ કરો. પછી પિનહોલ્સ, તિરાડો અને અન્ય ખામીઓ તપાસવા માટે સ્પાર્ક પરીક્ષણ કરો. પાઇપની સીલિંગ કામગીરી અને દબાણ-વહન ક્ષમતા ચકાસવા માટે હાઇડ્રોસ્ટેટિક પરીક્ષણ પણ હાથ ધરવામાં આવે છે.
આ એક વખતની રચના પ્રક્રિયા ઉત્કૃષ્ટ કાટ-રોધી કામગીરી સાથે સીમલેસ અને ઉચ્ચ-અખંડિતતાવાળા લાઇનિંગ પ્રદાન કરે છે. ઉત્પાદિત પાઈપોનો ઉપયોગ રાસાયણિક, વીજળી, પાણી શુદ્ધિકરણ અને અન્ય ઉદ્યોગોમાં કાટ લાગતા માધ્યમોના પરિવહન માટે વ્યાપકપણે થાય છે.