PECOAT પીવાના પાણીની પાઇપલાઇન માટે પોલિઇથિલિન પાવડર કોટિંગ

PECOAT® પોલિઇથિલિન પાવડર કોટિંગ પીવાના પાણીની પાઈપલાઈન અને પાણી પુરવઠાના સાધનો માટે
વર્ણન
પીવાના પાણી માટે સમર્પિત પોલિઇથિલિન પાવડર કોટિંગ એ પોલિઇથિલિન રેઝિન, કોમ્પેટિબિલાઇઝર, ફંક્શનલ એડિટિવ્સ, પિગમેન્ટ્સ અને ફિલર્સમાંથી તૈયાર કરાયેલ થર્મોપ્લાસ્ટિક પાવડર કોટિંગ છે . તેનું સ્વચ્છતા અને સલામતી માટે સંપૂર્ણ પરીક્ષણ અને મૂલ્યાંકન કરવામાં આવ્યું છે, અને તેનો ઉપયોગ આસપાસના તાપમાનના પીવાના પાણી પુરવઠા ઉપકરણો અને પાઇપલાઇન્સના કોટિંગ માટે થઈ શકે છે. તેમાં સારી રાસાયણિક સ્થિરતા, વિદ્યુત ઇન્સ્યુલેશન અને નીચા તાપમાન પ્રતિકાર, તેમજ ઉત્તમ કાટ પ્રતિકાર અને ટકાઉપણું છે. આ ઉત્પાદન પીપલ્સ રિપબ્લિક ઓફ ચાઇનાના CJ/T 120-2016 "શહેરી બાંધકામ ઉદ્યોગ ધોરણ" નું પાલન કરે છે.
એપ્લિકેશન ફીલ્ડ
આસપાસના તાપમાન પીવાના પાણી પુરવઠાના સાધનો અને પાઇપલાઇન્સ માટે યોગ્ય કોટિંગ.
પાવડર ગુણધર્મો
- બિન-અસ્થિર સામગ્રી: ≥99.5%
- શુષ્ક પ્રવાહક્ષમતા: 20%
- વિશિષ્ટ ગુરુત્વાકર્ષણ: 0.91-0.95 (રંગ સાથે બદલાય છે)
- કણ કદ વિતરણ: ≤300um
- મેલ્ટ ઇન્ડેક્સ: 5-20g/10min (2.16kg, 190℃) [કોટિંગ વર્કપીસ અને ગ્રાહક પ્રક્રિયા પર આધાર રાખીને]
- સંગ્રહ: ઘરની અંદર 35°C થી નીચે, વેન્ટિલેટેડ અને શુષ્ક, અગ્નિ સ્ત્રોતોથી દૂર. સંગ્રહ સમયગાળો ઉત્પાદન તારીખથી બે વર્ષ છે. સમાપ્તિ પછી, જો તે પુનઃપરીક્ષણમાં પાસ થાય તો પણ તેનો ઉપયોગ કરી શકાય છે. ઉત્પાદનના ઉપયોગ માટે ફર્સ્ટ-ઇન-ફર્સ્ટ-આઉટ સિદ્ધાંતને અનુસરવાની પણ ભલામણ કરવામાં આવે છે.
- પેકેજીંગ: કોમ્પોઝીટ પેપર બેગ પેકેજીંગ, પ્રતિ બેગ 20 કિગ્રાના ચોખ્ખા વજન સાથે.
એપ્લિકેશન સૂચનાઓ
- પ્રી-ટ્રીટમેન્ટ: કોટિંગ પહેલાં, બેઝ મેટલની સપાટી અને ગેલ્વેનાઈઝ્ડ લેયર પરનો કાટ, તેલ અને ઓક્સાઇડ ફિલ્મને દૂર કરવા માટે બેઝ પાઇપને સેન્ડબ્લાસ્ટિંગ અથવા એસિડ પિકલિંગ અને ફોસ્ફેટિંગ જેવી પ્રક્રિયાઓથી ટ્રીટ કરવી આવશ્યક છે.
- વર્કપીસ પ્રીહિટીંગ તાપમાન: 230-280℃ [પાઈપના વ્યાસ અનુસાર સમાયોજિત].
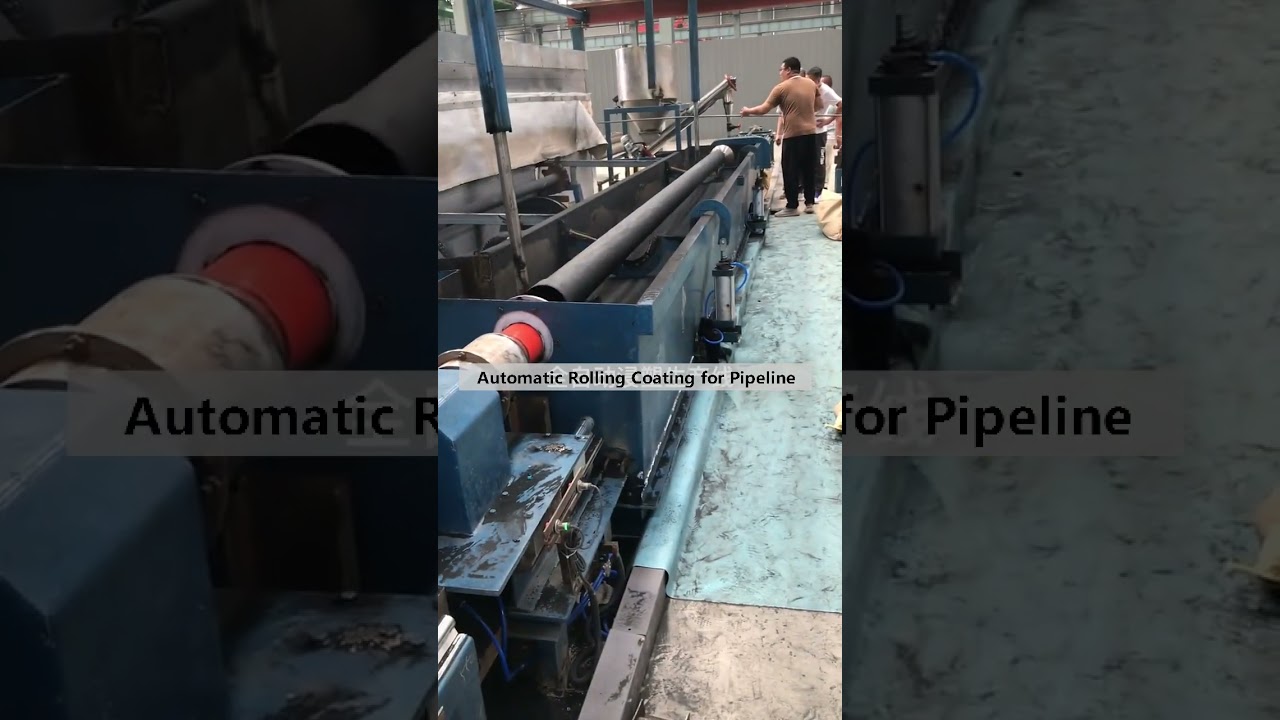
- કોટિંગ પદ્ધતિ: વેક્યુમ સક્શન કોટિંગ અથવા રોલિંગ કોટિંગ.
- ગરમી પછી: 180-220℃, 0-5 મિનિટ [પાઈપના વ્યાસ અને કોટિંગની સરળતા અનુસાર પ્લાસ્ટિસાઇઝેશન પ્રક્રિયા નક્કી કરો. મેટલ વર્કપીસની સપાટી પર સરળ કોટિંગ મેળવવા માટે હીટિંગ અને પ્લાસ્ટિસાઇઝિંગ ફાયદાકારક છે].
- ઠંડક: એર-કૂલ્ડ અથવા કુદરતી ઠંડક.
સાવધાન
1. શ્રેષ્ઠ સંલગ્નતા પ્રાપ્ત કરવા માટે, ડિગ્રેઝિંગ અને રસ્ટ દૂર કર્યા પછી આધાર સામગ્રી પર ફોસ્ફેટિંગ અથવા ક્રોમાઇઝિંગ ટ્રીટમેન્ટ કરવાની ભલામણ કરવામાં આવે છે.
2. ઓવરહિટીંગથી કોટિંગનું વૃદ્ધત્વ અને વિકૃતિકરણ થશે, જ્યારે ખૂબ નીચા તાપમાનના કારણે પાવડર કવરેજ અને અસમાન કોટિંગ થશે. તેથી, ધાતુની જાડાઈ અને ગ્રાહક કોટિંગ સુવિધાઓના આધારે પ્રયોગો દ્વારા શ્રેષ્ઠ ગરમીનું તાપમાન નક્કી કરવું જોઈએ.
3. વર્કપીસ ડિઝાઇન: તીક્ષ્ણ ભાગો સુંવાળું હોવું જોઈએ, અને વેલ્ડિંગ સાંધા પર કોઈ અંતર ન હોવું જોઈએ. સમાન વર્કપીસ પર મેટલની જાડાઈ અને વાયરનો વ્યાસ સમાન હોવો જોઈએ.
4. પોસ્ટ-પ્રોસેસિંગ (કોટેડ વર્કપીસને સુધારવું) માં ઉપયોગ માટે આ ઉત્પાદનની ભલામણ કરવામાં આવતી નથી.
5. બધા પોલિમર પાઉડરની જેમ, ખાસ કરીને વહેતી સ્થિતિમાં, આ પાવડર જ્યારે ગરમીના સ્ત્રોત અથવા ઇગ્નીશન ઉપકરણના સંપર્કમાં હોય ત્યારે સળગી શકે છે અથવા બળી શકે છે.
સંબંધિત પોસ્ટ્સ:
 PECOAT® રેફ્રિજરેટર ગ્રીડ શેલ્ફ માટે થર્મોપ્લાસ્ટિક પાવડર કોટિંગ
 PECOAT® મેટલ ગાર્ડ વાડ માટે થર્મોપ્લાસ્ટિક પાવડર કોટિંગ
 થર્મોપ્લાસ્ટિક PE પાવડર વડે ઇલેક્ટ્રોપ્લેટિંગ જીગ્સને મજબૂત બનાવો PECOAT®EJ3065
 બેટરી બોક્સ કન્ટેનર માટે પોલિઇથિલિન પાવડર કોટિંગ
 પાવર કેબલ કન્ડ્યુટ પાઇપ માટે પોલિઇથિલિન પાવડર કોટિંગ
 રેફ્રિજરેટર શેલ્ફ માટે ફૂડ ગ્રેડ પોલિઇથિલિન પાવડર કોટિંગ