
Automatska linija za nanošenje premaza u prahu u fluidiziranom sloju za police hladnjaka
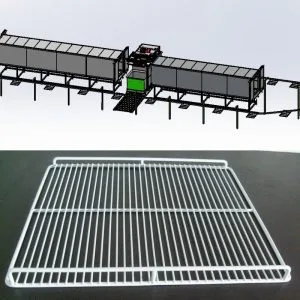
KONCEPT DIZAJNA
Ovaj potpuno automatski fluidizirani sloj premazivanje potapanjem Linija je posebno dizajnirana za rešetke, roštilje, police i košare hladnjaka, s preciznom prilagodbom i učinkovitom proizvodnjom kao srži. Ciljajući na veličine obratka maksimalnih 1005 × 577 × 40 mm i standardnih 300 × 500 × 10 mm, parametri opreme pažljivo su usklađeni: viseći pladanj 1600 mm × 600 mm osigurava stabilnost utovara, a pećnica za predgrijavanje 13 m × 1 m × 1.2 m i pećnica za naknadno zagrijavanje 10 m × 1 m × 1.2 m (obje dosežu 400 ℃) zadovoljavaju potrebe zagrijavanja obratka različitih specifikacija. Dizajn proizvodnog kapaciteta je fleksibilan i učinkovit, s maksimalno 200 komada na sat za velike obratke i 500 komada na sat za standardne obratke. Prosječni outtput od 320 komada na sat može se uskladiti s ritmom masovne proizvodnje.
OSNOVA DIZAJNA
| Maksimalna veličina obratka | 1005 577 × × 40mm |
| Normalna veličina obratka | × × 300 500 10 mm |
| Izvor grijanja | elektricitet |
| Površina zahvata opreme | 25 metara × 9 metara, visina 3.5 metra |
| Vrsta opreme | Automatski tip |
| Proizvodnja Output |
|
OBRAT KOJI ĆE BITI PREMAZAN


Tehnički podaci
| Maksimalna veličina obratka | 1500 600 × × 10mm |
| Normalna veličina radnog komada | 300x500x10mm |
| Output kapacitet | 320 kom / sat |
| Veličina viseće ladice | 1600mm × 600mm |
| Veličina prethodno zagrijane pećnice | 13m * 1m * 1.2m |
| Veličina pećnice s naknadnim zagrijavanjem | 10m * 1m * 1.2m |
| Maksimalna temperatura prethodno zagrijane pećnice | 400 ℃ |
| Maksimalna temperatura pećnice za naknadno zagrijavanje | 400 ℃ |
| Napon: | 380V 50HZ |
| Tlak komprimiranog zraka | 0.6Mpa |
Dizajn i crteži
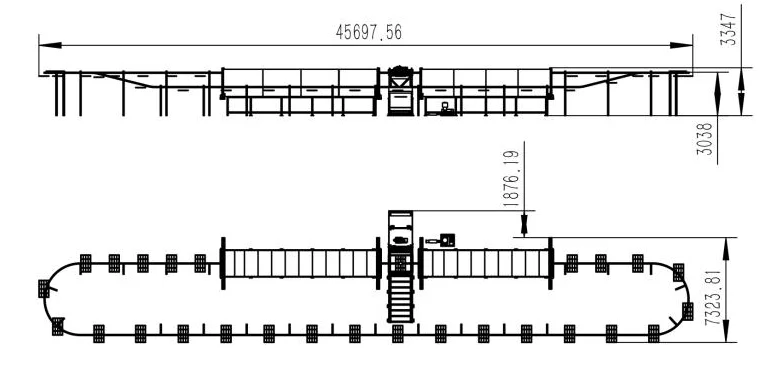
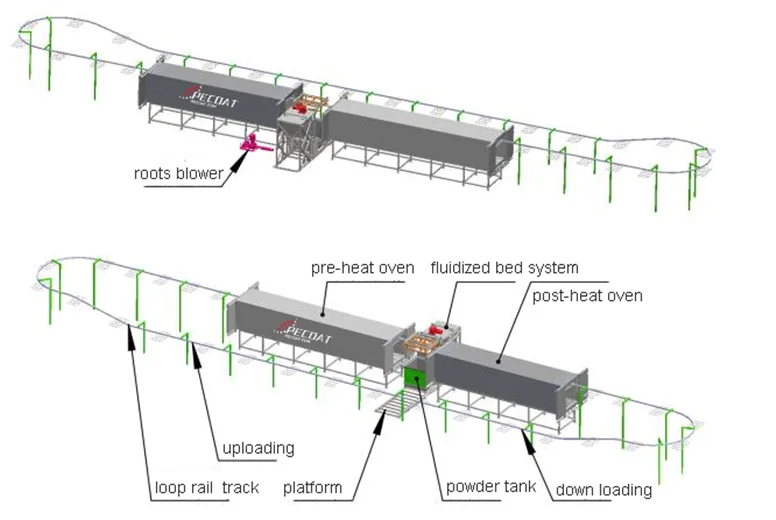
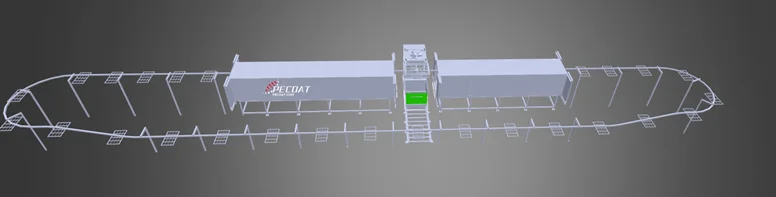
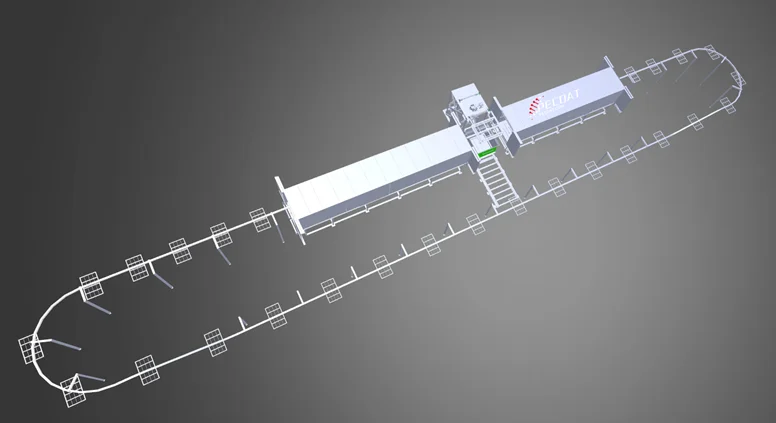
Postupak rada
- Provjerite i uvjerite se da su svi dijelovi spremni za rad: temperatura u obje pećnice je porasla na zadanu vrijednost; spremnik za prah je napunjen prahom iu stanju vrenja.
- U području za utovar, radnici počinju vješati radni komad na pladanj za vješanje.
- Uključite liniju, tračnica s petljom šalje radni komad u prethodno zagrijanu pećnicu.
- Radnici nastavljaju učitavati radni komad
- Nakon predgrijavanja, radni komad ulazi u sustav fluidiziranog sloja za umakanje praha
- Nakon potapanja praha, fluidizirani sloj se spušta, dok se višak praha otresa
- Kružna tračnica nastavlja dalje
- Radni komad ulazi u pećnicu za naknadno zagrijavanje radi stvrdnjavanja i izravnavanja.
- Radnici preuzimaju radni komad nakon što izađe iz pećnice za naknadno zagrijavanje
- Početak sljedeće petlje
Povezani postovi:
 Automatska linija za nanošenje premaza u prahu u fluidiziranom sloju za stupove ograde, zavarenu žičanu mrežu, vrata, Y krakove
 Poluautomatska linija za praškasto premazivanje uranjanjem za metalne žičane police i košare
 Poluautomatska oprema za nanošenje premaza u fluidiziranom sloju za zavareni metalni okvir
 Automatska linija za plastificiranje uranjanjem u prah za građevinske čelične šipke
 Poluautomatska linija za nanošenje praškastog premaza uranjanjem za žičanu mrežu protiv penjanja
 Termoplastični polietilenski PE premaz u prahu bijele boje za rešetke polica hladnjaka Košara
Komentari su zatvoreni