PECOAT Polietilén porbevonat ivóvízvezetékekhez

PECOAT® Polietilén porbevonat ivóvízvezetékekhez és vízellátó berendezésekhez
Leírás
Az ivóvízhez használt polietilén porbevonat egy hőre lágyuló porbevonat , amely polietilén gyantából, kompatibilizálószerből, funkcionális adalékanyagokból, pigmentekből és töltőanyagokból készül. Higiéniai és biztonsági szempontból teljes körűen tesztelték és értékelték, és szobahőmérsékletű ivóvízellátó berendezések és csővezetékek bevonására használható. Jó kémiai stabilitással, elektromos szigeteléssel és alacsony hőmérsékleti ellenállással rendelkezik, valamint kiváló korrózióállósággal és tartóssággal rendelkezik. A termék megfelel a Kínai Népköztársaság CJ/T 120-2016 „Városi Építőipari Szabványának”.
Alkalmazási terület
Környezeti hőmérsékletű ivóvízellátó berendezésekhez és csővezetékekhez alkalmas bevonat.
Por tulajdonságai
- Nem illékony tartalom: ≥99.5%
- Száraz folyóképesség: 20%
- Fajsúly: 0.91-0.95 (színtől függően)
- Részecskeméret-eloszlás: ≤300um
- Olvadási index: 5-20 g/10 perc (2.16 kg, 190 ℃) [a bevonat munkadarabjától és az ügyfél folyamatától függően]
- Tárolás: zárt térben 35 ℃ alatt, szellőztetett és száraz, tűzforrásoktól távol. A tárolási idő a gyártástól számított két év. A lejárat után továbbra is használható, ha átmegy az újratesztelésen. A termék használatánál is ajánlott az „első az elsőben” elv követése.
- Csomagolás: kompozit papírzacskós csomagolás, zacskónként 20 kg nettó tömeggel.
Alkalmazási utasítások
- Előkezelés: Bevonás előtt az alapcsövet olyan eljárásokkal kell kezelni, mint például homokfúvás vagy savas pácolás és foszfátozás, hogy eltávolítsák a rozsda, olaj és oxidréteget az alapfém és a horganyzott réteg felületéről.
- A munkadarab előmelegítési hőmérséklete: 230-280 ℃ [a cső átmérőjének megfelelően beállítva].
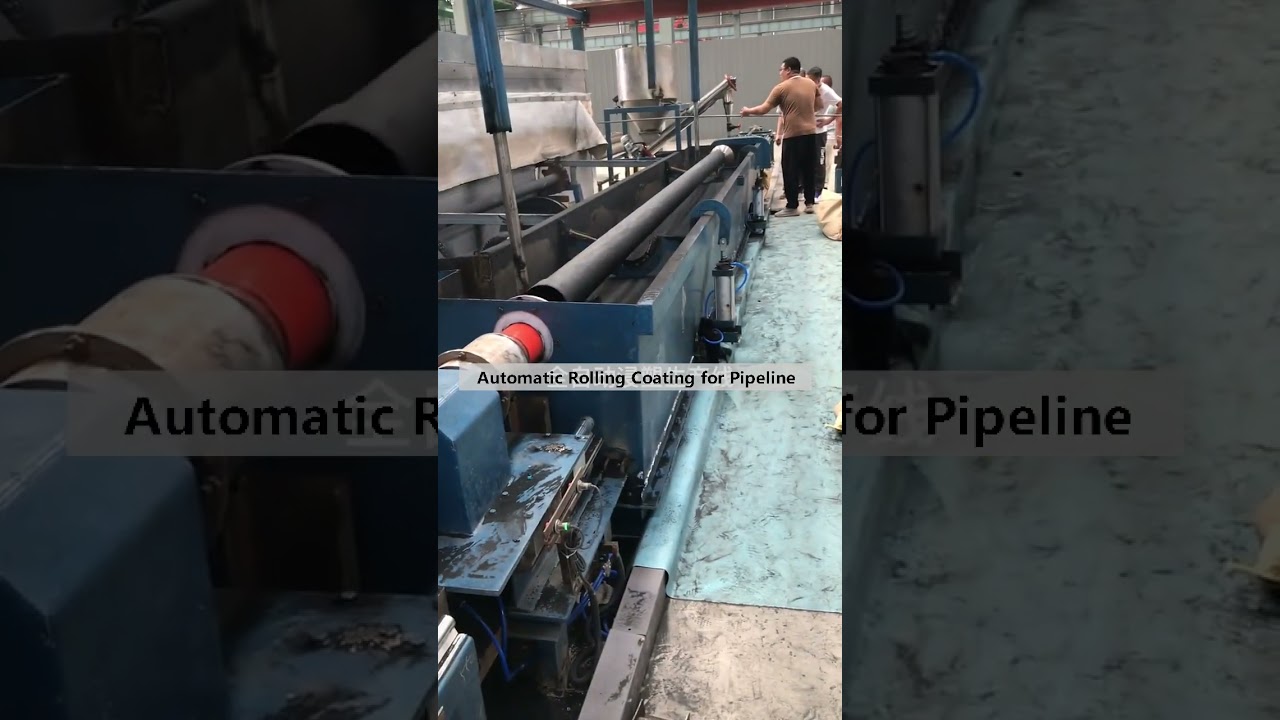
- Bevonási mód: vákuumszívó bevonat vagy gördülő bevonat.
- Utómelegítés: 180-220 ℃, 0-5 perc [határozza meg a lágyítási folyamatot a csőátmérő és a bevonat simasága szerint. A hevítés és a lágyítás előnyös a fém munkadarab felületén sima bevonat kialakításához].
- Hűtés: léghűtéses vagy természetes hűtés.
Vigyázat
1. Az optimális tapadás elérése érdekében az alapanyagon zsírtalanítás és rozsdamentesítés után foszfátozást vagy krómozást javasolt végezni.
2. A túlmelegedés a bevonat elöregedését és elszíneződését okozza, míg a túl alacsony hőmérséklet gyenge porfedést és egyenetlen bevonatot eredményez. Ezért az optimális fűtési hőmérsékletet kísérletekkel kell meghatározni a fémvastagság és az ügyfél bevonási lehetőségei alapján.
3. Munkadarab kialakítása: az éles részeket ki kell simítani, és a hegesztési kötéseknél nem lehet hézag. Ugyanazon a munkadarabon a fémvastagságnak és a huzalátmérőnek hasonlónak kell lennie.
4. Ez a termék nem javasolt utófeldolgozáshoz (bevonatos munkadarabok reformálása).
5. Mint minden polimer por, különösen folyó körülmények között, ez a por is meggyulladhat vagy megéghet, ha hőforrással vagy gyújtószerkezettel érintkezik.
Kapcsolódó hozzászólások:
 PECOAT® Hőre lágyuló porbevonat a hűtőrácsokhoz
 PECOAT® Hőre lágyuló porbevonat fém védőkerítésekhez
 Galvanizáló készülékek javítása hőre lágyuló PE porral PECOAT®EJ3065
 Polietilén porbevonat az akkumulátortartó dobozhoz
 Polietilén porbevonat a tápkábel csővezetékeihez
 Élelmiszeripari minőségű polietilén porbevonat a hűtőszekrény polcára