Технологијата на обликување на натопи и нејзината примена во автомобилот

Инженерите во автомобилската индустрија се добро упатени во техниките како што се обликување со вбризгување, обликување со преса, галванизација, прскање и други воспоставени методи на обликување. Сепак, технологијата за обликување на пластика може да биде релативно непозната за нив бидејќи не е широко имплементирана во некои земји во развој, со историја од речиси 30 години. Спротивно на тоа, во развиените региони како Соединетите Американски Држави и Европа, технологијата за обликување на натопување е интензивно развиена од Втората светска војна, првично користена за заштита на воени компоненти како што се оние што се наоѓаат во автомобилите и авионите. Оваа технологија има историја од речиси 70 години.
Технологијата на обликување на натопи развиена благодарение на откривањето на PVC пластизол материјал, течен сол материјал создаден од PVC пластичен прав и пластификатор. Овој материјал првично бил откриен во 1913 година и неговата употреба станала широко распространета во Втората светска војна.
Процес на обликување на натопи
Процесот на обработка на калапи со натопување е прикажан подолу:
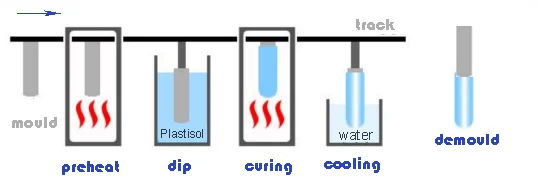
Процесот на обликување со потопување вклучува пет главни чекори: претходно загревање, потопување, стврднување, ладење и одмазнување. Откако ќе се подложи на пост-третман (сечење на опашката), производот се смета за готов производ. Конечно, се подложува на сортирање, пакување и складирање.
Загревање
Целта е да се овозможи течниот пластизол да се адсорбира на површината на загреаниот калап. Поради варијации во големината на мувлата и типот на пластизол, температурата и времето на предзагревање може да се разликуваат. Општо земено, поголемите калапи бараат повисока температура и подолго време, додека помалите калапи доживуваат пониска температура и пократко време. Покрај тоа, материјалот и топлинскиот капацитет на калапот, како и дебелината и цврстината на производот, може да варираат, поради што се потребни различни температури и времиња на потопување. Затоа, од суштинско значење е да се извршат тестови врз основа на специфичните околности за да се одредат оптималните параметри на процесот.
Натопување
Топлата мувла се потопува во течниот пластизол со брзина помала од 10mm/s, а брзината на подигнување на мувлата е помала од 5mm/s. Времето на потопување се прилагодува според големината и дебелината на производот, вообичаено во опсег од 1 до 60 секунди.
Лекување (пластифицирање)
Целта е да се гарантира дека производот ќе постигне целосно стврднување и ќе ја добие својата конечна форма. Температурата и времето на стврднување треба да се прилагодат според материјалот на мувлата, големината на волуменот и саканата цврстина и дебелина на производот. Вообичаено, температурата на стврднување се движи помеѓу 200 и 350 степени Целзиусови, додека времето на пластифицирање се протега од 10 до 90 секунди.
Ладење
Целта е да се подобри ефикасноста на масовното производство, методите за ладење вклучуваат ладење со вода и ладење со воздух.
Растурање
Начинот на валање на производите импрегнирани со пластизол е генерално пневматско одлевање. Дополнително, не е потребно расклопување за производи обложени со натопи.
Материјали од пластизол за обликување на натопи
Во моментов, постојат три главни типа на течен пластизол материјали:
- Латекс со вода како средство за дисперзија, како што е природен латекс, синтетички латекс (нитрилна гума, полиизопренска гума, полиуретан, итн.);
- Полимерни раствори со растворувачи (ксилен, тетрахидрофуран, диметилацетамид, итн.) како средства за дисперзија, како што е полиуретан, раствор од течна силиконска гума;
- Сол за пластификатор (главно се однесува на PVC пластизол ), односно течниот раствор за суспензија подготвен со пластификатор и PVC залепи.
Барањата за материјалите што се користат во опремата за потопување се разликуваат во зависност од видот на опремата и нејзината намена. Овој труд главно ги воведува барањата за материјали за PVC пластизол. PVC Солот на пластификаторот се разликува од другите два вида материјали, бидејќи медиумот за дисперзија е пластификатор кој останува неиспарлив за време на процесот на стврднување со загревање. Компатибилен е со PVC паста пластификатор, што резултира во мека (гумена состојба) или полу-тврда форма на PVC материјал. Поради неговата едноставна обработка, високата ефикасност (не бара уред за обновување на испарувањето во процесот на опрема), ниската цена на материјалот, мекоста и одличните електрични својства, PVC сол стана широко користен материјал за натопување. Широко се користи во различни области како што се напојување (собирница), електрични делови, дневни потреби, заштита на комуникација со оптички влакна и медицинска заштита на здравјето. Во САД, Европа, Јапонија и Индија, промоцијата на PVC пластичната технологија е позрела. Кина е моќен центар во PVC производство и извоз; сепак, нејзиниот PVC пластизол технологијата започна доцна.
Со напредокот на материјалната технологија и проширувањето на полињата на примена, функциите на PVC Материјалите од пластизол постепено се зголемуваа, главно вклучително отпорни на пламен, отпорност на УВ зрачење, изолација, квалитет на храна, биокомпатибилни (медицински), без фталат, отпорни на масло. Меѓу нив, PVC пластизолот што содржи фталати беше првиот што беше ограничен од Европа (фталатите ќе се мешаат со машкиот ендокриниот систем, ќе ја зголемат веројатноста за појава на рак на дојка кај жените) и постепено се регулираа, за да се ограничи употребата на некои конвенционални пластификатори, регулативите на ЕУ REACH/RoHS се станува сè построга.
Примена на технологијата за обликување на натопи во автомобилите
Пластизол материјал во автомобилската индустрија најраната примена на моторот Форд во 1959 година, Кина започна да развива автомобилска PVC Пластизол материјал во 1980-тите, општата потрошувачка од 6-10 кг, сметководство за околу 35% од вкупната количина на лепак. Како што се заштитните облоги на автомобилската шасија и материјалите за заптивање за различни делови од автомобилот. Автомобил од тркалото до најмалата завртка, има повеќе од 10,000 заштитни делови, овие делови се главно пластични облоги, заштитни капачиња, јакни, чаури и така натаму. Додатоците имаат различни форми и флексибилен структурен дизајн, кој е најпогоден за производство со технологија на потопување.
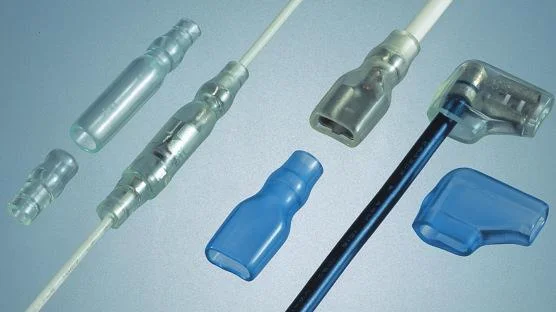
Обвивка за прицврстување на автомобилски жици
Пластичната обвивка се користи за автомобилски жици, конкретно за заштита на приклучоците на приклучоците за приклучок на автомобилската жици, со изолација, отпорност на пламен, отпорност на температура, функции за заштита на животната средина.
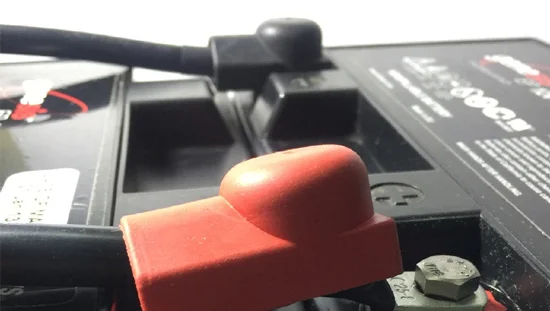
Заштита од празнење на батеријата
Технологијата за обликување на пластика се користи за изолациона заштита на спојниците на батериите и бакарните шипки на батериите со нова енергија. Има карактеристики на флексибилен дизајн на структура, брз циклус на развој и прилагодување.
Стегач за автомобилска жица и заштита на столбови
Технологијата на импрегнација се користи за заштита на делови од автомобилска жица и шипки, кои можат да формираат флексибилна заштита и функции против корозија и отпорност на прашина.