Полиетиленска прашкаста облога за цевка за напојувачки кабел

Кабелот за напојување е нов вид композитен материјал со челична цевка како основа, која е обложена на внатрешниот ѕид со полиетиленски прашкаст премаз или други премази преку посебен процес и се стврднува на висока температура. Поради добрите антистатички и анти-надворешни сигнални пречки, се применува во проекти за закопување и инсталација на кабли во различни средини.
PECOAT® Полиетиленска прашкаста обвивка за цевки за напојувачки кабел
PECOAT® PP506 е полиетиленски премаз во прав дизајниран за премачкување на цевки за напојувачки кабел. Тоа е 100% цврст прашкаст премаз без растворувачи, развиен со полиетилен со високи перформанси како основна смола и комбиниран со различни специјални смоли. Овој производ има одлична адхезија, отпорност на стареење, отпорност на временски услови и добра проточност. Не содржи растворувачи, не загадува, е еколошки и штеди енергија.
Сопственост
| Предмети | Тест метод | единица | Резултати од тестот |
| Густина | GB / T 1033 | g / cm3 | 0.92 |
| Индекс на топење | GB / T 3682 | g / 10min | 12 |
| Јачина на истегнување | GB / T 1040.2 | MPa | 10 |
| Издолжување на пауза | GB / T1040.2 | % | 320 |
| Кршлива температура | GB / T5470 | ℃ | -70 |
| Содржина на пепел | GB / T8328 | % | 0.06 |
| Точка на омекнување на Викат | GB / T1633 | ℃ | 92 |
| Јачина на врзување | СП / Т 225-2006 | N / cm | 110 |
Метод на складирање
Секоја кеса од овој производ има нето тежина од 25 кг. Треба да се чува на строго водоотпорен, огноотпорен, отпорен на влага и отпорен на сонце. Ве молиме правилно запечатете го и чувајте го неискористениот дел од производот. Забелешка: Овој производ е во форма на прав, затоа ракувајте со него внимателно за време на транспортот за да избегнете ризик од експлозија на прашина.
Упатство за употреба на полиетиленски прав од цевки за напојувачки кабел
Овој производ е дизајниран да се користи како материјал за премачкување на челични цевки од енергетски кабли. Се нанесува на површината на цевките преку процеси како што се премачкување со потопување или премачкување со прскање, каде што полиетиленскиот прав се топи и се нанесува како пластичен слој. (Забелешка: Површинската температура на челичните цевки за време на обработката треба да биде помеѓу 220-250℃.)
Основна цевка
Кога се користат заварени челични цевки како основна цевка, треба да се усогласат со одредбите од GB/T 3091. Кога се користат челични цевки заварени со спирален лак како основна цевка, треба да се усогласат со одредбите од SY/T 5037. Кога се користи беспрекорно челични цевки како основна цевка, треба да се усогласат со одредбите од GB/T 8163.
Основна обработка на цевки и третман на површината
- За директно заварени челични цевки, внатрешните бруси треба да се исчистат, а преостанатата висина на внатрешната арматура на заварот не треба да надминува 0.5 mm.
- За обложени челични цевки со жлебови на двата краја, жлебовите на основната цевка треба да се обработат пред обложување. По премачкувањето не треба да се врши понатамошна обработка со жлебови. Обработката со жлебови треба да биде во согласност со одредбите од CJ/T 156.
- За обложени челични цевки со штекер и шпиц на двата краја, штекерот и шипката треба да се обработат на основната цевка пред да се обложат, а нивните димензии треба да се усогласат со одредбите од GB/T 13295.
- Пред премачкување, основната цевка треба да се обработи со процеси како што се пескарење или кисело мариноване и фосфатирање за да се отстрани 'рѓата, дамките од масло или оксидните филмови на површината на поцинкуваните слоеви. За основните цевки со DN>150, степенот за отстранување на 'рѓа треба да ги исполнува барањата на нивото Sa2.5 наведени во GB/T 8923.1-2009. Длабочината на шемата на сидрото на површината на основната цевка по обработката треба да биде од 40 μm до 100 μm.
- Препорачливо е да се задржи растојание од десет сантиметри помеѓу неисцедениот сулфурен слој и челичната цевка, што може да се прилагоди по потреба.
Барања за изглед
- Внатрешните и надворешните ѕидови на обложената челична цевка треба да бидат мазни и рамномерни во боја, без дефекти како што се гребнатини, дупки или туѓи материи.
- За обложени челични цевки со DN≤150, тие треба да бидат прави за практична употреба или да имаат барања за свиткување наведени со заеднички договор помеѓу добавувачот и купувачот. Заобленоста на свиткување на обложени челични цевки со DN>150 не треба да надминува 0.2% од вкупната должина на цевката, а двете крајни страни треба да бидат нормални на оската на цевката.
- За обложени челични цевки што се користат за приклучоци за заварување, треба да се отстранат внатрешните и надворешните облоги на краевите на цевките, а должината од 100 mm до 150 mm треба да се резервира на краевите на цевките.
- Бојата на облогата на обложената челична цевка може да се одреди преку заеднички договор помеѓу добавувачот и купувачот.
Проект Случај на енергетски кабел за цевки од полиетиленски прав


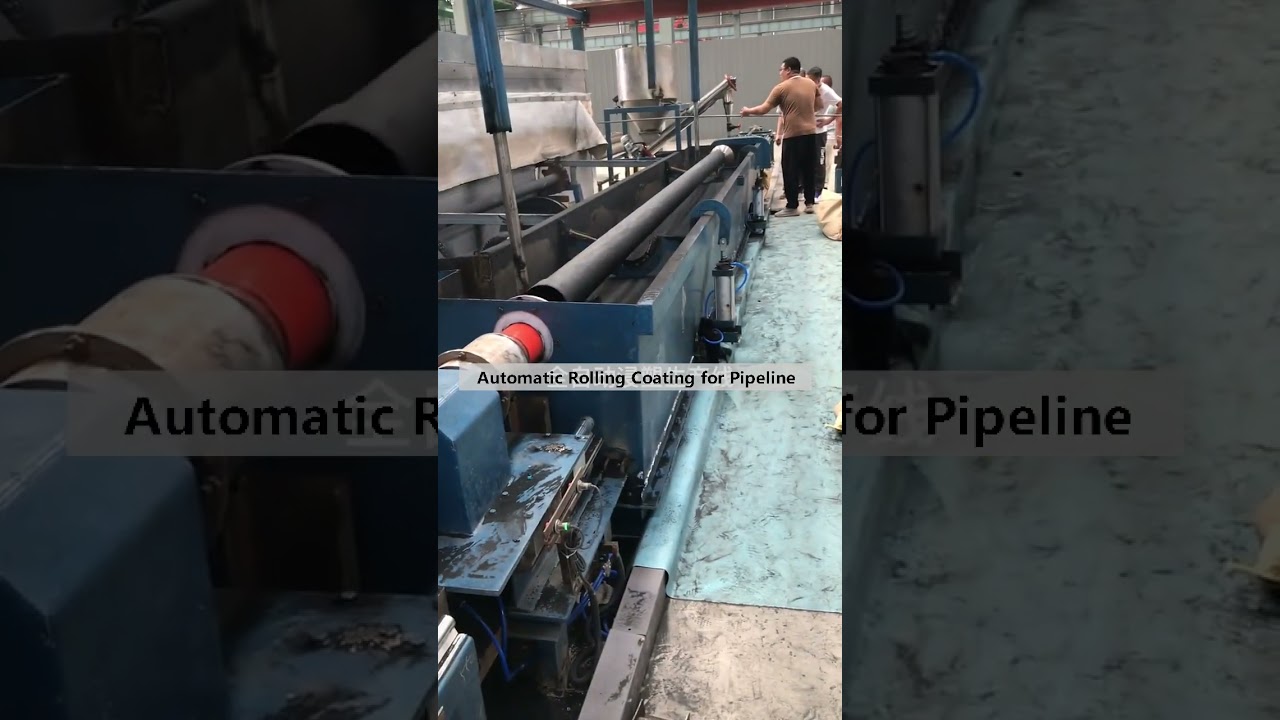
Метод на обложување
Поврзани Мислења:
 Термопластичен полиетиленски полиетиленски PE премаз во прав Бела боја за решетки корпа за полици во фрижидер
 PECOAT Полиетиленски прашок за цевковод за вода за пиење
 Полиетиленски премаз во прав за контејнер за кутија за батерии
 Премаз од полиетилен во прав за храна за полица во фрижидер
 PECOAT® Термопластична прашкаста облога за метални заштитни огради
 Термопластичен PVC Облога во прав за холандска мрежа за заварена мрежна мрежа
Бараме облога на цевки за водоводна цевка, дали е ова погодно?
дали имате 3LPE слој