अनुप्रयोग पद्धती PTFE पावडर रेझिन, २० – ९०० मायक्रॉन
द्वारा पोस्ट केलेले: PECOAT | 20 मार्च 2026 रोजी
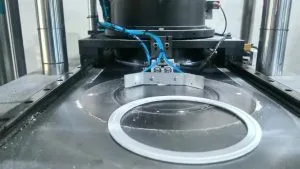
1. कॉम्प्रेशन मोल्डिंग
- कच्चा माल: सस्पेंशन PTFE पावडर
- प्रक्रिया: पावडर चाळणे → सामान्य तापमानावर थंड दाब देणे (१०-५० MPa) → पूर्वरूप → ३६०-३८० °C तापमानावर सिंटरिंग → हळूहळू थंड करणे → मशीनिंग
- उत्पादने: पत्रे, सळ्या, गॅस्केट, सीलिंग रिंग, व्हॉल्व्ह सीट
२. पेस्ट एक्सट्रूजन
- कच्चा माल: बारीक विखुरलेले PTFE पावडर
- प्रक्रिया: एक्सट्रूजन सहाय्यकासोबत मिश्रण (१५–२५%) → प्रीफॉर्म → प्लंजर एक्सट्रूजन → १५०–२५० °C तापमानावर तेल काढणे → सिंटरिंग
- उत्पादने: पातळ-भिंतीच्या नळ्या, वायर इन्सुलेशन, थ्रेड सील टेप
३. आयसोस्टॅटिक मोल्डिंग
- प्रक्रिया: लवचिक साच्यातील पावडर → ५०-१०० एमपीए दाब → एकसमान प्रीफॉर्म → सिंटरिंग
- वैशिष्ट्ये: मोठ्या किंवा अचूक भागांसाठी उच्च घनता, एकसमान रचना
४. लेपन अनुप्रयोग
- इलेक्ट्रोस्टॅटिक फवारणी: PTFE सब्सट्रेटवर पावडरचे कोटिंग → ३८०–४०० °C तापमानावर सिंटरिंग
- डिपिंग / स्पिन कोटिंग: भागांना पाण्यात बुडवणे PTFE विखुरणे → वाळवणे → सिंटरिंग
- उत्पादने: नॉन-स्टिक भांडी, गंजरोधक उपकरणे, रोलर्स
५. भरलेले बदल
- पद्धत: मिश्रण PTFE ग्राफाईट, कार्बन फायबर, तांब्याची पावडर, काचेचे मणी इत्यादींसह पावडर → संपीडन / बहिर्वेशन → सिंटरिंग
- उद्देश: झीज प्रतिरोध, औष्णिक वाहकता आणि क्रीप प्रतिरोध सुधारणे.
मुख्य टिपा
- PTFE वितळून प्रवाही होत नाही; शीत दाब + सिंटरिंग आवश्यक आहे.
- ऱ्हास टाळण्यासाठी सिंटरिंग तापमान ≤ ३८५ °C.
- तडे जाणे टाळण्यासाठी हळूहळू तापवणे आणि थंड करणे.
- आकुंचन दर: ३.१–५.०%, मोल्डच्या आकारात भरपाई करणे आवश्यक आहे.
दृश्य: 90