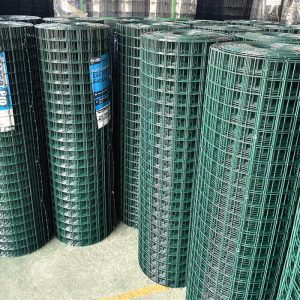
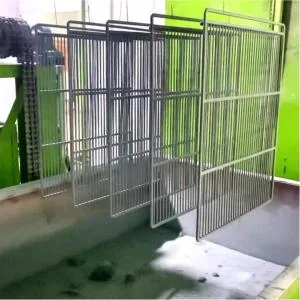
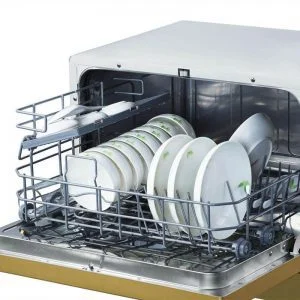
फ्लुइडाइज्ड बेड पावडर कोटिंग हे एक पावडर कोटिंग आहे जे फ्लुइडाइज्ड बेड प्रणालीद्वारे लावले जाते, ज्यामध्ये बारीक दळलेले पावडरचे कण हवेत तरंगत ठेवले जातात आणि आधीच गरम केलेला भाग पावडरच्या टाकीत बुडवला जातो. वितळलेले कण वस्तूला चिकटून एकजीव होतात, ज्यामुळे धातूच्या भागांवर एकसारखा आणि एकसमान पृष्ठभाग तयार होतो. ही पद्धत घर्षण, क्षरण आणि रासायनिक प्रतिकारशक्ती प्रदान करण्यासाठी कार्यात्मक कोटिंग म्हणून सर्वोत्तम आहे. या पद्धतीसाठी सामान्य जाडी २००-२००० मायक्रॉन असते, परंतु यापेक्षा जास्त जाडी देखील मिळवता येते.
फ्लुइडाइज्ड बेड कोटिंगसह पावडर लेपित असलेला भाग पुढील चरणांमधून जातो.
1. प्रीहीट
धातूचा भाग ओव्हनमध्ये 220-400 डिग्री सेल्सियस पर्यंत गरम करणे आवश्यक आहे. हे तापमान फ्लुइड बेड पावडरच्या वितळण्याच्या बिंदूपेक्षा जास्त असते आणि पावडर लगेच भाग शांत करते किंवा थंड करते.
2. बुडविणे
पावडर टँकच्या खाली असलेले एअर ब्लोअर पावडरचे कण द्रवासारख्या अवस्थेत उडवून देतात. आम्ही गरम भाग पावडर लेपच्या द्रवीकृत पलंगात बुडवून ठेवतो आणि सतत कोटिंगसाठी फिरतो. वर्कपीसची अंतिम जाडी टाकीमध्ये बुडवण्यापूर्वी भागांच्या उष्णतेवर आणि पावडर कोटिंगच्या द्रवपदार्थात किती काळ टिकते यावर अवलंबून असते.
4.उष्णतेनंतर बरा होण्यासाठी
फ्लुइड बेड पावडर कोटिंगचा अंतिम टप्पा अंतिम फ्यूजिंग प्रक्रिया आहे. अतिरिक्त पावडर उत्पादनातून बाहेर पडल्यानंतर, ते बरे होण्यासाठी कमी तापमानात ओव्हनमध्ये हलवले जाते. उष्णतेनंतरचे तापमान प्रीहिटेड ओव्हनपेक्षा कमी तापमानात असणे आवश्यक आहे. या पायरीचा उद्देश हा आहे की बुडविताना सर्व पावडर त्या भागाला चिकटली आहे आणि गुळगुळीत, एकसमान कोटिंगमध्ये वितळली आहे.
5. शीतकरण
आता लेपित वर्कपीस ओव्हनच्या बाहेर हलवा आणि एअर फॅन किंवा नैसर्गिक हवेने थंड करा.
फ्लुइडाइज्ड बेड पावडर कोटिंगमध्ये, गरम वर्कपीसला पावडरच्या टाकीत बुडवले जाते, ज्यामुळे पावडर त्या भागावर वितळून एक थर तयार होतो आणि त्यानंतर या थराला पसरून एक सलग कोटिंग तयार होण्यासाठी पुरेसा वेळ आणि उष्णता दिली जाते. उष्णतेचा अपव्यय कमीत कमी ठेवण्यासाठी, वर्कपीसला प्रीहीट ओव्हनमधून बाहेर काढल्यानंतर शक्य तितक्या लवकर फ्लुइडाइज्ड बेडमध्ये बुडवले पाहिजे. हा कालावधी स्थिर ठेवण्यासाठी एक वेळचक्र निश्चित केले पाहिजे. पावडरमध्ये असताना, गरम भागावर पावडर सतत फिरती ठेवण्यासाठी वर्कपीसला सतत हलवत ठेवले पाहिजे. विशिष्ट भागाची हालचाल त्याच्या रचनेवर अवलंबून असते.
अयोग्य किंवा अपुरी हालचाल अनेक समस्यांचे कारण असू शकते: पिनहोल, विशेषत: सपाट आडव्या पृष्ठभागाच्या खालच्या बाजूला आणि वायर छेदनबिंदूंवर: "संत्रा पील" दिसणे; आणि कोपरे किंवा खड्ड्यांचे अपुरे कव्हरेज. अयोग्य हालचालीमुळे गोल तारांवरील अंडाकृती कोटिंग सारख्या एकसमान कोटिंगची जाडी देखील होऊ शकते. द्रवरूप पावडरमध्ये विसर्जनाची सामान्य वेळ तीन ते २० सेकंद असते.
जास्त प्रमाणात जमा होण्यापासून रोखण्यासाठी कोटिंगनंतर ताबडतोब अतिरिक्त पावडर काढणे आवश्यक आहे. हे नियमन केलेल्या एअर जेटमधून हवेच्या स्फोटाने, भागाला टॅप करून किंवा कंपन करून किंवा अतिरिक्त कचरा टाकण्यासाठी त्यास झुकवून करता येते. अतिरिक्त पावडर इतर पावडर किंवा घाणाने दूषित नसल्यास, ते पुन्हा वापरले जाऊ शकते. भागामध्ये पुरेशी अवशिष्ट उष्णता असल्यास, कोटिंग नंतर गरम केल्याशिवाय स्वीकार्य पातळीपर्यंत वाहू शकते. पातळ भागांवर किंवा उष्णता संवेदनशील भागांवर, पोस्ट हीट आवश्यक असू शकते.