PECOAT पिण्याच्या पाण्याच्या पाइपलाइनसाठी पॉलिथिलीन पावडर कोटिंग

PECOAT® पॉलिथिलीन पावडर कोटिंग पिण्याच्या पाण्याच्या पाइपलाइन आणि पाणी पुरवठा उपकरणांसाठी
वर्णन
पिण्याच्या पाण्यासाठी खास बनवलेले पॉलीथिलीन पावडर कोटिंग हे पॉलीथिलीन रेझिन, कंपॅटिबिलिझर, फंक्शनल अॅडिटिव्ह्ज, पिगमेंट्स आणि फिलर्सपासून तयार केलेले एक थर्मोप्लास्टिक पावडर कोटिंग आहे . स्वच्छता आणि सुरक्षिततेसाठी याची पूर्णपणे चाचणी व मूल्यांकन केले गेले आहे आणि याचा उपयोग सामान्य तापमानातील पिण्याच्या पाण्याच्या पुरवठा उपकरणांच्या आणि पाईपलाईनच्या कोटिंगसाठी केला जाऊ शकतो. यात चांगली रासायनिक स्थिरता, विद्युतरोधकता आणि कमी तापमानाला प्रतिकार करण्याची क्षमता, तसेच उत्कृष्ट गंजरोधकता आणि टिकाऊपणा आहे. हे उत्पादन चीन प्रजासत्ताकाच्या CJ/T 120-2016 “शहरी बांधकाम उद्योग मानकां”चे पालन करते.
अर्ज फील्ड
सभोवतालच्या तापमानात पिण्याचे पाणी पुरवठा उपकरणे आणि पाइपलाइनसाठी योग्य कोटिंग.
पावडर गुणधर्म
- अस्थिर सामग्री: ≥99.5%
- कोरडी प्रवाहक्षमता: 20%
- विशिष्ट गुरुत्व: ०.९१-०.९५ (रंगानुसार बदलते)
- कण आकार वितरण: ≤300um
- मेल्ट इंडेक्स: 5-20g/10min (2.16kg, 190℃) [कोटिंग वर्कपीस आणि ग्राहक प्रक्रियेवर अवलंबून]
- स्टोरेज: घरामध्ये 35 डिग्री सेल्सियसपेक्षा कमी, हवेशीर आणि कोरडे, अग्नि स्रोतांपासून दूर. साठवण कालावधी उत्पादनाच्या तारखेपासून दोन वर्षे आहे. कालबाह्य झाल्यानंतर, ते पुन्हा चाचणी उत्तीर्ण झाल्यास ते अद्याप वापरले जाऊ शकते. उत्पादनाच्या वापरासाठी फर्स्ट-इन-फर्स्ट-आउट तत्त्वाचे पालन करण्याची देखील शिफारस केली जाते.
- पॅकेजिंग: प्रति बॅग 20 किलो निव्वळ वजनासह मिश्रित पेपर बॅग पॅकेजिंग.
अनुप्रयोग सूचना
- पूर्व-उपचार: कोटिंग करण्यापूर्वी, बेस मेटल आणि गॅल्वनाइज्ड लेयरच्या पृष्ठभागावरील गंज, तेल आणि ऑक्साईड फिल्म काढून टाकण्यासाठी बेस पाईपवर सँडब्लास्टिंग किंवा ऍसिड पिकलिंग आणि फॉस्फेटिंग यांसारख्या प्रक्रिया केल्या पाहिजेत.
- वर्कपीस प्रीहिटिंग तापमान: 230-280℃ [पाईप व्यासानुसार समायोजित].
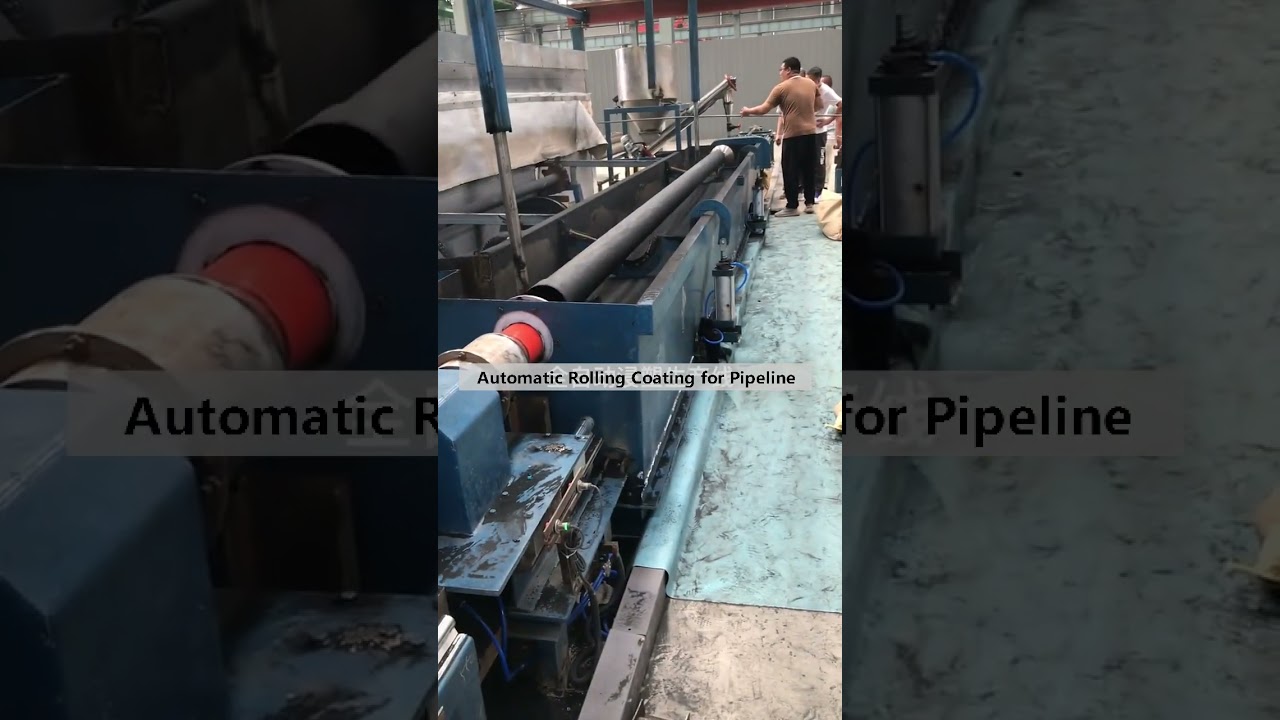
- कोटिंग पद्धत: व्हॅक्यूम सक्शन कोटिंग किंवा रोलिंग कोटिंग.
- उष्णतेनंतर: 180-220℃, 0-5 मिनिटे [पाइप व्यास आणि कोटिंगच्या गुळगुळीतपणानुसार प्लास्टीलाइझेशन प्रक्रिया निश्चित करा. मेटल वर्कपीसच्या पृष्ठभागावर गुळगुळीत कोटिंग मिळविण्यासाठी गरम करणे आणि प्लास्टीझिंग फायदेशीर आहे].
- कूलिंग: एअर कूल्ड किंवा नैसर्गिक कूलिंग.
खबरदारी
1. इष्टतम आसंजन प्राप्त करण्यासाठी, डिग्रेझिंग आणि गंज काढून टाकल्यानंतर बेस मटेरियलवर फॉस्फेटिंग किंवा क्रोमाइजिंग उपचार करण्याची शिफारस केली जाते.
2. अतिउष्णतेमुळे कोटिंगचे वृद्धत्व आणि विकृतीकरण होईल, तर खूप कमी तापमानामुळे खराब पावडर कव्हरेज आणि असमान कोटिंग होईल. म्हणून, धातूची जाडी आणि ग्राहक कोटिंग सुविधांवर आधारित प्रयोगांद्वारे इष्टतम गरम तापमान निश्चित केले जावे.
3. वर्कपीस डिझाइन: तीक्ष्ण भाग गुळगुळीत केले पाहिजेत आणि वेल्डिंग जोड्यांमध्ये कोणतेही अंतर नसावे. समान वर्कपीसवरील धातूची जाडी आणि वायर व्यास समान असावे.
4. पोस्ट-प्रोसेसिंग (कोटेड वर्कपीस सुधारणे) मध्ये वापरण्यासाठी या उत्पादनाची शिफारस केलेली नाही.
5. सर्व पॉलिमर पावडरप्रमाणे, विशेषत: प्रवाही स्थितीत, ही पावडर उष्णता स्त्रोताच्या किंवा प्रज्वलन उपकरणाच्या संपर्कात असताना प्रज्वलित किंवा जळू शकते.
संबंधित पोस्ट:
 PECOAT® रेफ्रिजरेटर ग्रिड शेल्फसाठी थर्मोप्लास्टिक पावडर कोटिंग
 PECOAT® मेटल गार्ड फेंससाठी थर्मोप्लास्टिक पावडर कोटिंग
 थर्मोप्लास्टिक पीई पावडरने इलेक्ट्रोप्लेटिंग जिग्स वाढवा PECOAT®EJ3065
 बॅटरी बॉक्स कंटेनरसाठी पॉलिथिलीन पावडर कोटिंग
 पॉवर केबल कंड्युट पाईपसाठी पॉलिथिलीन पावडर कोटिंग
 रेफ्रिजरेटर शेल्फसाठी फूड ग्रेड पॉलिथिलीन पावडर कोटिंग